- Para la manipulación al vacío de vidrios de automóviles, seleccione ventosas según la curvatura, revestimiento, dimensiones y condición real de la superficie.
- La disposición de la ventosa debe tener en cuenta sujeción efectiva, deformación del vidrio, centro de gravedad y orientación de giro, así como el área total.
- Proporcionar zonas de vacío separadas, válvulas de retención, vacío almacenado, monitoreo y límites de movimiento de bajo vacío.
- Verifique el diseño utilizando vidrio real para recogida, retención, giro, alineación, respuesta a la pérdida de energía e inspección de la superficie.
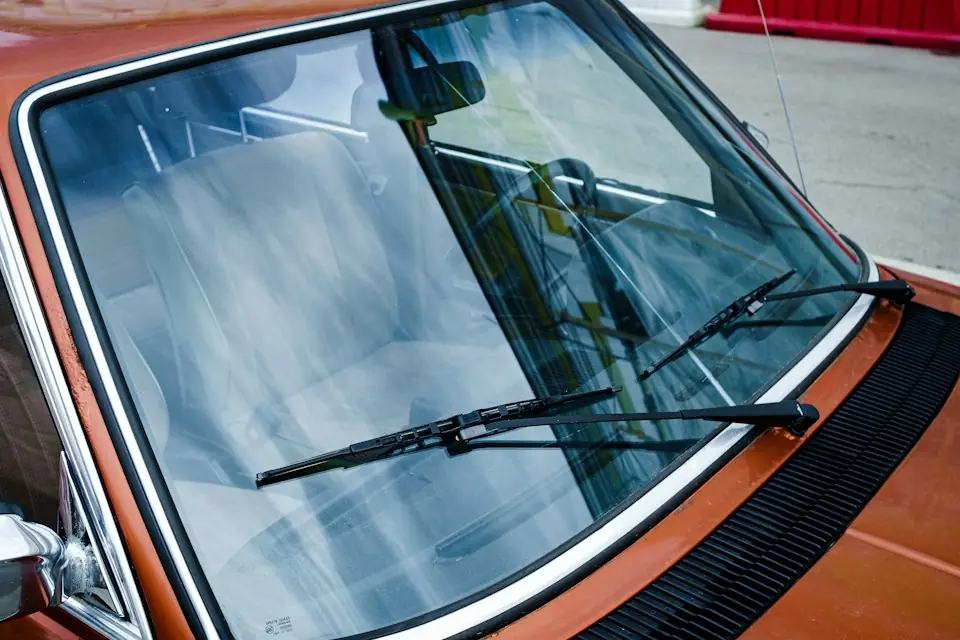
Los parabrisas, techos panorámicos, ventanas laterales y ventanas traseras generalmente tienen superficies herméticas continuas y pueden ser adecuados para el manejo con vacío. La selección también debe considerar la curvatura, la impresión, los recubrimientos, el encapsulado y los accesorios, así como los bordes frágiles, los volteos y la alineación del ensamblaje. Un diseño estándar de vidrio plano no se debe reutilizar sin estas comprobaciones.
01Requisitos de vidrio y proceso
- Tipo de vidrio, tamaño, peso, espesor, curvatura y centro de gravedad.
- Superficies interiores y exteriores, serigrafía, revestimientos, cables calefactores, películas protectoras y áreas de contacto permitidas.
- Ubicaciones de encapsulación, pasadores de ubicación, arneses, conectores y otros accesorios.
- Orientación de entrada del rack, espacio entre paneles, dirección de recogida y variación de colocación.
- Si es necesario girar de casi vertical a horizontal o realizar ajustes finos en el ángulo durante el transporte.
- Localización de datos y tiempos de ciclo en estaciones de pegado, instalación de vehículos o inspección.
Si se encuentran grietas, bordes desconchados, contaminación, película protectora arrugada o accesorios sueltos, siga el procedimiento del producto anormal. No continúe manipulando simplemente con la pinza de vacío.
02 ventosas del partido a la curvatura local
Configure cada ventosa para la curvatura local, el ángulo y la altura en su ubicación. Las ventosas y las conexiones flexibles deben ajustarse a la normalidad local, evitando el contacto solo con los bordes, las fugas lentas y la tensión local causada por una rigidez excesiva del material o ángulos de montaje incorrectos.
Seleccione el material de la ventosa según la temperatura, los agentes de limpieza, los recubrimientos y los requisitos de marcado. Las pruebas de muestra deben registrar tanto el rendimiento de agarre/sujeción como las marcas, la contaminación y los efectos del recubrimiento después de la eliminación.
03Compruebe el diseño de la ventosa más allá del área total
Más allá de la fuerza de succión teórica, verifique el vacío, las fugas, la aceleración, la dirección de giro, la deformación del vidrio y el margen de seguridad. Disponga varias ventosas simétricamente alrededor del centro de gravedad, evitando bordes, agujeros, áreas impresas no aptas para la succión y accesorios, mientras controla la distribución de la carga entre los puntos de succión.
Controle el espaciado de las ventosas en vidrio grande para limitar la flexión local y el pandeo central. Para movimientos verticales a horizontales, verifique las orientaciones inicial, intermedia y final por separado. Una prueba de succión horizontal estática no puede reemplazar la verificación de ángulo completo.
04 Protección del sistema de vacío
- Zonas separadas: divide los circuitos para limitar la propagación de una fuga de una ventosa a las demás.
- Válvulas de retención y vacío almacenado: disminución lenta del vacío después de la interrupción de la fuente para permitir la parada y la colocación segura.
- Monitoreo: mida el vacío en ubicaciones efectivas para detectar una acumulación inadecuada y una caída del vacío durante la manipulación.
- Enclavamientos de movimiento: inhiben la elevación o el giro por debajo del umbral de vacío verificado y evitan movimientos peligrosos continuos con un vacío bajo.
- Soporte secundario: cuando el producto y el proceso lo permitan, agregar soportes de borde, topes o estructuras de prevención de caídas como segunda vía de carga.
05Mecanismo de giro y centro de gravedad
Ubique el eje de giro en relación con el centro de gravedad combinado del vidrio y la pinza, y proporcione frenado o bloqueo para evitar que la excentricidad provoque el giro automático. Coloque las manijas de manera que los operadores puedan observar los bordes y los puntos de ubicación desde la parte trasera, evitando posiciones debajo del vidrio o con visibilidad obstruida.
Mantenga la pinza, las mangueras y las válvulas alejadas de los bordes del vidrio y las zonas de colisión en las aberturas del cuerpo. Para piezas grandes como techos panorámicos y parabrisas, consulte el sobre abatible tanto en el modelo como en obra.
06De la recogida en rack a la alineación del vehículo
- Confirme el modelo de vidrio objetivo, la apariencia y el estado de las superficies de succión.
- Acérquese aproximadamente normal a la superficie local y deje que las ventosas se adapten de forma natural. No presione con fuerza el cristal con el manipulador.
- Establecer vacío y verificar el nivel requerido en cada zona crítica antes de abandonar el rack.
- Separe los paneles lentamente y compruebe si hay adherencia, bordes atrapados o interferencias en la fijación.
- Complete el giro principal en un espacio seguro antes de acercarse a la carrocería o estación de encolado.
- Confíe en la guía de herramientas y el ajuste manual para completar el posicionamiento y suéltelo después de confirmar que el vidrio está soportado.
07 Protección de superficie y bordes
Mantenga un espacio seguro entre el vidrio y la estructura metálica de la pinza, agregando protección suave donde sea necesario. Mantenga limpias las ventosas, las almohadillas de contacto y los guantes para evitar que quede arena atrapada. Los bordes no deben recibir impactos no verificados ni cargas concentradas. Al separar el vidrio de una rejilla, verifique la adherencia a los paneles adyacentes para evitar una separación repentina.
08 Lista de verificación de muestras
| Elemento de verificación | Condiciones de prueba | Observaciones |
|---|---|---|
| Acumulación de vacío | Diferentes curvaturas, superficies y desviaciones de colocación. | Nivel de vacío y contacto de ventosa en cada zona |
| Retención estática | Fuente de vacío detenida o fuga controlada | Curva de caída y tiempo de colocación disponible |
| Manejo dinámico | Elevación, traslación, arranque, parada y giro. | Deslizamiento, bamboleo y deformación estructural |
| Giro de ángulo completo | Orientaciones inicial, intermedia y final | Carga excéntrica, frenado y separación de líneas de servicio. |
| Alineación del conjunto | Carrocería real o utillaje representativo. | Línea de visión, espacio libre y condiciones de liberación |
| Inspección de superficies | Temperatura, duración del contacto y limpieza especificadas | Hendiduras, contaminación, revestimiento y daños en los bordes |
Configure la manipulación del vidrio mediante contacto local, soporte de carga en múltiples puntos, monitoreo de vacío, volteo controlado y liberación asistida en conjunto. Utilice muestras reales para verificar la calidad de la superficie, la orientación del ensamblaje y la respuesta a la pérdida de vacío, e incluya áreas de succión, umbrales, movimientos y requisitos de inspección en la documentación operativa.