- El agarre por vacío requiere una Sello estable, repetible En la superficie de contacto.
- Evalúe cuatro factores: Condición superficial, permeabilidad, peso relativo al área de contacto, y rigidez y deformación.
- Cartones, chapa metálica, vidrio, acrílico y piezas de plástico plano son candidatos comunes. Las piezas porosas, altamente permeables, severamente deformadas o aceitosas requieren una evaluación más detallada.
- Para aplicaciones inciertas, utilice pruebas de vacío en muestras reales para establecer el tipo de ventosa y la matriz.
La sujeción al vacío se adapta a piezas de trabajo que pueden formar un sello estable y proporcionar suficiente área de succión efectiva. Las cajas de cartón, los paneles, la chapa metálica y el vidrio difieren considerablemente en el estado de la superficie y la rigidez. Evalúe las muestras reales durante la selección; los nombres de los materiales por sí solos no pueden establecer la idoneidad.
01 Principios de retención de vacío
Una ventosa utiliza la diferencia de presión entre su interior y exterior sobre el área de succión efectiva para generar fuerza de sujeción. La fuerza de succión disponible depende del diferencial de presión, el sellado y el área efectiva. La selección también debe tener en cuenta el peso de la pieza de trabajo, la orientación de manejo y la distribución de carga. El aumento del vacío por sí solo no puede compensar el área de succión insuficiente.
02 Cuatro factores de idoneidad
Condición de la superficie
Una ventosa debe formar un sello continuo con la pieza de trabajo. Las superficies planas y continuas facilitan el contacto; los agujeros, ranuras, costillas, rebabas, aceite y polvo pueden afectar el sellado o la estabilidad del contacto. Identifique las áreas de succión realmente utilizables antes de elegir los diseños y posiciones de las ventosas.
Permeabilidad
Las cajas de cartón, los paneles de madera, la espuma, los textiles y algunas piezas compactadas con polvo pueden tener fugas continuas. Evalúe el flujo de succión de fuente de vacío, las matrices de tazas y la idoneidad del sistema frente a la porosidad real. Cuando utilice generadores de vacío neumáticos, compruebe también el suministro de aire comprimido. Si no se puede lograr una sujeción estable, considere otro método de agarre.
Peso y área de succión efectiva
Evalúe el peso de la pieza junto con el área de aspiración disponible. Para una pieza de trabajo pesada con una pequeña superficie de contacto, distribuya los puntos de succión y aumente el área efectiva. Si las limitaciones de superficie o espacio aún dejan un área insuficiente, utilice un método de agarre mecánico adecuado.
Rigidez y deformación
Las láminas delgadas, los envases flexibles y las piezas de trabajo de baja rigidez pueden torcerse, hundirse o deformarse bajo succión localizada. Distribuir las ventosas y añadir soportes auxiliares de acuerdo con la deformación observada para evitar una concentración excesiva de carga.
03 Comparación de la idoneidad del material
La tabla siguiente proporciona una comparación inicial de las condiciones de succión para diferentes materiales. Los recubrimientos, la calidad de la superficie y la estructura pueden variar incluso dentro de un material, por lo que debe evaluar el diseño específico utilizando muestras y movimientos de manipulación reales.
| Pieza / material | Aplicabilidad | Descripción |
|---|---|---|
| Hoja de metal/cubierta | Adecuado | La superficie es plana, hermética y tiene un agarre de vacío estable, lo que lo convierte en un objeto típico para la manipulación al vacío. |
| Vidrio / acrílico / paneles | Adecuado | La superficie es lisa y bien sellada. Preste atención a la protección antideslizante y del borde. |
| Piezas de plástico plano / piezas moldeadas por inyección | Generalmente adecuado | Requiere una superficie de contacto plana continua; las piezas curvadas o perforadas necesitan una evaluación de ventosa dedicada. |
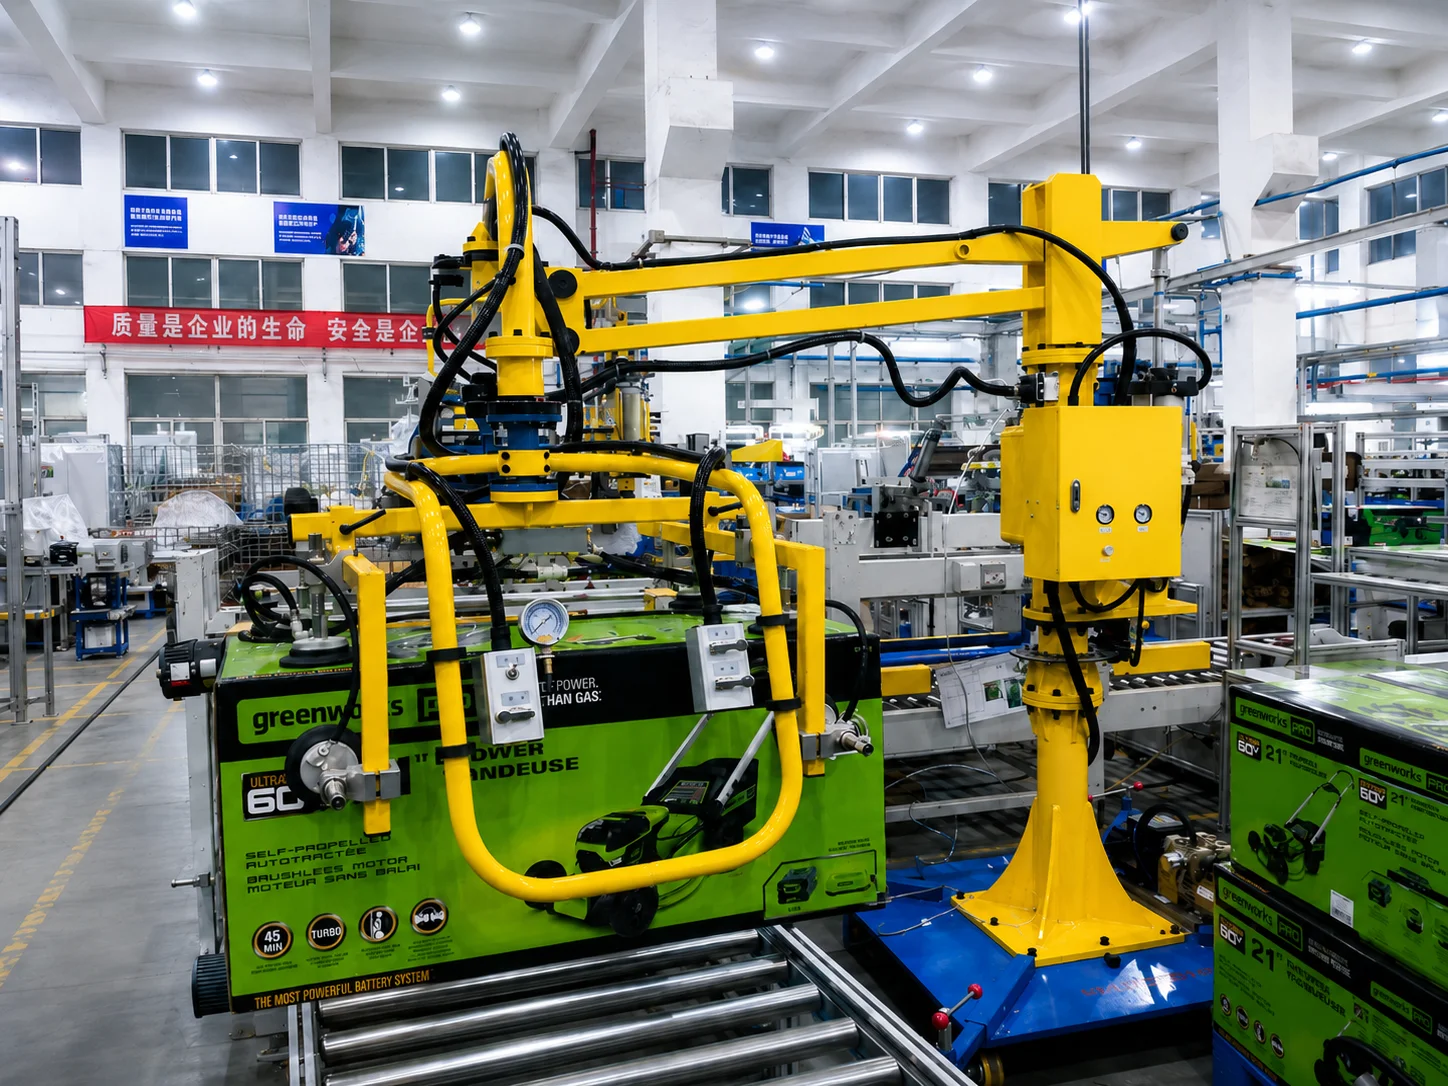
| Cartones / productos en caja | Generalmente adecuado | El manejo al vacío se usa comúnmente, pero se debe prestar atención a la resistencia superficial, el sellado y el área de agarre al vacío. |
| Madera / paneles porosos | Requiere evaluación | La alta permeabilidad puede requerir un mayor flujo de evacuación o una matriz más densa. Utilice agarre mecánico cuando sea necesario. |
| Piezas ásperas / aceitosas / altamente permeables | A menudo inadecuado | El vacío estable es difícil de establecer. Considere las mordazas mecánicas, herramientas de expansión interna o pinzas dedicadas. |
04 Cuándo cambiar el método de agarre
- La superficie no se puede sellar : Piezas porosas, altamente transpirables, con textura profunda o fuertemente engrasadas.
- Área de contacto insuficiente : una pieza de trabajo pesada con solo una pequeña área plana puede no proporcionar suficiente fuerza de sujeción.
- Piezas deformables : las piezas grandes, delgadas y flexibles pueden hundirse o desprenderse si solo se soportan con vacío.
- Superficies sensibles a la presión : evaluar el material de la ventosa y la presión de contacto para piezas de precisión o cosméticas propensas a hendiduras y marcas.
05 Mejorar la estabilidad de la sujeción
- Matriz de ventosas multipunto : Distribuye la fuerza y cubre un área más grande, adecuada para piezas de trabajo pesadas y de gran formato.
- Selección de la ventosa : diseños planos, de fuelle o de espuma compatibles con los requisitos de superficie, sellado y cumplimiento.
- Ajuste el flujo de evacuación al nivel de vacío requerido : Aumente la capacidad de evacuación para piezas de trabajo ligeramente porosas para mantener el vacío.
- Amortiguación y diseño antideslizante : Agregue estructuras de almacenamiento y posicionamiento para reducir el deslizamiento y la colisión durante el transporte.
- Proporcione los apoyos auxiliares o los apoyos de elevación para compartir cargas localizadas en piezas de trabajo de baja rigidez y mantener la orientación de manejo.
Durante la selección, compruebe las superficies de sellado, la porosidad, el área de succión efectiva y la deformación en secuencia, luego combine las ventosas, el sistema de vacío y los soportes auxiliares. Las pruebas de muestras deben cubrir las orientaciones reales de recogida y colocación y el proceso de manipulación como base para la evaluación de la configuración.