本文要点
- 真空吸附的前提,是工件能形成稳定、密封、可重复的吸附面。
- 判断核心看四点:表面状态、透气性、重量与吸附面积、刚性与变形。
- 纸箱、钣金、玻璃、亚克力、平整塑料件通常适合;多孔、强透气、严重变形或表面油污的工件需谨慎。
- 临界工况建议用实际样件试吸验证,再确定吸盘形式与阵列方案。
真空吸附适用于能够建立稳定密封、并具有足够有效吸附面积的工件。纸箱、板材、钣金和玻璃等材料的表面状态与刚性差异较大,选型时应结合实际样件评估,不能仅凭材料名称判断适用性。
01真空吸附的受力基础
真空吸盘通过吸盘内外的压力差作用于有效吸附面积,形成保持工件的吸附力。可用吸附力与压力差、密封状态及有效面积有关;选型还需考虑工件重量、搬运姿态和受力分布,不能只靠提高真空度弥补吸附面积不足。
02判断工件是否适合的四个关键因素
表面状态
吸盘需要与工件形成连续密封。平整、连续的表面便于贴合;孔洞、沟槽、凸筋、毛刺、油污和粉尘可能影响密封或接触稳定性。应先标出实际可用的吸附区域,再选择吸盘形式与布置位置。
透气性
纸箱、木板、海绵、织物及部分粉末压制件可能持续漏气。对这类材料,应结合实际透气程度评估真空源抽吸流量、吸盘阵列和系统适配性;采用气动真空发生器时,同时核对压缩空气供给。无法稳定保持时,应考虑其他夹持方式。
重量与吸附面积的关系
将工件重量与可用吸附面积一并评估。工件较重而接触面较小时,可分散吸附点、扩大有效面积;若表面条件或空间限制使面积仍不足,应改用适用的机械夹持方案。
刚性与变形
薄板、柔性包装或刚性较低的工件,可能在局部吸附时翘曲、下垂或变形。吸盘应分散布置,并根据变形情况配置辅助支撑,避免载荷过度集中。
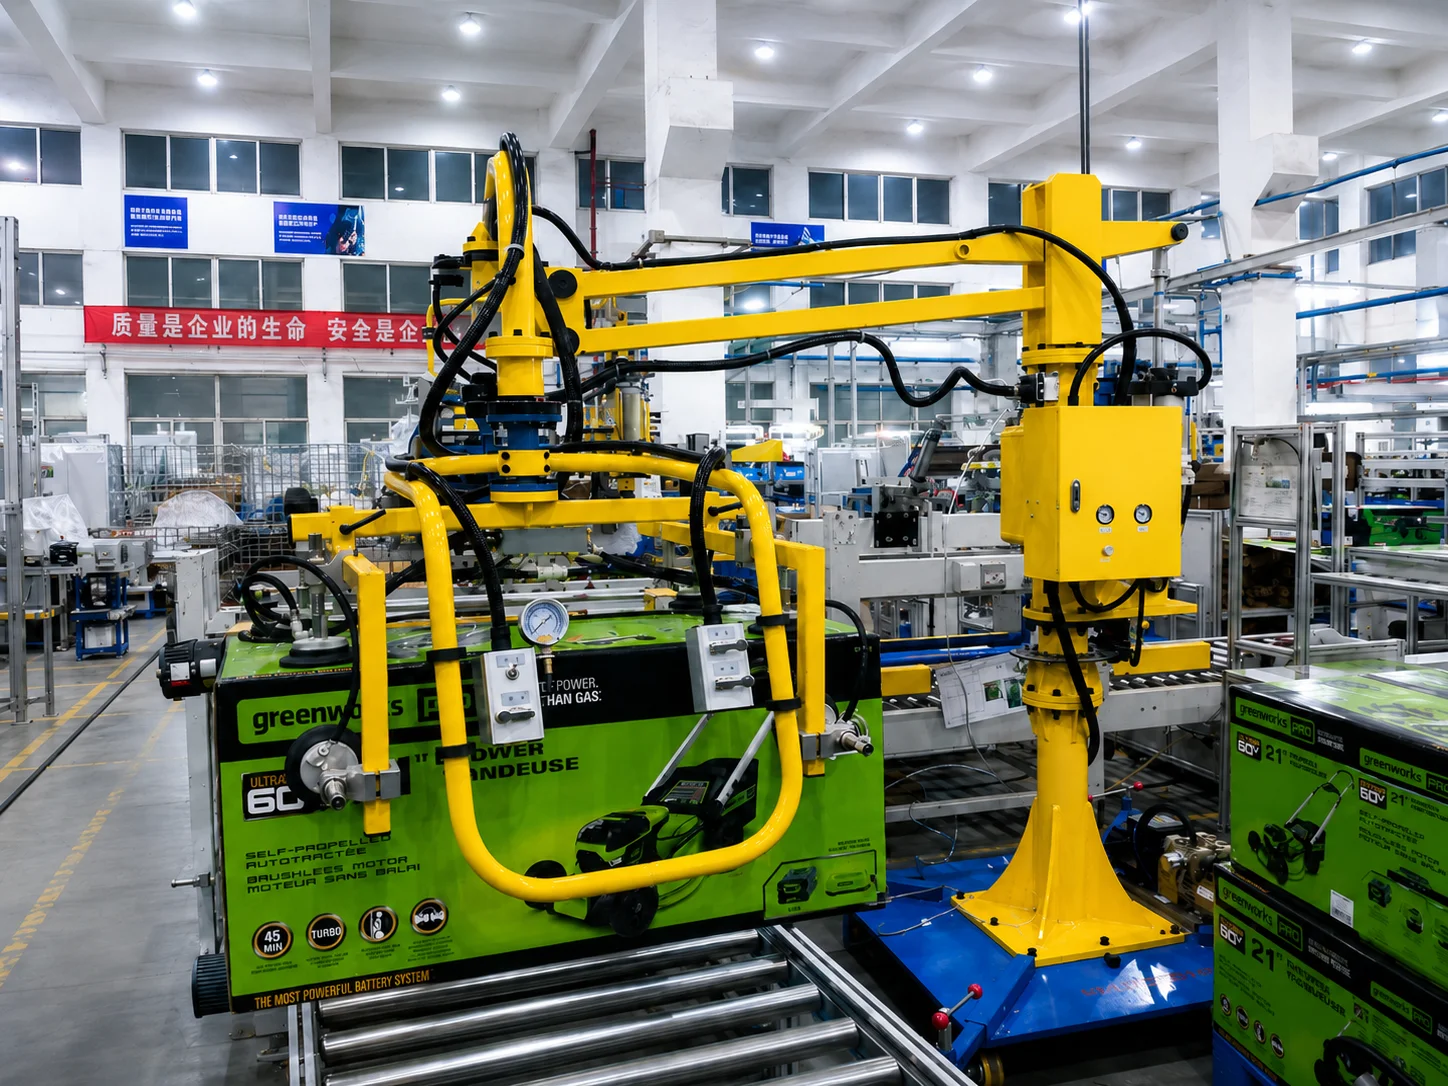
03常见材料适用性对照
下表用于初步比较不同材料的吸附条件。相同材料的涂层、表面质量和结构也可能不同,具体布置应结合样件及实际搬运动作评估。
| 工件 / 材料 | 适用性 | 说明 |
|---|---|---|
| 金属钣金 / 盖板 | 适合 | 表面平整、不透气,吸附稳定,是真空搬运的典型对象。 |
| 玻璃 / 亚克力 / 面板 | 适合 | 表面光滑、密封好,注意防滑与边缘保护。 |
| 平整塑料件 / 注塑件 | 较适合 | 有连续平整面即可,曲面或镂空件需定制吸盘。 |
| 纸箱 / 箱体产品 | 较适合 | 常用真空搬运,但需关注表面强度、密封性与吸附面积。 |
| 木板 / 多孔板材 | 需谨慎 | 透气性强,需更大抽气量或更密阵列,必要时改用夹爪。 |
| 粗糙 / 油污 / 强透气工件 | 多不适合 | 难以建立稳定真空,建议改用机械夹爪、内撑或专用夹具。 |
04需要调整吸附或夹持方式的工况
- 表面无法密封:多孔、强透气、深纹理或严重油污的工件。
- 可用吸附面太小:重工件却只有局部平整面,吸附力不足。
- 工件极易变形:大幅面薄软件单纯吸附会下垂或脱落。
- 表面不可受压:易压伤、易留印的精密或外观件需评估吸盘材质与压力。
经验做法:当工况处于"可能适合也可能不适合"的临界区间时,用真实样件做一次试吸最直接——验证真空能否稳定建立、保压时间是否足够、工件有无变形,再决定吸盘形式与阵列布置。
05提高吸附稳定性的常见方法
- 多点吸盘阵列:分散受力、覆盖更大面积,适合重件与大幅面工件。
- 吸盘选型匹配:按表面状态选择平面、波纹、海绵等不同吸盘,兼顾密封与适应性。
- 抽气量与真空度匹配:对略有透气的工件提高抽气能力,保证保压。
- 缓冲与防滑设计:增加缓冲与定位结构,减少搬运中的滑移与磕碰。
- 配置辅助支撑或托举结构,分担刚性较低工件的局部载荷,并保持搬运姿态。
选型时依次核对密封面、透气程度、有效吸附面积和变形情况,再匹配吸盘、真空系统及辅助支撑。样件测试应覆盖实际取放姿态与搬运过程,作为配置评估的依据。
有具体工况要评估?把工件信息和现场情况发给我们,工程团队可帮你判断方案并给出夹具建议。
查看真空吸附产品