- 真空グリップは,真空中での真空圧力の影響を受ける。 安定した 繰り返し可能なシール 接触面でのみ起こります
- 表面状態,透水性,接触面積に対する重量,剛性と変形の4因子を評価した。
- 箱,板金,ガラス,アクリル,平板プラスチック部品が一般的な候補である。 多孔質,高透過性,重変形,油性の工作物はより詳細な評価が必要である。
- 不確実な応用に対しては、 実際のサンプルでの真空テスト カップタイプとアレイを決めるためです
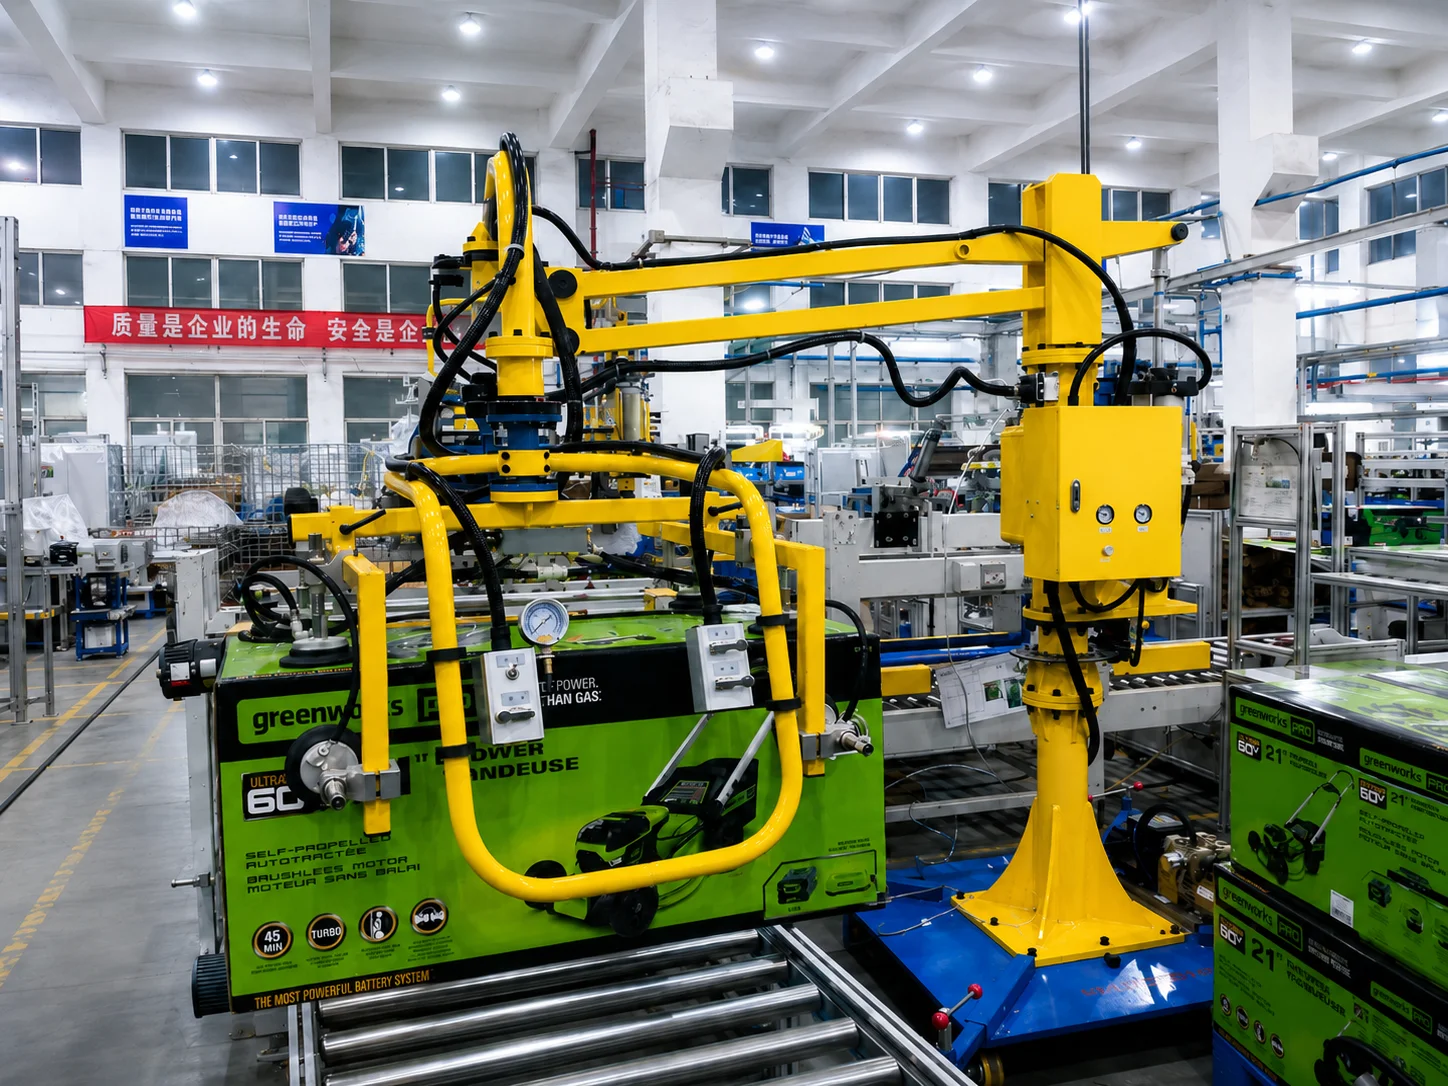
真空グリップは,安定したシールを形成し,十分な有効吸引面積を提供できる作業品に適している。 箱,パネル,板金,ガラスは表面状態と剛性が大きく異なる。 材料名だけでは適合性を決めることはできない。
01 真空保持原理
吸引カップは有効吸引面積における内外の圧力差を利用して保持力を発生させる。 吸引力は圧力差,シール,有効面積に依存する。 選定には,加工物重量,ハンドリング方向,荷重分布を考慮する必要がある。 吸引面積が不十分な場合は,真空を上げるだけでは補償できない。
02 四つの適合性因子
表面状態
カップは工作物と連続的なシールを形成しなければならない。 平坦な連続面は接触を容易にするが,穴,溝,リブ,バリ,油,ダストはシールや接触安定性を損なう。 吸引面積の測定はカップの形状と位置を決める前に行う必要がある。
透水性
箱,木製パネル,発泡体,テキスタイル,粉末圧縮部品などは連続的に漏れることがある。 真空源吸引流,カップアレイ,実際の孔隙率に対するシステムの適合性を評価した。 空気式真空発生器を使用する場合は,圧縮空気供給も確認する。 安定した握力が得られない場合は,他のグリップ法を考慮する。
重量と有効吸引面積
また,吸引面積を考慮した重量評価を行った。 接触面積の小さい重い工作物に対しては,吸引点を分散し,有効面積を増大させる。 表面や空間の制約により不十分な面積が残る場合は,適切な機械的グリップ法を用いる。
剛性と変形
薄板,柔軟パッケージ,低剛性作業品は局所吸引下で歪み,せん断,変形する。 また,カップを配置し,補助支承を追加することにより,過剰な荷重集中を避けた。
03 材料適合性比較
吸引条件の初期比較は以下の表で示した。 塗装,表面品質,構造は同じ材料内でも異なるので,試料と実際のハンドリング動作を用いて特定のレイアウトを評価する。
| 加工品/材料 | 適用性 | 説明 |
|---|---|---|
| シートメタル/カバー | 適合 | 表面は平坦で,気密性があり,安定な真空グリップを有し,真空ハンドリングの典型的な対象となっている。 |
| ガラス/アクリル/パネル | 適合 | 表面は滑らかで密封性が良い。 滑り止め,縁保護に注意する。 |
| 平板プラスチック部品/射出成形部品 | 一般的に適合する | 曲面や穿孔部品は専用のカップ評価が必要である。 |
| 箱 | 一般的に適合する | 真空ハンドリングは一般的に用いられているが,表面強度,シーリング,真空グリップ領域に注意する必要がある。 |
| 木材/多孔質パネル | 評価が必要 | 高透過率はより大きな排出流量またはより密度の高いアレイを必要とする。 必要に応じて機械的なグリップを使用する。 |
| 粗い・油性・高透過性の加工品 | よく不適切 | 安定な真空を確立することは困難である。 機械的なジョイント,内部拡張ツール,あるいは専用のグリップを考慮する。 |
04 グリップ方法の変更時期
- 表面は密封できない :多孔質,高透湿性,深い組織,重油汚れのある作業品。
- 接触面積不足:平面面積が小さい重い作業品は十分な保持力を与えない。
- 変形性作業部品:真空のみの支持下では,大型,薄型,柔軟部品がゆがんだり剥離する。
- 圧力感受性表面:凹凸やマークが生じやすい精密部品や化粧品部品のカップ材質と接触圧力を評価する。
05 握り安定性の向上
- マルチポイントサクションカップアレイ :力を分散し,より広い面積をカバーし,重い大型作業品に適している。
- カップ選定:表面,シーリング,コンプライアンス要求に合わせたフラット,ベローズ,フォーム設計。
- 必要な真空レベルに排気流量を合わせる :真空を維持するため,少し多孔質な作業品の排気容量を増加させる。
- クッション性と滑り止め設計 :輸送中の滑りや衝突を減らすためにバッファーと位置決め構造を追加した。
- 低剛性作業体に局所的な荷重を分散させ,ハンドリング方向を維持するために,補助支柱またはリフト支柱を設けた。
選定時には,シーリング面,孔隙率,有効吸引面積,変形を順次チェックし,カップ,真空系,補助支承をマッチさせる。 試料試験は実際のピックアンドプレース方向とハンドリングプロセスを含むべきである。