- La préhension sous vide nécessite un joint stable et répétable sur la surface de contact.
- Évaluer quatre facteurs: état de surface, perméabilité, poids par rapport à la zone de contact, et la rigidité et la déformation .
- Les cartons, les tôles, le verre, l’acrylique et les pièces en plastique plates sont des candidats courants. Les pièces poreuses, hautement perméables, fortement déformées ou huileuses nécessitent une évaluation plus approfondie.
- Pour les applications incertaines, utilisez des tests de vide sur des échantillons réels pour établir le type de ventouse et le tableau.
La préhension sous vide convient aux pièces pouvant former un joint stable et fournir une zone d’aspiration efficace suffisante. Les cartons, les panneaux, les tôles et le verre diffèrent considérablement en termes d’état de surface et de rigidité. Évaluer les échantillons réels lors de la sélection; les noms des matériaux ne peuvent à eux seuls établir la pertinence.
01 Principes de maintien du vide
Une ventouse utilise la différence de pression entre son intérieur et son extérieur sur la zone d’aspiration efficace pour générer une force de retenue. La force d’aspiration disponible dépend du différentiel de pression, de l’étanchéité et de la surface effective. La sélection doit également tenir compte du poids de la pièce, de l’orientation de manipulation et de la répartition de la charge. L’augmentation du vide ne peut pas compenser une zone d’aspiration insuffisante.
02 Quatre facteurs de pertinence
État des surfaces
Une ventouse doit former un joint continu avec la pièce à usiner. Les surfaces plates et continues facilitent le contact; les trous, les rainures, les nervures, les bavures, l’huile et la poussière peuvent nuire à l’étanchéité ou à la stabilité du contact. Identifiez les zones d’aspiration réelles utilisables avant de choisir les modèles et les positions des ventouses.
Perméabilité
Les cartons, les panneaux de bois, la mousse, les textiles et certaines pièces compactées par poudre peuvent fuir continuellement. Évaluer le débit d’aspiration de la source de vide, les réseaux de ventouses et la pertinence du système par rapport à la porosité réelle. Lorsque vous utilisez des générateurs de vide pneumatiques, vérifiez également l’alimentation en air comprimé. Si une prise stable ne peut pas être obtenue, envisagez une autre méthode de préhension.
Poids et zone d’aspiration efficace
Évaluer le poids de la pièce avec la zone d’aspiration disponible. Pour une pièce lourde avec une petite surface de contact, distribuez les points d’aspiration et augmentez la zone efficace. Si les contraintes de surface ou d’espace laissent encore une surface insuffisante, utilisez une méthode de préhension mécanique appropriée.
Rigidité et déformation
Les tôles minces, les emballages flexibles et les pièces à usiner à faible rigidité peuvent se déformer, s’affaisser ou se déformer sous une aspiration localisée. Distribuer les ventouses et ajouter des supports auxiliaires en fonction de la déformation observée pour éviter une concentration excessive de charge.
03 Comparaison de l’adéquation des matériaux
Le tableau ci-dessous fournit une comparaison initiale des conditions d’aspiration pour différents matériaux. Les revêtements, la qualité de surface et la structure peuvent varier, même au sein d’un même matériau. Évaluez donc la disposition spécifique à l’aide d’échantillons et de mouvements de manutention réels.
| Pièce / matériau | Applicabilité | Description |
|---|---|---|
| Tôle métallique / couvercle | Approprié | La surface est plane, étanche à l’air et possède une préhension sous vide stable, ce qui en fait un objet typique pour la manutention sous vide. |
| Verre / acrylique / panneaux | Approprié | La surface est lisse et bien scellée. Faites attention à la protection antidérapante et aux bords. |
| Pièces en plastique plates / pièces moulées par injection | Généralement approprié | Nécessite une surface de contact plate continue; les pièces incurvées ou perforées nécessitent une évaluation de la ventouse dédiée. |
| Cartons / produits en boîte | Généralement approprié | La manipulation sous vide est couramment utilisée, mais il convient de prêter attention à la résistance de la surface, à l’étanchéité et à la zone de préhension sous vide. |
| Bois / panneaux poreux | Nécessite une évaluation | Une perméabilité élevée peut nécessiter un plus grand débit d’évacuation ou un réseau plus dense. Utiliser un préhenseur mécanique si nécessaire. |
| Pièces rugueuses / huileuses / hautement perméables | Souvent inapproprié | Le vide stable est difficile à établir. Considérez les mâchoires mécaniques, l’outillage à expansion interne ou les pinces dédiées. |
04 Quand changer le mode de préhension
- La surface ne peut pas être scellée : Pièces poreuses, hautement respirantes, profondément texturées ou fortement huilées.
- Surface de contact insuffisante : une pièce lourde avec seulement une petite surface plane peut ne pas fournir une force de retenue suffisante.
- Pièces à usiner déformables : les pièces larges, minces et flexibles peuvent s’affaisser ou se détacher si elles sont soutenues uniquement par le vide.
- Surfaces sensibles à la pression : évaluer le matériau de la ventouse et la pression de contact pour les pièces de précision ou cosmétiques sujettes à des encoches et des marques.
05 Amélioration de la stabilité de maintien
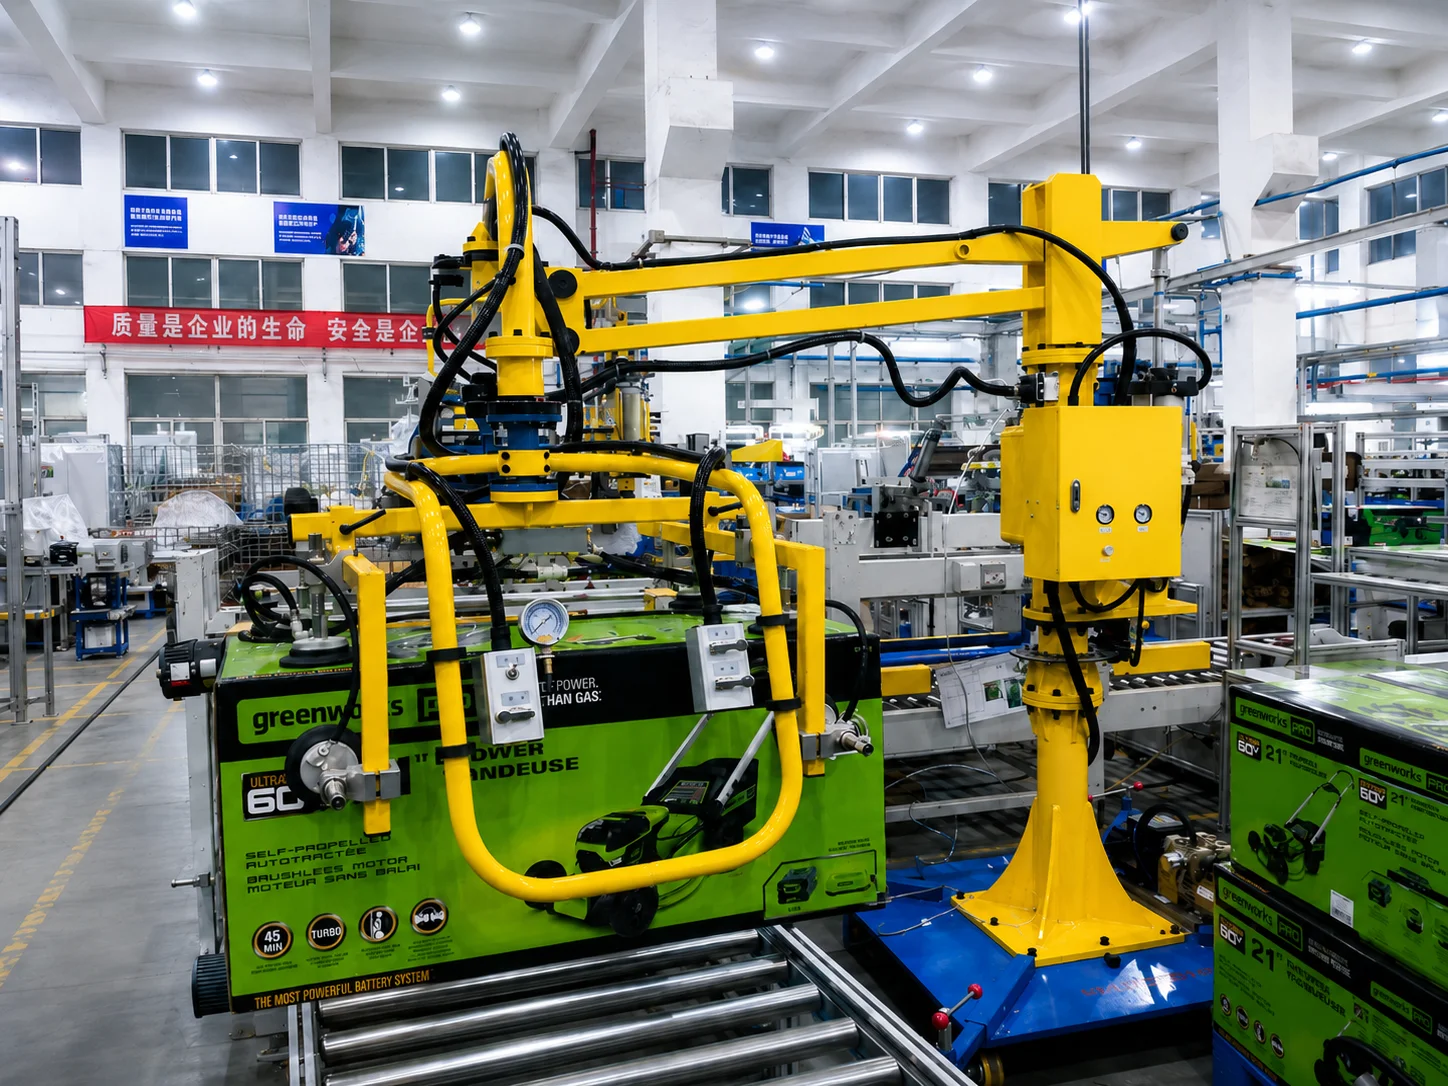
- Ventouse multipoint : Distribue la force et couvre une plus grande surface, adaptée aux pièces lourdes et de grand format.
- Sélection de la ventouse : assortissez les modèles plats, soufflets ou mousse aux exigences de surface, d’étanchéité et de conformité.
- Adapter le débit d’évacuation au niveau de vide requis : Augmenter la capacité d’évacuation pour les pièces légèrement poreuses afin de maintenir le vide.
- Amortissement et conception antidérapante : Ajoutez les structures de tampon et de positionnement pour réduire le glissement et la collision pendant le transport.
- Fournir des supports auxiliaires ou des supports de levage pour partager les charges localisées sur les pièces à usiner à faible rigidité et maintenir l’orientation de manipulation.
Lors de la sélection, vérifiez les surfaces d’étanchéité, la porosité, la zone d’aspiration efficace et la déformation dans l’ordre, puis faites correspondre les ventouses, le système de vide et les supports auxiliaires. L’essai de l’échantillon devrait couvrir les orientations réelles de prélèvement et de placement et le processus de manutention comme base pour l’évaluation de la configuration.