- Pour la manipulation sous vide du verre automobile, sélectionnez des ventouses en fonction de la courbure, du revêtement, des dimensions et de l’état de surface réel.
- La disposition des ventouses doit tenir compte de la tenue efficace, de la déformation du verre, du centre de gravité et de l’orientation de rotation, ainsi que de la surface totale.
- Fournir des zones de vide séparées, des clapets anti-retour, un vide stocké, une surveillance et des limites de mouvement à faible vide.
- Vérifiez la conception en utilisant du verre réel pour le ramassage, rétention, retournement, alignement, réponse à la perte d’énergie et inspection de la surface.
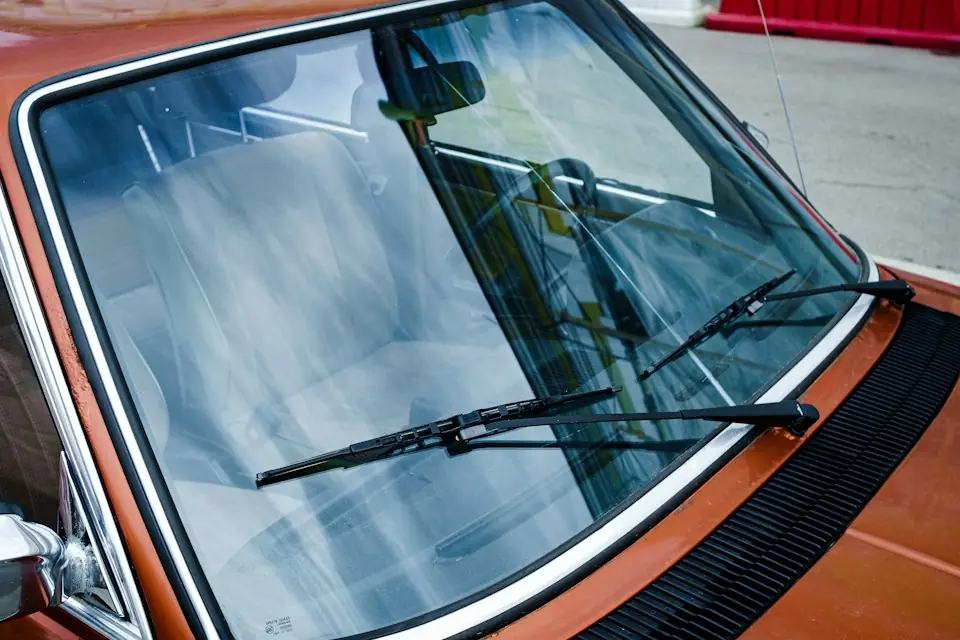
Les pare-brise, les toits panoramiques, les vitres latérales et les vitres arrière présentent généralement des surfaces continues et étanches à l’air et peuvent convenir à une manipulation par le vide. La sélection doit également prendre en compte la courbure, l’impression, les revêtements, l’encapsulation et les fixations, ainsi que les bords fragiles, le retournement et l’alignement de l’assemblage. Un modèle de verre plat standard ne doit pas être réutilisé sans ces contrôles.
01Exigences en matière de verre et de processus
- Type de verre, taille, poids, épaisseur, courbure et centre de gravité.
- Surfaces intérieures et extérieures, sérigraphie, revêtements, fils chauffants, film protecteur et zones de contact autorisées.
- Emplacements d’encapsulation, broches de localisation, faisceaux, connecteurs et autres fixations.
- Orientation du rack entrant, espacement entre les vitres, direction de ramassage et variation de placement.
- Qu’il soit nécessaire de passer d’une position presque verticale à une position horizontale ou de procéder à des ajustements précis de l’angle pendant le transport.
- Localisation de données et de temps de cycle aux postes de liaison, d’installation de véhicules ou d’inspection.
Si des fissures, des bords ébréchés, une contamination, un film protecteur froissé ou des fixations desserrées sont détectés, suivez la procédure relative aux produits anormaux. Ne continuez pas simplement la manipulation avec la pince à vide.
02 Ventouses de match à la courbure locale
Configurez chaque ventouse pour la courbure, l’angle et la hauteur locaux à son emplacement. Les ventouses et les connexions flexibles doivent être conformes à la normale locale, en évitant tout contact sur les bords, les fuites lentes et les contraintes locales causées par une rigidité excessive du matériau ou des angles de montage incorrects.
Sélectionnez le matériau du ventouse en fonction de la température, des agents de nettoyage, des revêtements et des exigences de marquage. Les tests sur échantillons doivent enregistrer à la fois les performances de préhension/de maintien, les marques, la contamination et les effets du revêtement après le retrait.
03Vérifiez la disposition des ventouses au-delà de la surface totale
Au-delà de la force d’aspiration théorique, vérifiez le vide, les fuites, l’accélération, le sens de retournement, la déformation du verre et la marge de sécurité. Disposez plusieurs ventouses symétriquement autour du centre de gravité, en évitant les bords, les trous, les zones imprimées impropres à l’aspiration et aux accessoires, tout en contrôlant la répartition de la charge entre les points d’aspiration.
Contrôler l’espacement des ventouses sur les grands verres pour limiter les courbures locales et l’affaissement central. Pour un mouvement vertical à horizontal, vérifiez séparément les orientations de départ, intermédiaire et finale. Un test d’aspiration horizontale statique ne peut pas remplacer une vérification plein angle.
04 Protection du système de vide
- Zones séparées : divisez les circuits pour limiter la propagation d’une fuite d’une ventouse aux autres.
- Clapets anti-retour et vide stocké : décroissance lente du vide après interruption de la source pour permettre l’arrêt et le placement en toute sécurité.
- Surveillance : mesurez le vide à des emplacements efficaces pour détecter une accumulation inadéquate et une chute du vide pendant la manipulation.
- Verrouillages de mouvement : empêchent le levage ou la rotation en dessous du seuil de vide vérifié et empêchent les mouvements dangereux continus à faible vide.
- Support secondaire : lorsque le produit et le processus le permettent, ajoutez des supports de bord, des arrêts ou des structures anti-chute comme deuxième chemin de charge.
05Mécanisme de rotation et centre de gravité
Localisez l’axe de retournement par rapport au centre de gravité combiné du verre et de la pince, et effectuez un freinage ou un verrouillage pour empêcher l’excentricité de provoquer un retournement automatique. Positionnez les poignées de manière à ce que les opérateurs puissent observer les bords et les points de localisation depuis l’arrière, en évitant les positions sous la vitre ou avec une visibilité obstruée.
Gardez la pince, les tuyaux et les valves à l’écart des bords de verre et des zones de collision au niveau des ouvertures de carrosserie. Pour les grandes pièces telles que les toits panoramiques et les pare-brise, vérifiez l’enveloppe rabattable aussi bien dans le modèle que sur place.
06De la collecte en rack à l’alignement du véhicule
- Confirmez le modèle de verre cible, l’apparence et l’état des surfaces d’aspiration.
- Approchez-vous approximativement normalement de la surface locale et laissez les cupules se conformer naturellement. N’appuyez pas avec force sur la vitre avec le manipulateur.
- Etablir le vide et vérifier le niveau requis dans chaque zone critique avant de quitter le rack.
- Séparez lentement les vitres et vérifiez l’adhérence, les bords coincés ou les interférences de fixation.
- Effectuez le retournement principal dans un espace sûr avant de vous approcher de la carrosserie ou de la station de collage.
- Comptez sur le guidage de l’outillage et le réglage manuel pour terminer le positionnement, et relâchez-le après avoir confirmé que le verre est soutenu.
07Protection des surfaces et des bords
Maintenez un espace de sécurité entre le verre et la structure métallique de la pince, en ajoutant une protection souple si nécessaire. Gardez les ventouses, les tampons de contact et les gants propres pour éviter les débris piégés. Les bords ne doivent pas recevoir d’impacts non vérifiés ou de charges concentrées. Lorsque vous séparez le verre d’un support, vérifiez l’adhérence aux vitres adjacentes pour éviter une séparation soudaine.
08 Liste de vérification des échantillons
| Élément de vérification | Conditions d’essai | Observations |
|---|---|---|
| Création de vide | Courbures, surfaces et écarts de positionnement différents | Niveau de vide et contact des ventouses dans chaque zone |
| Rétention statique | Source de vide arrêtée ou fuite contrôlée | Courbe de décroissance et temps de placement disponible |
| Gestion dynamique | Levage, translation, démarrage, arrêt et rotation | Glissement, oscillation et déformation structurelle |
| Virage plein angle | Orientations de départ, intermédiaire et finale | Charge excentrée, freinage et dégagement des câbles et flexibles |
| Alignement de l’assemblage | Carrosserie réelle ou outillage représentatif | Conditions de visibilité, d’autorisation et de largage |
| Inspection des surfaces | Température, durée de contact et propreté spécifiées | Indentations, contamination, revêtement et dommages aux bords |
Configurez la manipulation du verre via un contact local, un support de charge multipoint, une surveillance du vide, un retournement contrôlé et une libération prise en charge ensemble. Utilisez des échantillons réels pour vérifier la qualité de la surface, l’orientation de l’assemblage et la réponse à la perte de vide, et incluez les zones d’aspiration, les seuils, les mouvements et les exigences d’inspection dans la documentation d’exploitation.