- Coloque el espesor de la placa , la fuerza de sujeción y el margen de seguridad en un marco analítico, comprobando la estructura, el contacto, la actuación y las condiciones de funcionamiento juntos.
- En el modelo de flexión utilizado aquí, la desviación depende de la tercera potencia del espesor de la placa. Cuando los requisitos de paralelismo y posicionamiento sean exigentes, compruebe primero la rigidez en lugar de simplemente aumentar el grado de resistencia del acero.
- Diseño de agarre por fricción base en la presión de suministro mínima garantizada ( 0.5 MPa ) ; el empuje del cilindro varía con el cuadrado del diámetro del orificio.
- El agarre por vacío se rige a menudo por Resistencia al deslizamiento tangencial con las ventosas verticales, así que verifique la secuencia de movimiento completa.
- Controle el desplazamiento del centro de gravedad al verificar las cargas de giro. Ajuste la posición de la carga y el brazo de palanca durante el diseño conceptual para reducir la fuerza de accionamiento requerida.
Información de Empresa - Jiangsu Aurek Intelligent Technology Co., Ltd.
Resumen: Este estudio desarrolla un marco acoplado para el espesor de la placa, la fuerza de sujeción y el margen de seguridad en la estructura, las interfaces de contacto y la accionamiento de herramientas finales personalizadas para manipuladores industriales neumáticos. Las entradas de materiales provienen de estándares nacionales, bases de datos de materiales y literatura de fabricantes, que cubren acero estructural, acero inoxidable, aleaciones de aluminio, almohadillas de TPU y piezas de hierro fundido. Los modelos evalúan por separado el agarre por fricción, el empuje del cilindro, la desviación por flexión, la curvatura de Euler, la torsión, el agarre por vacío y las conexiones atornilladas/soldadas/clavadas. Tres ejemplos—50 kg agarre por fricción, 80 kg volteo a través de 90 °, y una 6 / 8 / 10 mm comparación de placa—combinan resultados ilustrativos de elementos finitos, análisis de sensibilidad y FMEA para explicar un flujo de trabajo analítico-simulación-prueba. Bajo una línea de base conservadora 0.5 MPa, los ejemplos muestran que la desviación varía con la tercera potencia del espesor de la placa, mientras que el par de giro varía linealmente con la excentricidad. Estos factores geométricos a menudo afectan el diseño más directamente que un aumento en la fuerza de producción del material. Las herramientas de vacío también deben comprobarse para detectar deslizamiento tangencial cuando las ventosas están verticales. El marco de trabajo apoya la evaluación inicial del concepto; los parámetros del proyecto todavía requieren análisis y pruebas de la estructura real.
Palabras clave: manipulador industrial neumático; herramientas finales; espesor de placa; fuerza de sujeción; margen de seguridad; agarre al vacío; análisis de sensibilidad
Número de clasificación CLC: TH137 ; TP242 Código de identificación del documento: A
Diseño acoplado de espesor de placa, fuerza de sujeción y margen de seguridad para efectos finales de manipuladores neumáticos de asistencia de potencia
Información de Empresa Nombre de Empresa: Jiangsu Aurek Intelligent Technology Co., Ltd.
Resumen: Este estudio desarrolla un marco acoplado para el espesor de la placa, la fuerza de sujeción y el margen de seguridad en la estructura, las interfaces de contacto y la accionamiento de herramientas finales personalizadas para manipuladores industriales neumáticos. Las entradas de materiales provienen de estándares nacionales, bases de datos de materiales y literatura de fabricantes, que cubren acero estructural, acero inoxidable, aleaciones de aluminio, almohadillas de TPU y piezas de hierro fundido. Los modelos evalúan por separado el agarre por fricción, el empuje del cilindro, la desviación por flexión, la curvatura de Euler, la torsión, el agarre por vacío y las conexiones atornilladas/soldadas/clavadas. Tres ejemplos—50 kg agarre por fricción, 80 kg volteo a través de 90 °, y una 6 / 8 / 10 mm comparación de placa—combinan resultados ilustrativos de elementos finitos, análisis de sensibilidad y FMEA para explicar un flujo de trabajo analítico-simulación-prueba. Bajo una línea de base conservadora 0.5 MPa, los ejemplos muestran que la desviación varía con la tercera potencia del espesor de la placa, mientras que el par de giro varía linealmente con la excentricidad. Estos factores geométricos a menudo afectan el diseño más directamente que un aumento en la fuerza de producción del material. Las herramientas de vacío también deben comprobarse para detectar deslizamiento tangencial cuando las ventosas están verticales. El marco de trabajo apoya la evaluación inicial del concepto; los parámetros del proyecto todavía requieren análisis y pruebas de la estructura real.
Palabras clave: manipulador neumático asistido; efector final; espesor de placa; fuerza de sujeción; margen de seguridad; adhesión al vacío; análisis de sensibilidad
00Introducción
La herramienta final debe mantener un margen de seguridad verificable a la presión de suministro mínima, con superficies desfavorables, excentricidad máxima y el tiempo de ciclo especificado. La investigación publicada indica que los mecanismos de acoplamiento y fricción afectan la estabilidad de agarre bajo perturbaciones externas, mientras que el anillo de sellado de ventosa y la geometría de la ranura afectan el estrés local y la capacidad de retención [ 1-2 ]. Por lo tanto, el diseño debe evaluar conjuntamente las trayectorias de fuerza, la distribución de restricciones, la estructura, el contacto, la actuación, el entorno y la secuencia de movimiento. El aumento de la fuerza de sujeción por sí solo no puede sustituir estos controles.
Las aplicaciones en la literatura de ingeniería pública incluyen transferencia aislada de piezas de hierro fundido caliente, volteo al vacío de techos de automóviles, manejo de expansión interna de estatores de motores y agarre excéntrico de asientos de automóviles, después del análisis, diseño, revisión y producción. Este artículo utiliza estos escenarios para definir entradas de diseño y conceptos de aplicación. La carga, el alcance y la carrera deben determinarse individualmente a partir de la pieza de trabajo, la herramienta, la trayectoria de movimiento y los factores de seguridad. Los ejemplos de aplicación no son ni constantes de material ni límites superiores de la capacidad del producto.
El alcance incluye la placa de herramienta principal en la brida final, conjuntos de mordaza/ventosa, cilindros de accionamiento o giro, palancas/enlaces intermedios y conexiones. Evalúa la resistencia estática, la rigidez, la estabilidad y el margen de seguridad durante el agarre, la manipulación, el giro y la liberación. La vida de fatiga del brazo manipulador completo, la fuerza de instalación de la fundación y la lógica de control de la línea de producción están fuera del alcance.
01 Entradas de diseño y fuentes de datos
1.1 Ingresos de ingeniería
Tabla 1 enumera las entradas de ingeniería. Los ejemplos utilizan una línea base de diseño conservador de 0.5 MPa y una comprobación de presión en 0.8 MPa. Los parámetros restantes son entradas analíticas ilustrativas y no deben tomarse como límites superiores de la capacidad del producto.
Tabla 1 Insumos de ingeniería utilizados en este estudio
| Item | Inputs de diseño | Uso en este estudio |
|---|---|---|
| Presión de funcionamiento nominal | 0.5 ~ 0.8 MPa | Ventana de diseño típica; 0.5 MPa es la línea de base conservadora, 0.8 MPa es la comprobación del límite superior |
| Capacidad de carga | Determinación a partir del peso de la pieza y de la herramienta, carga excéntrica y factor de seguridad | Los ejemplos demuestran el análisis acoplado de herramientas finales |
| Rango de operación | Determinar a partir del espacio disponible, trayectoria de movimiento y configuración estructural | Equilibre el peso de las herramientas, la rigidez y el esfuerzo operativo |
| Condiciones ambientales | − 15 ~ 50 °C ; humedad relativa < 90% | Condiciones de funcionamiento ambientales publicadas; evalúe las piezas calientes por separado |
| Ejemplos de aplicaciones publicadas | Piezas calientes del arrabio, topliners automotrices, estatores y asientos de coche | Representan aplicaciones de alta temperatura, vacío, carga excéntrica y expansión interna |
| Proceso de ingeniería | Análisis-Diseño-Revisión-Producción | Organiza el proceso de verificación y entrega utilizado en este estudio |
Nota: Las condiciones de trabajo públicas, las presiones y los ejemplos de aplicación en la tabla son todos de la página pública del sitio web oficial del fabricante [ 3 ].
1.2 Fuentes de datos y prioridad de citas
Seleccione los datos de diseño de acuerdo con su propósito: las normas nacionales y las plataformas oficiales proporcionan grados, resistencia mínima dependiente del espesor y métodos de prueba [ 4-5 ]; los manuales y bases de datos proporcionan el módulo elástico típico, la relación de Poisson, la densidad y los coeficientes de expansión térmica [ 6 ]; la literatura del fabricante proporciona reglas de selección de agarre al vacío y herramientas / actuadores [ 13 ]; y la investigación revisada por pares explica la estabilidad de agarre y los efectos de la geometría de la ventosa [ 1-2 ]. Identifique los valores típicos por separado de los valores medidos en la condición del material suministrado para evitar mezclarlos en las comprobaciones de ingeniería.
02 Parámetros materiales y modelos teóricos
2.1 Símbolos
Tabla 2 define los símbolos y unidades utilizados a lo largo de este estudio.
Tabla 2 Símbolos y unidades principales
| Símbolo | Significado | Unidad | Símbolo | Significado | Unidad |
|---|---|---|---|---|---|
| m | Masa de pieza de trabajo | kg | P | Presión de suministro de aire | MPa |
| mg | Herramientas / masa de cabezal de volteo | kg | D | Alesaje del cilindro | mm |
| a | Aceleración de movimiento | m/s² | d | Diámetro de la barra de pistón | mm |
| Fcyl | Empuje teórico del cilindro | N | i | Relación de fuerza del mecanismo | — |
| ηm | Eficiencia mecánica | — | NΣ | Fuerza normal total | N |
| μ | Coeficiente de fricción | — | S | Factor de seguridad | — |
| L | Longitud/palmo del voladizo | mm | b | Ancho efectivo de la placa | mm |
| t | Espesor de la placa | mm | I | Segundo momento de área | mm⁴ |
| σ | El estrés normal | MPa | τ | Tensión de cizallamiento | MPa |
| δ | Deflección | mm | e | Centro de gravedad desplazado | m |
| Md | Par de giro de diseño | N·m | J | Momento de inercia torsional/polar | mm⁴ |
| Δp | Diferencia efectiva de presión de vacío | kPa | Aeff | Área de succión efectiva | m² |
| ηs | Eficiencia de agarre de sellado/vacío | — | Pcr | Carga de flexión crítica | N |
2.2 Parámetros materiales y fuentes de datos
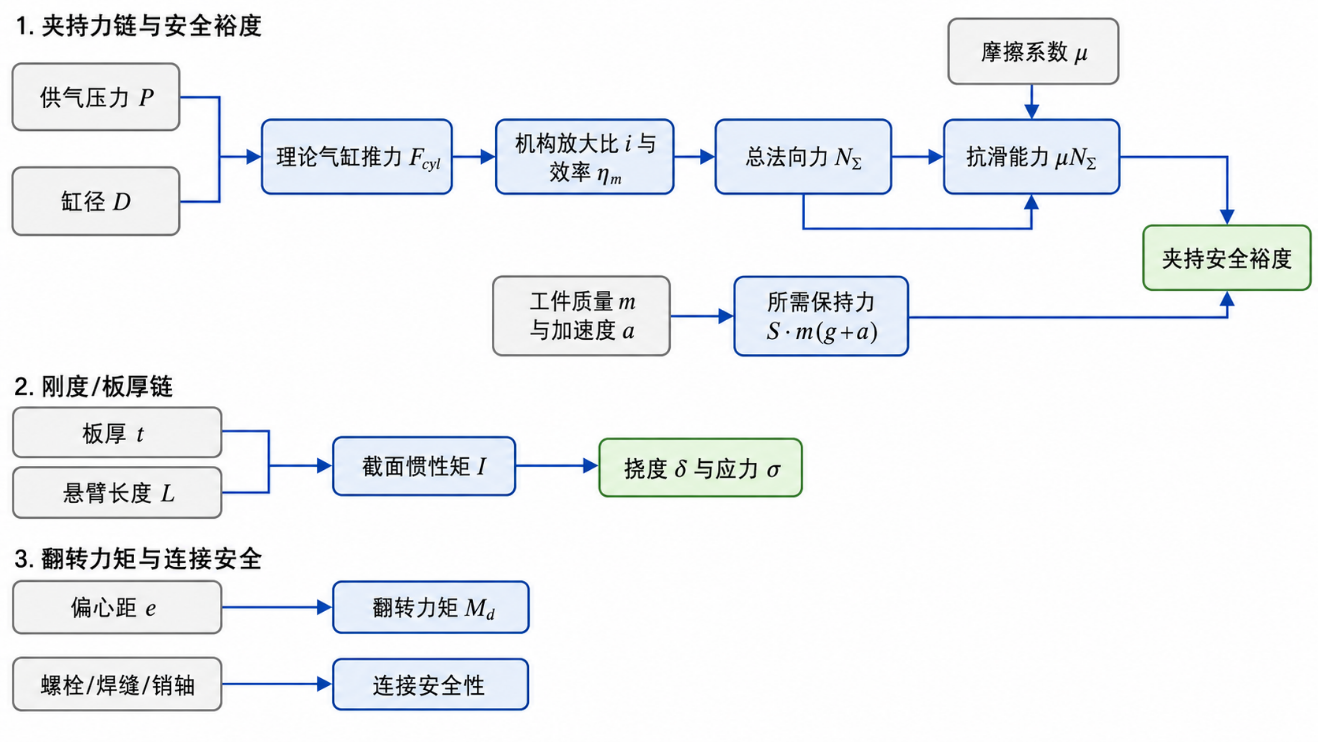
La selección del material debe comparar rigidez, estabilidad térmica, resistencia al desgaste y procesos de unión. El aumento de la fuerza de producción del acero generalmente no cambia significativamente su módulo elástico, por lo que ofrece una mejora limitada de la desviación para una geometría sin cambios. Las aleaciones de aluminio pueden reducir la masa, pero su rigidez en la misma geometría es generalmente alrededor de un tercio de la del acero [ 6 ]. Figura 1 organiza las relaciones entre el espesor de la placa, la acción, la fricción y el margen de seguridad.
La tabla 3 resume las propiedades representativas del material utilizadas en los ejemplos.
Tabla 3 Parámetros materiales representativos
| Material | E/GPa | ν | ρ/(kg·m−) 3 ) | σy/MPa | α/(10−6·℃−1) | Notas de diseño |
|---|---|---|---|---|---|---|
| Q235 Acero estructural de acero | 190~210 | 0.27~0.30 | 7 850 | 235 | ≈12 | Componentes de placa soldada de uso general |
| Q355 Acero de baja aleación | 190~210 | 0.27~0.30 | 7 850 | 355(≤16);345(>16~40) | ≈12 | Mayor resistencia; rigidez similar al acero estructural ordinario |
| 45 acero | 190~210 | 0.27~0.30 | 7 850 | ≈355 | ≈12 | Adecuado para pernos y muñones |
| Acero inoxidable 304 | 193 | 0.29 | 8 000 | 215 | 17.3 | Resistente a la corrosión; expansión térmica relativamente alta |
| 6061 -T6 aleación de aluminio | 68.9 | 0.33 | 2 700 | 276 | ≈23 | Masa más baja pero rigidez sustancialmente más baja |
| TPU 95A -tipo de almohadilla | Aproximadamente 0.14 | — | 1 210 | — | — | Capa de contacto conforme; cuenta para la fluencia |
| Pieza de hierro fundido | 80~160 | 0.2~0.3 | 6 900~7 400 | Varía con el grado | 11~14 | Las piezas calientes requieren aislamiento y reducción de temperatura |
Nota: Los rangos típicos de E, ν, ρ y α para acero estructural y acero de grado 45 provienen del apéndice de materiales [6 ]. La fuerza de producción Q355 dependiente del espesor proviene de GB/T 1591-2018 [ 5 ]; 304 y 6061 - T6 propiedades provienen de datos de materiales publicados [ 7-8 ]; los datos de TPU son para Elastollan C95A [ 9 ]; y los rangos de hierro fundido a temperatura ambiente provienen de la compilación del NIST [ 10 ]. Estos valores apoyan el diseño preliminar. Utilice certificados de materiales e inspecciones de muestras apropiadas para los cálculos del proyecto.
Las almohadillas flexibles de TPU afectan la transferencia de carga, así como la sensación de contacto. Los datos publicados de Elastollan C95A dan un módulo de tracción de alrededor de 140 MPa, dureza Shore A de alrededor de 96, y una curva de módulo de fluencia/tiempo a 23 °C. Por lo tanto, el agarre sostenido y el ciclo repetido pueden producir cumplimiento dependiente del tiempo y relajación del estrés [ 9 ]. La compilación del NIST da el módulo de Young del hierro fundido a temperatura ambiente de alrededor de 80 a 160 GPa y la expansión térmica de alrededor de 11 a 14 × 10−6 ·℃− 1. El calentamiento altera las condiciones de contacto y las relaciones dimensionales. Las aplicaciones de fundición en caliente publicadas utilizan circuitos de aislamiento y aire de refrigeración para limitar estos efectos [ 10 ][ 3 ].
2.3 Agarre de la fricción y empuje del cilindro
Para el agarre por fricción de dos lados, descuidando la variación local de la presión de contacto, la condición básica de resistencia al deslizamiento es:
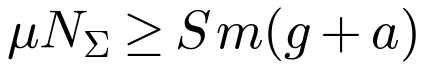 (1)
La fuerza normal total requerida es
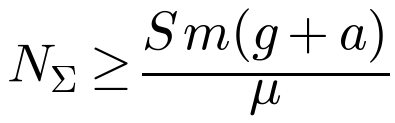 (2)
Para la sujeción simétrica, la fuerza normal en cada lado es:
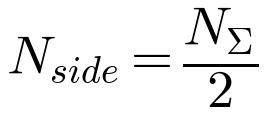 (3)
Distinguir la fuerza por mandíbula de la fuerza de agarre total. Algunas normas definen la fuerza de sujeción para un lado, mientras que la resistencia al deslizamiento depende de la suma de ambas fuerzas normales. Este estudio utiliza NΣ para la fuerza normal total y Nside para la fuerza en un lado. T/SZRA 001-2024 recomienda calcular la carga útil con un coeficiente de fricción no mayor que 0.2 y un factor de seguridad no menor que 2 [ 11 ]; estos valores forman la base de diseño preliminar conservadora utilizada aquí.
La fuerza teórica del cilindro sigue de la presión y del área efectiva del pistón. Para extensión y retracción, respectivamente:
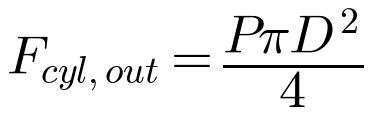 (4)
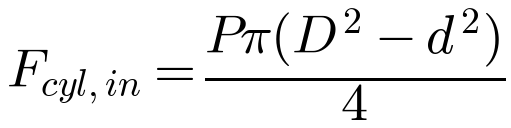 (5)
Con una palanca, cuña o enlace, la fuerza normal total disponible es:
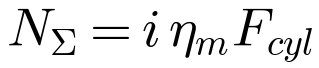 (6)
En este caso, i es la relación de fuerza del mecanismo y ηm es la eficiencia mecánica teniendo en cuenta las pérdidas del sello, la guía y el mecanismo [ 12 ]. Determine la fricción probando la pieza de trabajo real, la superficie y la condición de contaminación. Los valores de referencia publicados por el fabricante son aproximadamente 0.1 para superficies aceitosas, 0.2 a 0.3 para superficies húmedas, 0.5 para madera/metal/vidrio/piedra seca y 0.6 para superficies ásperas [ 13 ].
2.4 Modelos de flexión, desviación, arqueamiento y torsión
La aproximación de la placa de herramienta principal como una viga voladiza rectangular da el segundo momento de área, la tensión máxima de flexión de la raíz y la desviación del extremo libre:
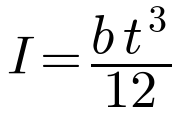 (7)
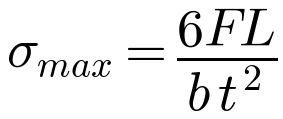 (8)
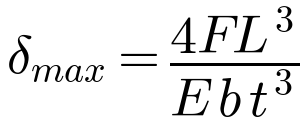 (9)
Bajo la aproximación de la viga voladiza anterior, las ecuaciones ( 8 ) y ( 9 ) muestran que la tensión disminuye con t cuadrado y la desviación con t cubicado. Cuando el paralelismo de agarre, la precisión de posicionamiento y la estabilidad de giro sean críticos, primero mida el grosor de la placa para determinar la rigidez y luego verifique la resistencia. Los miembros de compresión delgados y los soportes de paredes delgadas también requieren comprobaciones de flexión de Euler. Ejes de volteo, manguitos de brida y pasadores pueden utilizar la relación de torsión de Saint-Venant
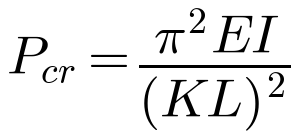 (10)
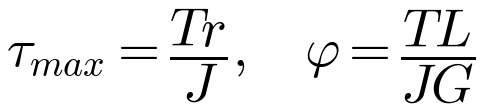 (11)
Debido a que el módulo elástico de la mayoría de los aceros es 190–210 GPa, la diferencia en E entre los aceros estructurales y de alta resistencia es mucho menor que la diferencia en la fuerza de producción. Por consiguiente, aumentar el grado de acero reduce generalmente la desviación mucho menos que el grueso creciente de la placa o el acortamiento del voladizo. Por el contrario, 6061 -T6 tiene un E de solo alrededor de 68.9 GPa; con geometría sin cambios, la desviación de herramientas de aluminio está en el orden de 3 veces la del acero [ 6 ].
2.5 Modelo de agarre de vacío
La fuerza de retención normal del agarre de vacío proviene de la diferencia de presión
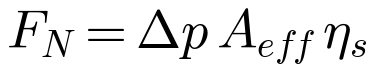 (12)
Aquí, Δp es la diferencia de presión efectiva, Aeff es el área de succión efectiva y ηs es la eficiencia de sellado. El porcentaje de vacío se mide en relación con la presión ambiente. A aproximadamente 101.3 kPa presión atmosférica a nivel del mar, 60% vacío corresponde a Δp≈ 60.8 kPa [ 14 ]. Las siguientes ecuaciones cubren la elevación vertical con tazas horizontales, la transferencia horizontal con tazas horizontales y el caso desfavorable de tazas verticales que llevan una carga vertical.
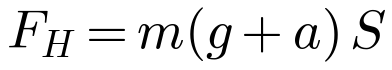 (13)
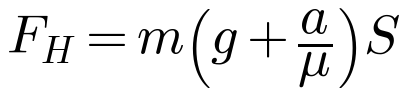 (14)
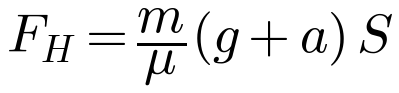 (15)
Si se utilizan n ventosas, la fuerza de sujeción teórica requerida para una sola ventosa es
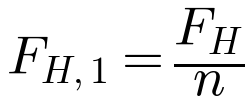 (16)
Evalúe el caso de carga más desfavorable en la secuencia de manipulación completa. Utilice un factor de seguridad de al menos 1.5 para superficies lisas y no porosas y 2.0 o más para superficies porosas, ásperas, aceitosas o heterogéneas. Para materiales porosos, proporcione flujo compensador de fugas en el rango de vacío 30% a 55%; las superficies no porosas pueden usar vacío 55% a 80% para una mayor fuerza de retención [ 13,15 ].
Otro ejemplo ilustra el efecto de la orientación: con 6 ventosas de 60 mm diámetro, 60% vacío y ηs= 0.85, la fuerza normal teórica por ventosa es aproximadamente:
El ejemplo complementario da una fuerza normal total de aproximadamente 876 N y una relación estática-carga de aproximadamente 3.57 para un panel no poroso de 25 kg. Por lo tanto, considerar solo la elevación vertical puede sobreestimar la idoneidad. En la peor orientación, con las ventosas verticales y la carga actuando tangencialmente a lo largo del panel, μ=0.25, a=1 m/s² y S=2 dan una fuerza de sujeción total requerida de aproximadamente 2 162 N; 6 ventosas ϕ60 son insuficientes. Por lo tanto, las herramientas de vacío deben comprobarse durante toda la secuencia de movimiento, no solo en el levantamiento.
2.6 Comprobaciones de conexión
Las comprobaciones de conexión deben abordar la capacidad nominal, el aflojamiento, el fallo del rodamiento del orificio, la fatiga y la variación del montaje juntos. Las siguientes fórmulas para la tensión de cizallamiento promedio del perno, la tensión del cojinete del agujero y la tensión de cizallamiento media del perno en doble cizallamiento apoyan la evaluación de primer orden:
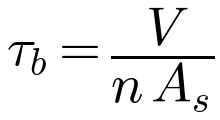 (17)
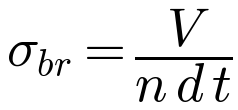 (18)
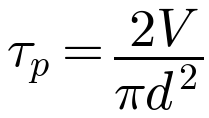 (19)
El grueso efectivo del cuello, el área efectiva y la tensión nominal del esquileo de la soldadura del filete son
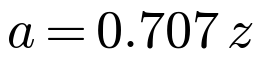 (20)
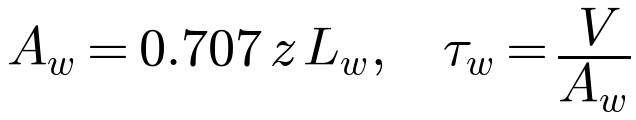 (21)
La guía de diseño de soldadura publicada comúnmente aproxima el cuello efectivo de una soldadura de filete como 0.707z [ 17 ]. Para uniones atornilladas resistentes al deslizamiento, obtenga el coeficiente de deslizamiento de pruebas representativas de la condición de la superficie [ 16 ].
03 Ejemplos trabajados y análisis de elementos finitos
Los tres ejemplos utilizan una ventana de suministro 0.5–0.8 MPa con 0.5 MPa como línea de base de diseño conservador. El diseño preliminar de agarre por fricción utiliza μ≤ 0.2 y S≥ 2 [ 3,11 ]. La geometría, la eficiencia del mecanismo y la excentricidad son ejemplos de ingeniería elegidos para explicar el método, no parámetros de proyecto finalizados.
3.1 Ejemplo 1 : 50 kg agarre por fricción en ambos lados
Para una pieza de 50 kg sujeta por una pinza de fricción de dos caras, utilice a= 1.0 m/s ², μ= 0.20, S= 2.0, i= 3.0 y ηm= 0.85. El cálculo se realiza de la siguiente manera.
La comparación de los diámetros de agujero candidatos se muestra en la Tabla 4.
Tabla 4 Ejemplo 1: comparación cilindro-diámetro y presión
| Diámetro del agujero | Presión / MPa | Fcyl/N | i ηm Fcyl/N | Fuerza disponible/necesaria NΣ |
|---|---|---|---|---|
| ϕ63 | 0.5 | 1 559 | 3 974 | 0.74 |
| ϕ63 | 0.6 | 1 870 | 4 769 | 0.88 |
| ϕ63 | 0.7 | 2 182 | 5 564 | 1.03 |
| ϕ63 | 0.8 | 2 494 | 6 359 | 1.18 |
| ϕ80 | 0.5 | 2 513 | 6 409 | 1.19 |
| ϕ80 | 0.6 | 3 016 | 7 691 | 1.42 |
| ϕ80 | 0.7 | 3 519 | 8 972 | 1.66 |
| ϕ80 | 0.8 | 4 021 | 10 254 | 1.90 |
En la línea base 0.5 MPa, ϕ 63 es insuficiente y ϕ 80 proporciona un margen utilizable. Incluso con un suministro estable 0.8 MPa, ϕ 63 tiene un margen de solo alrededor de 1.18 y no es adecuado para el diseño conservador. Este ejemplo muestra que la presión mínima garantizada debe establecerse antes de seleccionar el diámetro del cilindro; la presión más alta posible no puede reemplazar la línea base de diseño.
3.2 Ejemplo 2 : volteo de una pieza 80 kg a través de 90 °
Una pieza de trabajo 80 kg gira a través de 90 ° con desplazamiento del centro de gravedad e = 0.30 m. El cabezal de volteo y los componentes asociados tienen masa mg= 15 kg y desplazamiento eg= 0.15 m. Utilice el factor combinado de diseño de giro κM= 2.2, brazo de palanca efectivo r= 0.12 m y eficiencia mecánica ηm= 0.85.
La comparación de los diámetros de agujero candidatos se muestra en la tabla 5.
Tabla 5 Ejemplo 2: comparación del cilindro, el diámetro y la presión
| Diámetro del agujero | Presión / MPa | Fcyl/N | Torque disponible/(N·m) | Par disponible / requerido Md |
|---|---|---|---|---|
| ϕ100 | 0.5 | 3 927 | 400.6 | 0.71 |
| ϕ100 | 0.6 | 4 712 | 480.7 | 0.85 |
| ϕ100 | 0.7 | 5 498 | 560.8 | 0.99 |
| ϕ100 | 0.8 | 6 283 | 640.9 | 1.13 |
| ϕ125 | 0.5 | 6 136 | 625.9 | 1.10 |
| ϕ125 | 0.6 | 7 363 | 751.0 | 1.33 |
| ϕ125 | 0.7 | 8 590 | 876.2 | 1.55 |
| ϕ125 | 0.8 | 9 817 | 1 001.4 | 1.77 |
En este ejemplo de giro 90 °, la reducción de la excentricidad reduce directamente el par de carga. Reducir la excentricidad de 0.30 m a 0.20 m con todas las demás condiciones sin cambios disminuye el par gravitatorio estático en aproximadamente 30%. Este cambio geométrico reduce la carga de volteo más directamente que la actualización de la placa de Q235 a Q355.
3.3 Ejemplo 3 : 6 / 8 / 10 mm Comparación de placas
Comparar 6 / 8 / 10 mm espesores para la misma placa principal, modelado como una viga voladiza rectangular. Utilice anchura efectiva b= 160 mm, longitud del voladizo L= 150 mm, carga final equivalente F= 1 000 N y E= 210 GPa. La tabla 6 da los resultados de las ecuaciones ( 7 ) a ( 9 ).
Tabla 6 Ejemplo 3: comparación entre placas y espesores
| Espesor de la placa/mm | I/mm4 | σmax/MPa | δmax/mm | Rigidez relativa |
|---|---|---|---|---|
| 6 | 2 880 | 156.3 | 1.86 | 1.00 |
| 8 | 6 827 | 87.9 | 0.785 | 2.37 |
| 10 | 13 333 | 56.3 | 0.402 | 4.63 |
Con un límite de proceso de desviación final 0.50 mm, la placa 10 mm cumple con el requisito, mientras que las placas 8 mm y 6 mm exceden el límite. La tensión máxima de flexión en la placa 6 mm es 156 MPa, por debajo de la fuerza de producción típica Q235 de 235 MPa, sin embargo la desviación ya excede el límite. Pasar el control de resistencia no sustituye a pasar el control de rigidez.
3.4 Plan de modelado de elementos finitos
Utilice modelos analíticos para evaluar los espesores de la placa, los orificios del cilindro y las dimensiones, y luego desarrolle un modelo detallado de elementos finitos de acuerdo con la Tabla 7. Los cálculos rápidos no pueden reemplazar la simulación de la estructura real.
Tabla 7 Modelo de elementos finitos recomendado
| Item | Configuraciones recomendadas |
|---|---|
| Modelo | Modelo sólido tridimensional de la placa principal, la brida, las orejetas, el soporte de conexión y el soporte de la mordaza |
| Material | Para el acero estructural, utilizar los valores representativos E= 206 GPa, ν= 0.30 y ρ= 7 850 kg ·m⁻³ dentro de los intervalos publicados; utilizar los valores del cuadro 3 para 304 o 6061 -T6 |
| Elementos | Elementos tetraédricos o hexáedricos de segundo orden; malla general de 4–5 mm , refinada a de 1–1.5 mm en bordes de orificios, filetes y raíces de tacos |
| Contacto | Contacto de mordaza/pieza por fricción; inicialmente fusione las regiones soldadas, luego use submodelos locales de punta de soldadura |
| Restricciones | Restringir completamente el círculo de orificio de perno de la brida final; usar restricciones de perno o acoplamiento en el eje de giro real |
| Cargas | Gravedad, fuerza normal de agarre equivalente, momento excéntrico e inercia de giro; incluye amplificación de impacto lateral cuando sea pertinente |
| Productos | Desplazamiento total, tensión de von Mises, tensión principal máxima, presión de contacto, tensión de borde de agujero/raíz y cargas de conexión |
| Independencia de malla | Refinar la malla local aproximadamente 30% ; aceptar cuando los resultados clave de tensión y desplazamiento cambian por < 5% |
Las simulaciones preliminares utilizan acero estructural E y ν valores dentro de los rangos típicos en el apéndice de materiales: módulo elástico 190–210 GPa y la relación de Poisson 0.27–0.30 [ 6 ]. Estos valores apoyan las comparaciones tempranas y no implican que se hayan obtenido mediciones específicas del grado. Figura 2 muestra el enfoque de modelado propuesto y las ubicaciones de los puntos calientes de tensión.
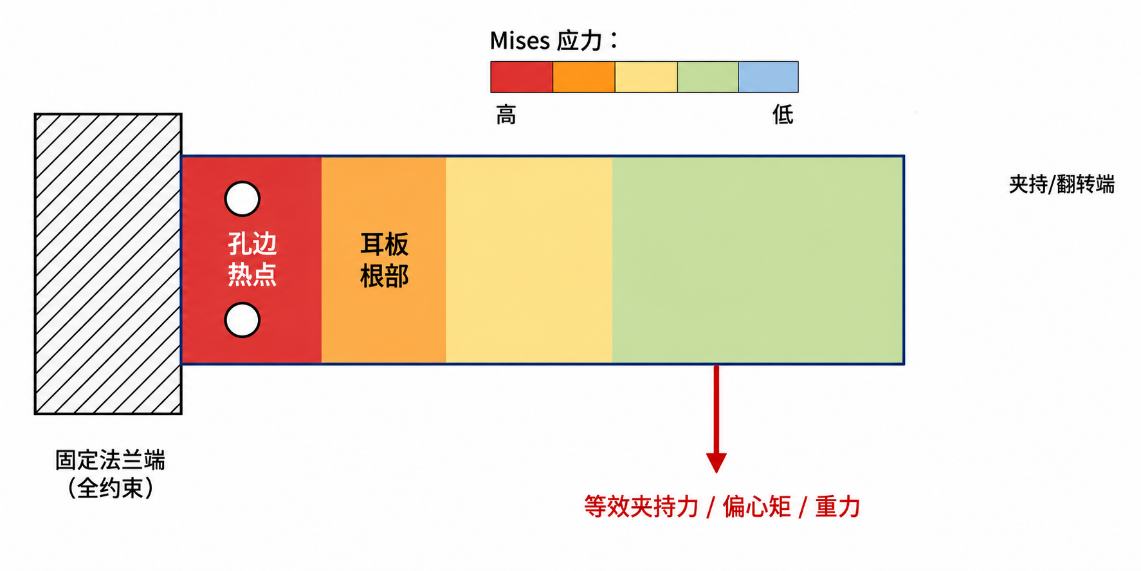
Los siguientes valores de elementos finitos ilustran los métodos de modelado y comparación. Los proyectos reales requieren verificación contra su geometría CAD, materiales, conexiones y cargas; los resultados ilustrativos no pueden reemplazar el análisis o las pruebas de aceptación. Los ejemplos comparan las placas 6 / 8 / 10 mm, con los resultados en la Tabla 8.
Tabla 8 Resultados ilustrativos de elementos finitos
| Espesor de la placa/mm | Máximo ilustrativo de la tensión de Mises/MPa | Desplazamiento máximo ilustrativo/mm | Relación de tensión a Q235 | Puntos calientes principales |
|---|---|---|---|---|
| 6 | ≈170 | ≈1.93 | 0.72 | Borde del orificio de la brida y raíz del talón del cilindro |
| 8 | ≈96 | ≈0.81 | 0.41 | Filete de transición del borde del agujero |
| 10 | ≈61 | ≈0.42 | 0.26 | Región de conexión de brida local |
Los valores ilustrativos de elementos finitos son del mismo orden que los resultados analíticos: el desplazamiento disminuye con t cubicado y la tensión con t cuadrado. Las discontinuidades geométricas en los bordes de los agujeros y las raíces de las orejetas crean concentraciones de tensión locales con picos ligeramente por encima de los valores del modelo de viga. El análisis del proyecto debe al menos refinar los dedos de soldadura y las esquinas de recorte y recalcular la precarga del perno y el contacto no lineal. Las aplicaciones de alta temperatura también requieren cargas térmicas y reducción térmica de las interfaces de contacto.
04Análisis de sensibilidad, pruebas y FMEA
4.1 Análisis de sensibilidad
Los modelos dan las siguientes relaciones de primer orden para el margen de seguridad de agarre, la desviación de la placa y el momento de giro:
Tabla 9 resume las sensibilidades correspondientes.
Tabla 9 Sensibilidad de primer orden de variables principales
| Variable | Respuesta principal | Sensibilidad matemática | Respuesta a un cambio de variable + 10% |
|---|---|---|---|
| Presión de suministro de aire P | Margen de seguridad de sujeción | +1 | +10% |
| Diámetro del agujero D | Margen de seguridad de sujeción | +2 | +21% |
| Coeficiente de fricción μ | Margen de seguridad de sujeción | +1 | +10% |
| Relación de fuerza del mecanismo i | Margen de seguridad de sujeción | +1 | +10% |
| Eficiencia mecánica ηe | Margen de seguridad de sujeción | +1 | +10% |
| Masa de pieza de trabajo m | Margen de seguridad de sujeción | −1 | −9.1% |
| Espesor de la placa t | Deflección | −3 | −24.9% |
| Longitud del voladizo L | Deflección | +3 | +33.1% |
| Módulo de elasticidad E | Deflección | −1 | −9.1% |
| Excentricidad e | Momento de giro | +1 | +10% |
Tabla 9 ayuda a priorizar los cambios de concepto. El diámetro del cilindro afecta al empuje cuadraticamente y es una entrada geométrica clave para la seguridad de agarre. El espesor de la placa y la longitud del voladizo afectan la desviación cúbica y son centrales para los controles de rigidez. La excentricidad afecta directamente al par de giro, por lo que debe controlar el centro de gravedad durante el diseño en lugar de compensar la geometría desfavorable aumentando la presión del punto final.
4.2 Plan de pruebas
T/SZRA 001-2024 especifica las condiciones de prueba de la pinza de 20 ± 2 °C, 20% – 80% humedad relativa y 86–106 kPa presión ambiente, con calentamiento adecuado y estadísticas de los ciclos 50 para el control de la fuerza, repetir el posicionamiento y el par máximo [ 11 ]. GB/T 34878-2017 proporciona una referencia para la prueba de fugas de vacío [ 18 ]. Las pruebas de fatiga axial de amplitud constante ASTM E466 pueden complementar la evaluación de materiales o componentes representativos [ 19 ]. La tabla 10 establece la secuencia de prueba propuesta.
Tabla 10 Secuencia de prueba recomendada
| Etapa | Objetivo | Equipo/instrumentos principales | Productos |
|---|---|---|---|
| Verificación del material entrante | Compruebe el espesor de la placa, el material y el estado del tratamiento térmico | Pinzas, medidores de espesor ultrasónicos, durómetros, certificados de materiales | Espesor medido t y condición del material |
| Calibración de fuerza de sujeción | Establezca la curva de fuerza de sujeción de presión | Transductor de presión, célula de carga de tensión/compresión y sistema de adquisición de datos | Curva P-Nside |
| Prueba de resistencia al deslizamiento | Calcular el coeficiente de fricción equivalente μeq de la prueba | Herramientas de carga vertical, cargador de peso/servo, sensor de desplazamiento | Carga de deslizamiento y μeq |
| Prueba de deflexión | Verificar la selección del espesor de la placa | Medidor de desplazamiento láser, bloque de carga estándar | Curva F-δ |
| Prueba de giro | Verificar 0 °/ 45 °/ 90 ° pose momento | Sensor de par, bloque de simulación de inercia, codificador de ángulo | Curva M-θ y exceso |
| Prueba de repetibilidad | Mida la variación en el agarre y el posicionamiento | Plataforma de ciclismo automática y cámara / sensor de desplazamiento | Error de posicionamiento sobre 50 repeticiones de |
| Prueba de agarre al vacío | Verificar la retención de vacío y las fugas | Medidores de vacío, medidores de flujo, equipos de detección de fugas | Curva de tiempo de caída de presión, diferencia de presión efectiva |
| Durabilidad y fatiga | Evaluar el riesgo de vida útil | Banco de pruebas cíclico; complementado por prueba de fatiga de cupón si es necesario | Curva de vida útil y umbral de aflojamiento |
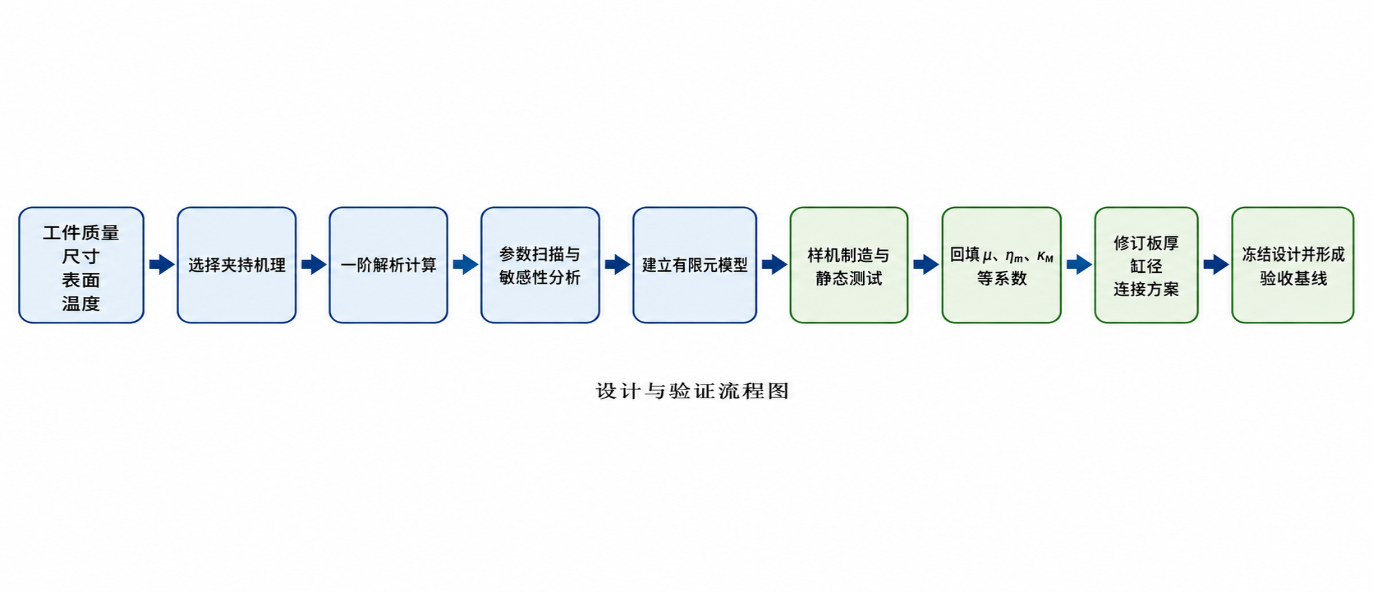
Calibrar la fuerza de sujeción estática a 0.5, 0.6, 0.7 y 0.8 MPa, utilizando ≥ 5 puntos de estado estacionario en cada presión. Aplique cargas de prueba de deslizamiento a piezas de trabajo reales o muestras representativas y calcule μeq por separado para temperatura ambiente seca, ligeramente aceitosa, polvo de molienda y condiciones de alta temperatura. Utilice pruebas de desviación y giro para comparar tendencias analíticas y de simulación, con ≥ 50 ciclos de repetibilidad. Pruebe la retención y la fuga de vacío en diferentes niveles de vacío y obtenga la descomposición efectiva de la diferencia de presión de la pendiente de presión/tiempo. Introducir los valores medidos de μ, ηm y κM en el modelo analítico [ 11 ].
4.3 Análisis de modos y efectos de fallos (FMEA)
Tabla 11 da recomendaciones de FMEA para el utillaje del efector final. S, O y D van desde 1 a 10, y el número de prioridad de riesgo RPN = S × O × D.
Tabla 11 Herramientas para efectos finales FMEA
| Modo de falla | Principales causas y consecuencias | S | O | D | RPN | Medidas recomendadas |
|---|---|---|---|---|---|---|
| Deslizamiento por fricción | Reducción de μ, contaminación por aceite o baja presión / pieza caída | 10 | 4 | 4 | 160 | Mida μ en la pieza de trabajo real; utilice una línea base de 0.5 MPa ; agregue dientes o revestimientos antideslizantes |
| Desviación excesiva de la placa | Espesor insuficiente o excesiva longitud del voladizo / error de alineación | 8 | 5 | 4 | 160 | Priorice el engrosamiento o acortamiento del voladizo; agregue costillas en lugar de simplemente mejorar el grado de acero |
| Par de giro insuficiente | Excentricidad subestimada o cargas dinámicas omitidas / volteo estancado | 9 | 3 | 5 | 135 | Medir primero el centro de gravedad; introducir κM; dejar margen suficiente |
| Grietas de fatiga de soldadura | Concentración de la tensión del dedo del pie de la soldadura, tensión residual/fractura | 9 | 3 | 6 | 162 | Vendaje de puntera soldada, filetes lisos y reevaluación de fatiga de puntos calientes |
| Pérdida de la precarga del perno | Vibración, asentamiento, ciclo térmico/flojedad | 7 | 5 | 5 | 175 | Controlar el par de apriete; proporcionar medidas contra el aflojamiento e inspección/reajuste periódico |
| Desgaste de los pasadores y mayor espacio libre | Volteo frecuente, lubricación insuficiente/deterioro de la precisión | 7 | 4 | 5 | 140 | Buje reemplazable; mejorar la dureza superficial |
| Fugas de vacío | ventosas envejecidas o superficies desiguales / pieza de trabajo caída | 10 | 3 | 4 | 120 | Pruebas de retención de vacío, zonas de vacío separadas y reemplazo programado |
| Degradación del sello de alta temperatura | Aislamiento térmico insuficiente/deriva de fuerza de sujeción | 8 | 3 | 6 | 144 | Blindaje térmico, circuitos de aire de refrigeración, materiales resistentes al calor y reducción de temperatura |
Los resultados de RPN en esta tabla priorizan la pérdida de la precarga del perno, las grietas de fatiga de soldadura, la desviación excesiva de la placa y el deslizamiento por fricción. Estas ubicaciones pueden no tener el mayor estrés promedio, pero los efectos acumulados de ciclos, temperatura, contaminación y variación de ensamblaje pueden aumentar el riesgo de falla. Combine las medidas de inspección y validación con las causas específicas.
05 Debate
Este marco apoya el análisis de ingeniería preliminar y no reemplaza los cálculos completos para el producto tridimensional real. La mayoría de las entradas de E, ρ, ν y α en la tabla de materiales son valores típicos. El análisis formal debe confirmarlos con los proveedores de materiales a la luz de los procesos de fabricación, defectos, temperatura e historial de carga. Los datos 304 y 6061 -T6 se aplican a las condiciones de material especificadas. Las regiones de soldadura de la aleación de aluminio pueden ablandarse, por lo que las propiedades del metal matriz no pueden representar la región posterior a la soldadura [ 6 ][ 7-8 ].
Los modelos de fricción y vacío utilizan una aproximación de primer orden de la fricción de Coulomb más la diferencia de presión efectiva. La orientación del fabricante requiere que el coeficiente de fricción se establezca probando las piezas de trabajo originales y el nivel de vacío para tener en cuenta la permeabilidad de la superficie [ 13-15 ]. Los modelos comparan la sensibilidad variable, pero la calibración bajo condiciones reales de superficie, temperatura y contaminación sigue siendo necesaria. Para las fundiciones en caliente, evalúe primero el aislamiento, el enfriamiento y la reducción del sello; aumentar la fuerza de sujeción solo es insuficiente [10 ][ 3 ].
Los resultados ilustrativos de elementos finitos identifican condiciones de contorno y puntos calientes; no son informes de aceptación. El diseño del proyecto debe abordar además cuatro áreas: geometría de soldadura y tensión residual; precarga de tornillo y deslizamiento de contacto; viscoelasticidad o fluencia de almohadillas flexibles; y cargas térmicas y cíclicas combinadas. Revise estos junto con las pruebas del sitio antes de establecer la base del diseño.
06 Conclusiones
( 1 ) Compruebe el espesor de la placa, la fuerza de sujeción y el margen de seguridad juntos. En el modelo utilizado aquí, la desviación depende de la tercera potencia del espesor de la placa. Cuando se requiera paralelismo y baja vibración, verifique primero las condiciones de rigidez.
( 2 ) La actualización de las herramientas de acero de Q235 a Q355 aumenta principalmente la fuerza de producción y tiene un efecto limitado en la rigidez a una geometría sin cambios. Para reducir la desviación, primero compare las medidas geométricas tales como placas más gruesas, voladizos más cortos y excentricidad reducida.
( 3 ) En el ejemplo 50 kg de agarre por fricción a 0.5 MPa y μ= 0.20, un diámetro del cilindro ϕ 80 cumple el requisito mientras que ϕ 63 es insuficiente. Compare los orificios utilizando la presión de suministro mínima garantizada, no la presión más alta posible.
( 4 ) El ejemplo de volteo 90 ° para una pieza 80 kg muestra que la masa, la excentricidad y el factor de carga dinámica combinado determinan conjuntamente las cargas de volteo. La excentricidad debe recibir especial atención durante el diseño.
( 5 ) La sujeción al vacío debe comprobarse a lo largo de toda la secuencia de movimientos, prestando especial atención a la resistencia al deslizamiento tangencial y no solo a la elevación vertical. Los coeficientes de fricción y los factores de seguridad deben calibrarse a través de pruebas reales de piezas de trabajo. Primero defina las condiciones de operación reales, luego utilice análisis, simulación y pruebas para determinar el espesor de la placa, el diámetro del cilindro, las conexiones y los parámetros de superficie [ 6 ]. Figura 3 muestra el proceso.
Referencias
[1] Belter J T, dólar A M. Adquisición y estabilidad de agarre subactuado utilizando mecanismos de acoplamiento basados en fricción[C]// 2011 IEEE Conferencia Internacional sobre Robótica y Automatización. Shanghai: IEEE, 2011: 5895-5900.
[2] Xipeng, Cong Qian, Ye Shaobo, et al. Diseño biónico y análisis del rendimiento de agarre al vacío de ventosas de vacío [J]. Revista de la Universidad de Chile (Edición de Ingeniería), 2025, 55(1): 382-391.
[3Información de Empresa - Jiangsu Aurek Intelligent Technology Co., Ltd. Información técnica pública sobre manipuladores industriales neumáticos, herramientas personalizadas, elevadores de vacío y casos de aplicación típicos [EB/OL]. [2025-06-01]. https://www.aurek.cn/.
[ 4 ] Comité Técnico Nacional de Normalización del Acero. Acero estructural del carbono: GB/T 700 — 2006 [S]. Beijing: China Standards Press, 2006.
[ 5 ] National Steel Standardization Technical Committee. Acero estructural de alta resistencia de baja aleación: GB/T 1591-2018 [S]. Beijing: China Standards Press, 2018.
[ 6 ] Centro Experimental de Ingeniería Estructural y de Puentes de la Universidad del Sureste. Parámetros de propiedades de materiales de uso común [Z]. Nanjing: Universidad del Sureste, 2020.
[ 7 ] MatWeb. Hoja de datos de material de acero inoxidable 304 [EB / OL]. [ 2025-06 - 01 ]. https://www.matweb.com/.
[ 8 ] ASM International. Aluminio 6061 - T6 / 6061 - T651 hoja de datos del material [EB/OL]. [ 2025-06 - 01 ]. https://www.matweb.com/.
[ 9 BASF. Hoja de datos del material Elastollan C 95 A (TPU) [EB/OL]. [ 2025-06 - 01 ]. https://www.materialdatacenter.com/.
[10NIST. Propiedades termofísicas de los materiales[R/OL]. Instituto Nacional de Estándares y Tecnología (INET)2025-06-01]. https://materialsdata.nist.gov/.
[ 11 ] Suzhou Robot Industry Association. Especificaciones rotatorias del funcionamiento de la pinza eléctrica y métodos de prueba: T/SZRA 001 — 2024 [S]. Suzhou: Asociación de la Industria Robot de Suzhou, 2024.
[12] SMC Corporation. Los mejores datos técnicos de la neumática: salida teórica de cilindros de aire [EB/OL]. [2025-06-01]. https://www.smcworld.com/.
[13Schmalz. Fuerza de sujeción teórica de una ventosa[EB/OL]. [2025-06-01]. https://www.schmalz.com/.
[14Fiesta. Principios básicos de la tecnología de vacío[EB/OL]. [2025-06-01]. https://www.festo.com/.
[15COVAL. Rendimiento de la ventosa [EB/OL]. [2025-06-01]. https://www.coval.com/.
[16KULAK G L, FISHER J W, STRUIK J H A. Guía de criterios de diseño para uniones atornilladas y remachadas[M]. 2ª ed. Chicago: AISC/RCSC, 2001.
[ 17 Universidad de Purdue. Resistencia de soldadura y garganta efectiva: notas de la conferencia de CE 470 [Z]. West Lafayette: Universidad de Purdue, 2013.
[ 18 ] Comité Técnico Nacional para la Normalización de la Tecnología del Vacío. Prueba de tasa de fuga de válvula de tecnología de vacío: GB/T 34878 — 2017 [S]. Beijing: China Standards Press, 2017.
[ 19 ] ASTM International. Práctica estándar para la realización de ensayos de fatiga axial de amplitud constante controlada por fuerza de materiales metálicos: ASTM E466 [S]. West Conshohocken: ASTM International, 2021.