- Местотолщина пластины, сила зажима и запас безопасностив одной аналитической структуре, проверяя структуру, контакт, приведение в действие и условия работы вместе.
- В использованной здесь модели изгиба смещение зависит оттретья степеньтолщины пластины. В тех случаях, когда требования к параллельности и позиционированию являются высокими, сначала проверяйте жесткость, а не просто увеличивайте прочность стали.
- Основание фрикции-захват конструкции наминимальное гарантированное давление подачи (0.5 MPa); тяга цилиндра меняется в зависимости от квадрата диаметра отверстия.
- Вакуумное захватывание часто регулируетсятангенциальное сопротивление скольжению с вертикальными присосками, поэтому проверить полную последовательность движения.
- Контрольсмещение центра тяжестипри проверке поворотных нагрузок. Регулировка положения груза и рычага во время проектирования концепции для снижения требуемой силы привода.
Jiangsu Aurek Intelligent Technology Co., Ltd. · Цзянсу
Абстракт: В настоящем исследовании разработана связанная структура для толщины пластины, силы зажима и предела безопасности в структуре, контактных интерфейсах и приведении в действие индивидуальных конечных инструментов для пневматических промышленных манипуляторов. Материальные данные поступают из национальных стандартов, баз данных по материалам и литературы производителей, охватывающих конструкционную сталь, нержавеющую сталь, алюминиевые сплавы, подушки TPU и чугунные заготовки. Модели по отдельности оценивают трение, тягу цилиндра, изгиб, изгиб Эйлера, торсион, вакуумное сцепление и болтовые/сварные/шпильковые соединения. Три примера - 50 kg фрикционного захвата, 80 kg поворота на 90° и сравнение пластин 6/8/10 mm - объединяют иллюстративные результаты метода конечных элементов, анализ чувствительности и FMEA, чтобы объяснить рабочий процесс анализа, моделирования и тестирования. При консервативном исходном значении 0.5 MPa примеры показывают, что смещение меняется с третьей степенью толщины пластины, в то время как крутящий момент меняется линейно с эксцентриситетом. Эти геометрические факторы зачастую влияют на конструкцию более непосредственно, чем увеличение предела текучести материала. Вакуумные инструменты должны также проверяться на наличие тангенциального скольжения, когда присоски находятся в вертикальном положении. Эта система позволяет проводить раннее концептуальное тестирование; параметры проекта все еще требуют анализа и тестирования фактической структуры.
Ключевые слова: пневматический промышленный манипулятор; конечные инструменты; толщина пластины; сила зажима; предел безопасности; вакуумное захватывание; анализ чувствительности
Классификационный номер КЛК: TH137; TP242 Идентификационный код документа: A
Связанная конструкция толщины пластины, силы зажима и предела безопасности для конечных эффекторов пневматических манипуляторов с вспомогательным двигателем
(Компания " Цзянсу Аурек интеллиджент текнолоджи ко., лтд., Цзянсу, Китай)
Абстракт: В настоящем исследовании разработана связанная структура для толщины пластины, силы зажима и предела безопасности в структуре, контактных интерфейсах и приведении в действие индивидуальных конечных инструментов для пневматических промышленных манипуляторов. Материальные данные поступают из национальных стандартов, баз данных по материалам и литературы производителей, охватывающих конструкционную сталь, нержавеющую сталь, алюминиевые сплавы, подушки TPU и чугунные заготовки. Модели по отдельности оценивают трение, тягу цилиндра, изгиб, изгиб Эйлера, торсион, вакуумное сцепление и болтовые/сварные/шпильковые соединения. Три примера - 50 kg фрикционного захвата, 80 kg поворота на 90° и сравнение пластин 6/8/10 mm - объединяют иллюстративные результаты метода конечных элементов, анализ чувствительности и FMEA, чтобы объяснить рабочий процесс анализа, моделирования и тестирования. При консервативном исходном значении 0.5 MPa примеры показывают, что смещение меняется с третьей степенью толщины пластины, в то время как крутящий момент меняется линейно с эксцентриситетом. Эти геометрические факторы зачастую влияют на конструкцию более непосредственно, чем увеличение предела текучести материала. Вакуумные инструменты должны также проверяться на наличие тангенциального скольжения, когда присоски находятся в вертикальном положении. Эта система позволяет проводить раннее концептуальное тестирование; параметры проекта все еще требуют анализа и тестирования фактической структуры.
Ключевые слова: пневматический вспомогательный манипулятор; конечный эффектор; толщина пластины; сила зажима; предел безопасности; вакуумная адгезия; анализ чувствительности
00Введение
Конечные инструменты должны поддерживать проверяемый уровень безопасности при минимальном давлении подачи, с неблагоприятными поверхностями, максимальным эксцентриситетом и указанным временем такта. Опубликованные исследования показывают, что механизмы соединения и трения влияют на стабильность захвата при внешних возмущениях, в то время как геометрия уплотнительного кольца и канавки присоски влияет на локальное напряжение и удерживающую способность [1-2]. Поэтому при проектировании необходимо совместно оценивать траектории сил, распределение ограничений, структуру, контакт, приведение в действие, окружающую среду и последовательность движения. Увеличение силы зажима само по себе не может заменить эти проверки.
Применения в общественной инженерной литературе включают изолированную передачу горячих чугунных деталей, вакуумную токарную обработку автомобильных потолков, обработку внутреннего расширения статоров двигателей и эксцентричное сцепление автомобильных сидений, после анализа, проектирования, обзора и производства. В этой статье эти сценарии используются для определения вводных данных проектирования и концепций приложений. Нагрузка, допуск и ход должны определяться индивидуально в зависимости от детали, инструмента, пути движения и факторов безопасности. Примеры применения не являются ни материальными константами, ни верхними пределами возможностей продукта.
В сферу охвата входит основная пластина инструмента на концевом фланце, челюсти/присоски, приводные или поворотные цилиндры, промежуточные рычаги/связки и соединения. Он оценивает статическую прочность, жесткость, устойчивость и безопасность во время захвата, обработки, поворота и освобождения. Срок службы усталости полной руки манипулятора, прочность установки фундамента и логика управления производственной линией выходят за рамки сферы применения.
01Проектные вводимые данные и источники данных
1.1 Инженерно-технические ресурсы
В таблице 1 перечислены инженерно-технические вводимые ресурсы. В этих примерах используется консервативный расчетный исходный уровень 0.5 MPa и контрольное давление 0.8 MPa. Остальные параметры являются иллюстративными аналитическими вводными данными и не должны рассматриваться как верхние пределы возможностей продукта.
Таблица 1 Инженерно-технические ресурсы, использовавшиеся в настоящем исследовании
| Предмет | Вводимые данные проектирования | Использование в настоящем исследовании |
|---|---|---|
| Номинальное рабочее давление | 0.5~0.8 MPa | Типичный расчетный интервал; 0.5 MPa − консервативная исходная величина, 0.8 MPa − верхний предел проверки |
| Грузоподъёмность | Определение веса детали и инструмента, эксцентрической нагрузки и коэффициента безопасности | Примеры демонстрируют связанный анализ конечных инструментов |
| Рабочая зона | Определить из имеющегося пространства, траектории движения и структурной конфигурации | Баланс веса инструмента, жесткости и рабочих усилий |
| Условия окружающей среды | −15~50 °C; относительная влажность <90% | Опубликованные окружающие условия эксплуатации; оценка горячих деталей отдельно |
| Опубликованные примеры применения | Горячие чугунные детали, автомобильные потолки, статоры и автомобильные сиденья | Представляют высокотемпературные, вакуумные, эксцентричные нагрузки и внутреннее расширение приложений |
| Инженерный процесс | Анализ-проектирование-обзор-производство | Организует процесс проверки и предоставления информации, используемый в настоящем исследовании |
Примечание: Общественные условия работы, давления и примеры применения в таблице все взяты с публичной страницы официального сайта производителя [3].
1.2 Источники данных и приоритет цитирования
Выберите конструктивные данные в соответствии с их назначением: национальные стандарты и официальные платформы предоставляют классы, зависящие от толщины минимальную прочность и методы испытаний [4-5]; руководства и базы данных предоставляют типичный модуль эластичности, отношение Пуассона, плотность и коэффициенты теплового расширения [6]; литература производителя предоставляет правила вакуумного захвата и выбора инструмента/привода [13]; и рецензируемые исследования объясняют стабильность захвата и эффекты геометрии присоски [1-2]. Определить типичные значения отдельно от значений, измеренных в поставленном материале, с тем чтобы избежать их смешения при инженерных проверках.
02Материальные параметры и теоретические модели
2.1 Символы
В таблице 2 определены символы и единицы, используемые в настоящем исследовании.
Таблица 2 Основные символы и единицы измерения
| Символ | Значение | Единица | Символ | Значение | Единица |
|---|---|---|---|---|---|
| m | Масса заготовки | kg | P | Давление подаваемого воздуха | MPa |
| мг | Масса инструмента/токарной головки | kg | D | Диаметр цилиндра | mm |
| a | Ускорение движения | m/s² | d | Диаметр поршня | mm |
| ФСИЛ | Теоретическая тяга цилиндра | N | i | Коэффициент силы механизма | — |
| ηm | Механическая эффективность | — | NΣ | Общая численность обычных сил | N |
| μ | Коэффициент трения | — | S | Коэффициент безопасности | — |
| L | Длина/расстояние консолей | mm | b | Эффективная ширина пластины | mm |
| t | Толщина пластины | mm | I | Второй момент площади | mm⁴ |
| σ | Нормальный стресс | MPa | τ | Напряжение сдвига | MPa |
| δ | Смещение | mm | e | Смещение центра масс | m |
| МД | Расчетный крутящий момент | N·m | J | Торсионный/полярный момент инерции | mm⁴ |
| Δp | Эффективная разница вакуумного давления | kPa | Аэфф | Эффективная площадь всасывания | m² |
| ηs | Эффективность уплотнения/вакуумного захвата | — | ПЦР | Критическая нагрузка на изгиб | N |
2.2 Параметры материалов и источники данных
Выбор материала должен сравнивать жесткость, термическую стабильность, износостойкость и процессы соединения. Увеличение предела текучести стали, как правило, не приводит к значительному изменению ее модуля эластичности, поэтому оно обеспечивает ограниченное улучшение деформации при неизмененной геометрии. Алюминиевые сплавы могут уменьшить массу, но их жесткость при той же геометрии обычно составляет около одной трети от стали [6]. На рисунке 1 показана взаимосвязь между толщиной пластины, приводом в действие, трением и запасом безопасности.
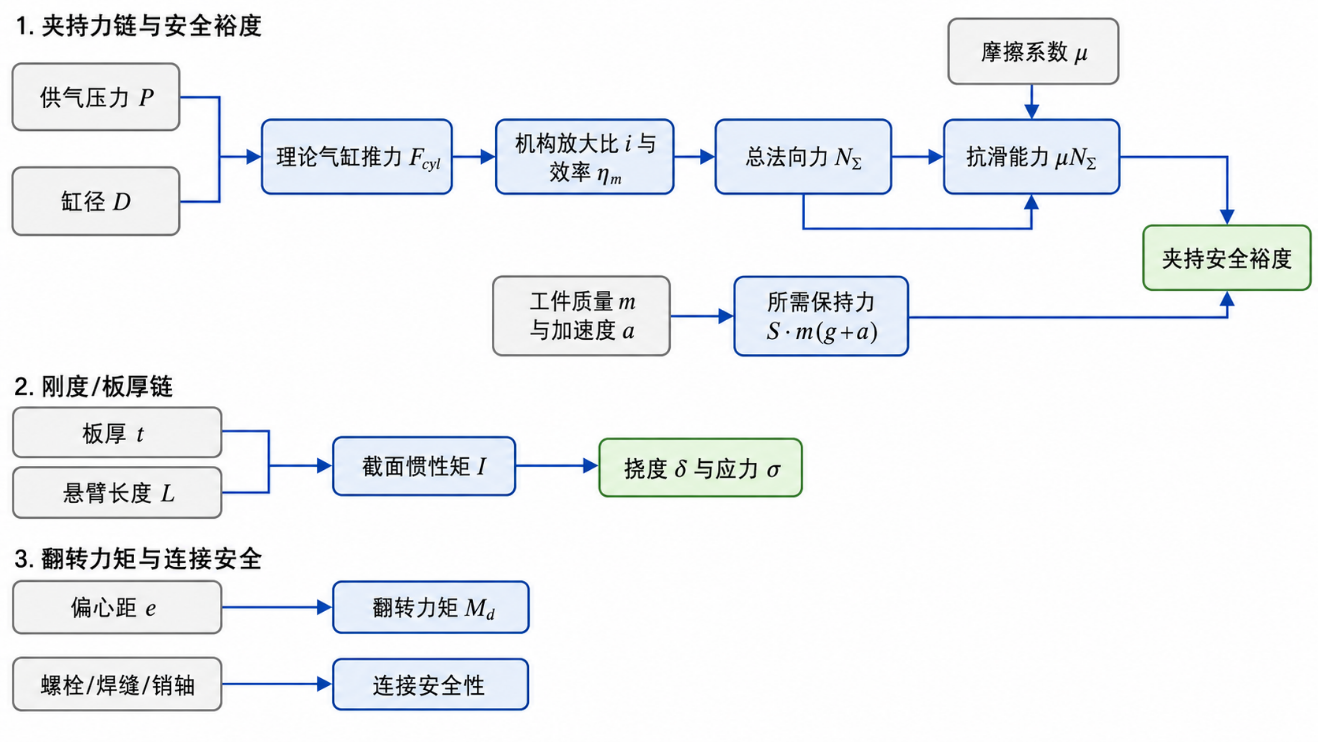
В таблице 3 кратко излагаются репрезентативные свойства материалов, использованные в примерах.
Таблица 3 Репрезентативные параметры материала
| Материал | Е/ГПа | ν | ρ/(кг м−3) | σy/МПа | α/(10−6·℃−1) | Записки по проекту |
|---|---|---|---|---|---|---|
| Конструктивная сталь Q235 | 190~210 | 0.27~0.30 | 7 850 | 235 | ≈12 | Компоненты сварных пластин общего назначения |
| Низколегированная сталь Q355 | 190~210 | 0.27~0.30 | 7 850 | 355(≤16);345(>16~40) | ≈12 | Более высокая прочность; жесткость, аналогичная обычной конструкционной стали |
| 45 стальной | 190~210 | 0.27~0.30 | 7 850 | ≈355 | ≈12 | Подходит для штырей и стержней |
| Нержавеющая сталь 304 | 193 | 0.29 | 8 000 | 215 | 17.3 | Коррозионная стойкость; относительно высокое термическое расширение |
| Алюминиевый сплав 6061-T6 | 68.9 | 0.33 | 2 700 | 276 | ≈23 | Меньше масса, но значительно меньше жесткость |
| ТПУ 95A-типа колодки | Примерно 0.14 | — | 1 210 | — | — | Соответствующий контактный слой; учет ползучести |
| Чугунная деталь | 80~160 | 0.2~0.3 | 6 900~7 400 | Зависит от класса | 11~14 | Горячие части требуют изоляции и понижения температуры |
Примечание: типичные диапазоны E, ν, ρ и α для конструкционной стали и стали марки 45 взяты из приложения по материалам[6]. Предел текучести Q355 в зависимости от толщины приведён по GB/T 1591-2018[5]; свойства 304 и 6061-T6 — по опубликованным данным[7-8]; данные TPU относятся к Elastollan C95A[9]; диапазоны свойств чугуна при комнатной температуре — по справочнику NIST[10]. Эти значения предназначены для предварительного проектирования. Для расчётов проекта используйте сертификаты материала и соответствующие проверки образцов.
Гибкие прокладки TPU влияют на передачу нагрузки, а также на ощущение контакта. Опубликованные данные по Elastollan C95A дают модуль растяжения около 140 MPa, твердость Shore A около 96 и кривую модуля ползучести/времени при 23 °C. Таким образом, устойчивое схватывание и повторяющиеся циклы могут привести к зависимой от времени комплементарности и расслаблению напряжения [9]. Компиляция NIST дает модуль Юнга для чугунных сплавов при комнатной температуре около 80—160 GPa и тепловое расширение около 11—14 × 10−6·℃−1. Нагрев изменяет условия контакта и размерные отношения. Опубликованные приложения горячего литья используют изоляцию и охлаждающие воздушные контуры для ограничения этих эффектов [10][3].
2.3 Фрикционное сцепление и тяга цилиндра
В случае двустороннего трения, при котором не учитываются локальные колебания контактного давления, основное условие сопротивления скольжению составляет:
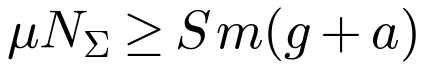 (1)
Общая нормальная сила, требуемая для
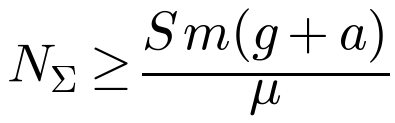 (2)
Для симметричного захвата нормальная сила с каждой стороны составляет:
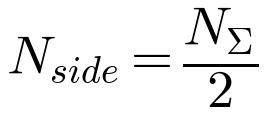 (3)
Различают усилие на челюсть и общее усилие захвата. Некоторые стандарты определяют силу зажима для одной стороны, в то время как сопротивление скольжению зависит от суммы двух нормальных сил. В настоящем исследовании для общей нормальной силы используется NΣ, а для силы с одной стороны - Nside. В документе T/SZRA 001-2024 рекомендуется рассчитывать полезную нагрузку с коэффициентом трения не более 0.2 и коэффициентом безопасности не менее 2 [11]; эти значения представляют собой консервативную предварительную основу для расчета, используемую в настоящем документе.
Теоретическая сила цилиндра определяется из давления и эффективной площади поршня. Для выдвижения и увода, соответственно:
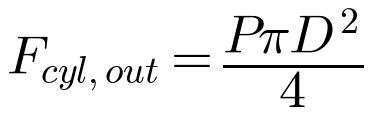 (4)
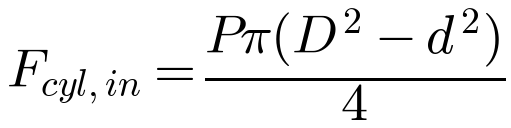 (5)
В случае использования рычага, клинка или соединения имеющаяся общая нормальная сила составляет:
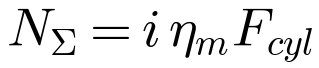 (6)
Здесь i - это соотношение сил механизма, а ηm - механическая эффективность, учитывающая потери уплотнения, направляющей и механизма [12]. Определить трение путем проверки фактического состояния заготовки, поверхности и загрязнения. Опубликованные заводом-изготовителем исходные значения составляют приблизительно 0.1 для масляных поверхностей, 0.2-0.3 для влажных поверхностей, 0.5 для сухих древесины/металла/стекла/камня и 0.6 для шероховатых поверхностей [13].
2.4 Модели изгиба, смещения, изгибания и кручения
При приближении основной пластины инструмента как прямоугольный консольный брус дает второй момент площади, максимальное напряжение изгиба корня и смещение свободного конца:
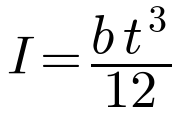 (7)
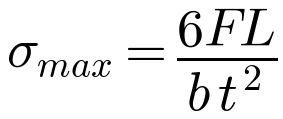 (8)
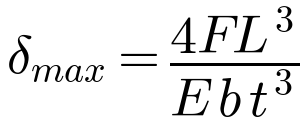 (9)
При аппроксимации консольного балка выше, уравнения (8) и (9) показывают, что напряжение уменьшается с t квадратом и смещение с t кубом. В тех случаях, когда параллельность захвата, точность позиционирования и устойчивость поворота имеют решающее значение, сначала измерьте толщину пластины на жесткость, а затем проверьте прочность. Тонкие сжатые элементы и тонкостенные опоры также требуют проверки на вывих Эйлера. Токарные валы, фланцевые втулки и штифты могут использовать соотношение кручения Сен-Венанта
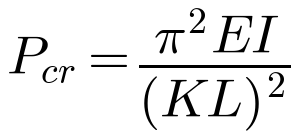 (10)
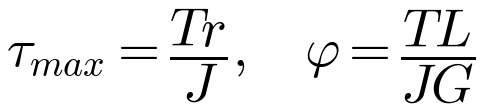 (11)
Поскольку модуль эластичности большинства сталей составляет 190–210 GPa, разница в E между конструкционными и высокопрочными сталями намного меньше, чем разница в пределе текучести. Соответственно, увеличение сорта стали обычно уменьшает смещение гораздо меньше, чем увеличение толщины пластины или сокращение консоли. Напротив, 6061-T6 имеет E только около 68.9 GPa; с неизмененной геометрией, отклонение алюминиевых инструментов порядка 3 раз больше, чем у стали [6].
2.5 Модель вакуумного захвата
Нормальное удерживающее усилие вакуумного захвата происходит от разницы давлений
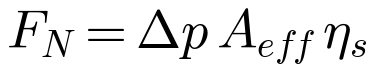 (12)
В данном случае Δp − эффективная разница давлений, Aeff − эффективная площадь всасывания, а ηs − эффективность уплотнения. Процент вакуума измеряется относительно давления окружающей среды. При атмосферном давлении примерно 101.3 kPa на уровне моря 60%вакуум соответствует Δp≈60.8 kPa [14]. Следующие уравнения охватывают вертикальный подъем с горизонтальными чашками, горизонтальное перемещение с горизонтальными чашками и неблагоприятный случай вертикальных чашек, несущих вертикальную нагрузку.
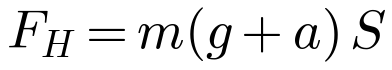 (13)
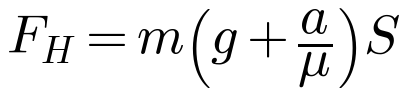 (14)
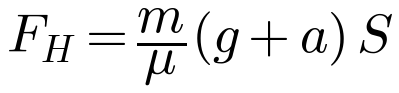 (15)
Если используется n присоток, то теоретическая сила удержания, требуемая для одного присоска, составляет:
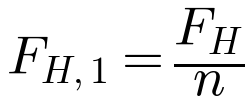 (16)
Оценка наиболее неблагоприятного случая нагрузки в полной последовательности обработки. Использовать коэффициент безопасности, составляющий не менее 1.5 для гладких, непористых поверхностей и 2.0 или более для пористых, шероховатых, маслянистых или неоднородных поверхностей. Для пористых материалов обеспечить компенсирующий утечку поток в диапазоне вакуума от 30% до 55%; для непористых поверхностей может использоваться вакуум от 55% до 80% для повышения силы удержания [13,15].
Еще один пример иллюстрирует влияние ориентации: при наличии 6 присосек диаметром 60 mm, 60%вакууме и ηs=0.85 теоретическая нормальная сила на присоску составляет приблизительно:
В дополнительном примере показана общая нормальная сила, составляющая приблизительно 876 Н, и коэффициент статической нагрузки, составляющий приблизительно 3.57 для непористой панели весом 25 kg. Поэтому рассмотрение только вертикального подъема может переоценить пригодность. В наихудшем случае, когда присоски расположены вертикально и нагрузка действует по касательной вдоль панели, μ=0.25, a=1 m/s² и S=2 дают требуемое общее удерживающее усилие приблизительно 2 162 Н; 6 присоски ϕ60 недостаточно. Поэтому вакуумные инструменты должны проверяться на протяжении всей последовательности движений, а не только при подъеме.
2.6 Проверка соединений
Проверка соединений должна охватывать номинальную емкость, ослабление, повреждение отверстий подшипников, усталость и изменения в сборке. Следующие формулы для среднего напряжения болта сдвига, напряжения отверстия подшипника и среднего напряжения штыря сдвига в двойной сдвиг поддержки скрининг первого порядка:
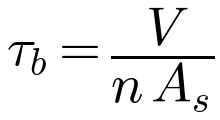 (17)
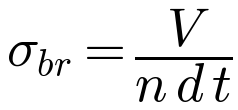 (18)
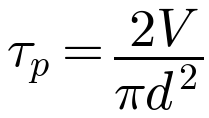 (19)
Эффективная толщина горла, эффективная площадь и номинальное напряжение сдвига сварного шва филе являются
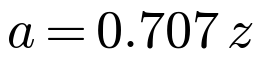 (20)
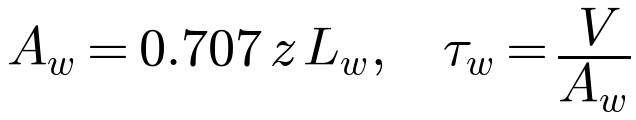 (21)
Опубликованные рекомендации по проектированию сварных соединений обычно приближают эффективную горловину сварного соединения к 0.707z [17]. В случае болтовых соединений с противоскользящим покрытием коэффициент скольжения определяется на основе результатов репрезентативных испытаний поверхности [16].
03Обработанные примеры и анализ конечных элементов
Во всех трех примерах используется окно подачи 0.5–0.8 MPa с давлением 0.5 MPa в качестве консервативной базовой линии проектирования. В предварительном проекте фрикционного захвата используются μ≤0.2 и S≥2 [3,11]. Геометрия, эффективность механизма и эксцентриситет являются инженерными примерами, выбранными для разъяснения метода, а не окончательными параметрами проекта.
3.1 Пример 1: Двустороннее фрикционное захватывание 50 kg
Для заготовки весом 50 kg, удерживаемой двусторонним фрикционным захватывающим приспособлением, используются a=1.0 m/s², μ=0.20, S=2.0, i=3.0 и ηm=0.85. Расчет производится следующим образом.
Сопоставление потенциальных диаметров отверстий показано в таблице 4.
Таблица 4 Пример 1: сопоставление диаметра цилиндра и давления
| Диаметр отверстия | Давление/МПа | Fcyl/Н | i ηm Fcyl/Н | Имеющееся усилие/требуемое усилие |
|---|---|---|---|---|
| ϕ63 | 0.5 | 1 559 | 3 974 | 0.74 |
| ϕ63 | 0.6 | 1 870 | 4 769 | 0.88 |
| ϕ63 | 0.7 | 2 182 | 5 564 | 1.03 |
| ϕ63 | 0.8 | 2 494 | 6 359 | 1.18 |
| ϕ80 | 0.5 | 2 513 | 6 409 | 1.19 |
| ϕ80 | 0.6 | 3 016 | 7 691 | 1.42 |
| ϕ80 | 0.7 | 3 519 | 8 972 | 1.66 |
| ϕ80 | 0.8 | 4 021 | 10 254 | 1.90 |
При исходном значении 0.5 MPa ϕ63 является недостаточным, а ϕ80 обеспечивает полезный запас. Даже при стабильном подаче 0.8 MPa φ63 имеет запас только около 1.18 и не подходит для консервативного проектирования. Этот пример показывает, что минимальное гарантированное давление должно быть установлено до выбора диаметра баллона; максимально возможное давление не может заменить расчетную базовую линию.
3.2 Пример 2: поворот заготовки весом 80 kg на 90°
Заготовка весом 80 kg поворачивается на 90° при смещении центра тяжести e=0.30 м. Поворотная головка и соответствующие компоненты имеют массу mg=15 kg и смещение eg=0.15 м. Использовать совокупный расчетный коэффициент поворота κM=2.2, эффективный рычаг r=0.12 м и механический коэффициент эффективности ηm=0.85.
Сопоставление потенциальных диаметров отверстий показано в таблице 5.
Таблица 5 Пример 2: сопоставление диаметра цилиндра и давления
| Диаметр отверстия | Давление/МПа | Fcyl/Н | Имеющийся крутящий момент/(Н·м) | Имеющийся крутящий момент/требуемый момент Md |
|---|---|---|---|---|
| ϕ100 | 0.5 | 3 927 | 400.6 | 0.71 |
| ϕ100 | 0.6 | 4 712 | 480.7 | 0.85 |
| ϕ100 | 0.7 | 5 498 | 560.8 | 0.99 |
| ϕ100 | 0.8 | 6 283 | 640.9 | 1.13 |
| ϕ125 | 0.5 | 6 136 | 625.9 | 1.10 |
| ϕ125 | 0.6 | 7 363 | 751.0 | 1.33 |
| ϕ125 | 0.7 | 8 590 | 876.2 | 1.55 |
| ϕ125 | 0.8 | 9 817 | 1 001.4 | 1.77 |
В этом примере поворота на 90° уменьшение эксцентриситета непосредственно уменьшает крутящий момент нагрузки. Уменьшение эксцентриситета с 0.30 м до 0.20 м при всех других неизменных условиях приводит к снижению статического гравитационного момента приблизительно на 30%. Это геометрическое изменение уменьшает нагрузку поворота более непосредственно, чем модернизация пластины с Q235 на Q355.
3.3 Пример 3: Сравнение пластин 6/8/10 mm
Сравните толщины 6/8/10 mm для одной и той же основной плиты, смоделированной как прямоугольная консольная балка. Использовать эффективную ширину b=160 mm, длину консоли L=150 mm, эквивалентную конечную нагрузку F=1 000 Н и E=210 GPa. В таблице 6 приводятся результаты, полученные с помощью уравнений (7) - (9).
Таблица 6 Пример 3: сопоставление толщины листов
| Толщина пластины/мм | I/мм4 | σмакс./МПа | δмакс./мм | Относительная жесткость |
|---|---|---|---|---|
| 6 | 2 880 | 156.3 | 1.86 | 1.00 |
| 8 | 6 827 | 87.9 | 0.785 | 2.37 |
| 10 | 13 333 | 56.3 | 0.402 | 4.63 |
При технологическом пределе в 0.50 mm отклонения конца пластина толщиной 10 mm отвечает требованию, а пластины толщиной 8 mm и 6 mm превышают этот предел. Максимальное изгибающее напряжение в 6 mm пластине составляет 156 MPa, что ниже типичного предела текучести Q235, равного 235 MPa, однако смещение уже превышает этот предел. Сдача испытания на прочность не заменяет сдачи испытания на жесткость.
3.4 План моделирования методом конечных элементов
Использовать аналитические модели для определения толщины пластины, диаметра цилиндра и размеров, а затем разработать подробную модель с использованием конечных элементов в соответствии с таблицей 7. Быстрые расчеты не могут заменить моделирование фактической конструкции.
Таблица 7 Рекомендуемая модель с использованием конечных элементов
| Предмет | Рекомендуемые настройки |
|---|---|
| Модель | Трехмерная твёрдая модель основной пластины, фланца, штырей, соединительного крепления и опоры челюсти |
| Материал | Для конструкционной стали использовать репрезентативные значения E=206 GPa, ν=0.30 и ρ=7 850 kg·м−3 в пределах опубликованных диапазонов; использовать значения таблицы 3 для 304 или 6061-T6. |
| Элементы | Тетраэдральные или шестиугольные элементы второго порядка; общее отверстие 4–5 mm, уточнено до 1–1.5 mm на краях отверстий, филетах и корнях канатов |
| Контакты | Фрикционный контакт челюсти/заготовки; сначала объединить сварные участки, затем использовать локальные подмодели сварных швов |
| Ограничения | Полное ограничение круга отверстий для болтов на конце фланца; использование ограничений для штифта или соединения на фактической оси поворота |
| Грузы | Гравитационное притяжение, эквивалентная нормальная сила захвата, эксцентрический момент и инерция поворота; в соответствующих случаях включают усиление бокового удара |
| Результаты | Общее смещение, напряжение фон Мизеса, максимальное основное напряжение, контактное давление, напряжение на краю отверстия/на корне отверстия и нагрузки на соединение |
| Независимость сетки | Уточнение локальной сетки приблизительно на 30%; принятие, когда ключевые результаты напряжения и смещения изменяются на <5% |
Предварительные моделирования используют значения E и ν конструкционной стали в типичных диапазоне приложения по материалам: модуль упругости 190–210 GPa и отношение Пуассона 0.27–0.30 [6]. Эти значения подтверждают результаты предварительных сопоставлений и не означают, что были получены конкретные измерения по классам. На рисунке 2 показан предлагаемый подход к моделированию и местонахождение " горячих точек " стресса.
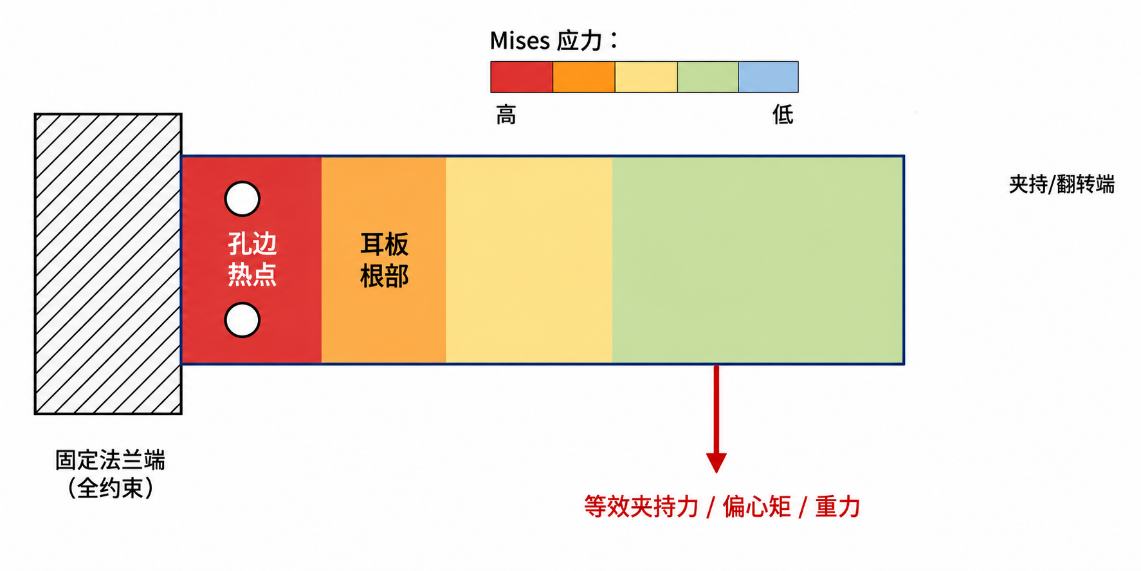
Приведенные ниже значения конечных элементов иллюстрируют методы моделирования и сопоставления. Фактические проекты требуют проверки на соответствие CAD-геометрии, материалам, соединениям и нагрузкам; иллюстративные результаты не могут заменить анализ или приемочные испытания. В этих примерах сопоставляются пластины толщиной 6/8/10 mm с результатами, приведенными в таблице 8.
Таблица 8 Примерные результаты метода конечных элементов
| Толщина пластины/мм | Наглядный пример максимального напряжения фон Мисеса/МПа | Примерное максимальное смещение/мм | Соотношение напряжения к Q235 | Основные горячие точки |
|---|---|---|---|---|
| 6 | ≈170 | ≈1.93 | 0.72 | Края отверстия фланца и цилиндра носок корень |
| 8 | ≈96 | ≈0.81 | 0.41 | Переходное филе края отверстия |
| 10 | ≈61 | ≈0.42 | 0.26 | Местная область фланцевого соединения |
Показательные значения по методу конечных элементов имеют такой же порядок, что и аналитические результаты: смещение уменьшается с t в кубическом выражении, а напряжение с t в квадратном выражении. Геометрические несоответствия на краях отверстий и в корнях отверстий создают локальные концентрации напряжений с пиковыми значениями, немного превышающими значения, полученные в результате моделирования. Анализ проекта должен по крайней мере уточнить сварные наконечники и углы вырезов и перерассчитать предварительное натяжение болта и нелинейный контакт. Высокотемпературные приложения также требуют термических нагрузок и термического понижения контактных интерфейсов.
04Анализ чувствительности, тестирование и МЭКП
4.1 Анализ чувствительности
Эти модели дают следующие соотношения первого порядка для предела безопасности захвата, смещения пластины и поворотного момента:
В таблице 9 кратко излагаются соответствующие показатели чувствительности.
Таблица 9 Чувствительность первого порядка основных переменных
| Переменная | Основные меры реагирования | Математическая чувствительность | Реакция на изменение переменной величины на +10% |
|---|---|---|---|
| Давление подаваемого воздуха P | Зазор безопасности при зажиме | +1 | +10% |
| Диаметр отверстия D | Зазор безопасности при зажиме | +2 | +21% |
| Коэффициент трения μ | Зазор безопасности при зажиме | +1 | +10% |
| Коэффициент силы механизма i | Зазор безопасности при зажиме | +1 | +10% |
| Механический КПД ηe | Зазор безопасности при зажиме | +1 | +10% |
| Масса заготовки m | Зазор безопасности при зажиме | −1 | −9.1% |
| Толщина пластины t | Смещение | −3 | −24.9% |
| Длина консоли L | Смещение | +3 | +33.1% |
| Модуль упругости E | Смещение | −1 | −9.1% |
| Эксцентриситет e | Поворотный момент | +1 | +10% |
Таблица 9 помогает определить приоритетность концептуальных изменений. Диаметр цилиндра квадратично влияет на тягу и является ключевым геометрическим параметром безопасности захвата. Толщина пластины и длина консолей влияют на кубическое смещение и являются центральными для проверки жесткости. Эксцентриситет напрямую влияет на крутящий момент, поэтому контролируйте центр тяжести во время расположения, а не компенсируйте неблагоприятную геометрию, увеличивая давление в конечной точке.
4.2 План испытаний
T/SZRA 001-2024 определяет условия испытания захвата 20±2 °C, 20%- 80%относительной влажности и давления окружающей среды 86–106 kPa, с адекватным прогревом и статистическими данными из 50 циклов для контроля силы, повторного позиционирования и пикового крутящего момента [11]. GB/T 34878-2017 содержит ссылку на испытание на вакуумную утечку [18]. Испытания на осевую усталость с постоянной амплитудой ASTM E466 могут дополнять оценку материала или репрезентативного компонента [19]. В таблице 10 приводится предлагаемая последовательность испытаний.
Таблица 10 Рекомендуемая последовательность испытаний
| Этап | Цель | Основное оборудование/инструменты | Результаты |
|---|---|---|---|
| Проверка поступающих материалов | Проверка толщины пластины, материала и состояния термической обработки | Сумки, ультразвуковые толщиномеры, тестеры твердости, сертификаты материалов | Измеренная толщина t и состояние материала |
| Калибровка силы зажима | Установить кривую силы давления-зажима | Датчик давления, датчик нагрузки на растяжение/сжатие и система сбора данных | Кривая P-N |
| Испытание на устойчивость к скольжению | Рассчитать эквивалентный коэффициент трения μeq на основе результатов испытания | Вертикальные погрузочные инструменты, грузовой/серво-погрузчик, датчик смещения | Скользящая нагрузка и μeq |
| Испытание на смещение | Проверка выбора толщины пластины | Лазерный измеритель смещения, стандартный блок нагрузки | Кривая F-δ |
| Испытание на поворот | Проверить момент 0°/45°/90° | Датчик крутящего момента, блок имитации инерции, кодировщик угла | Кривая M-θ и перекос |
| Тест повторяемости | Измерение изменений в захвате и позиционировании | Автоматическая велосипедная установка и камера/датчик смещения | Ошибка позиционирования более 50 повторений |
| Испытание на вакуумное захватывание | Проверка удержания вакуума и утечки | Вакуумные измерители, расходомеры, оборудование для обнаружения утечек | Кривая времени падения давления, эффективная разница давлений |
| Прочность и усталость | Оценка риска на протяжении всего срока службы | Циклический испытательный стенд; при необходимости дополняется испытанием на усталость купонов | Кривая срока службы и порог ослабления |
Калибровка статического усилия захвата при 0.5, 0.6, 0.7 и 0.8 MPa с использованием ≥5 устойчивых точек при каждом давлении. Нагрузки, испытываемые в ходе испытания на скольжение, применяются к фактическим заготовки или репрезентативным образцам, и мкэк рассчитываются отдельно для сухих условий комнатной температуры, слегка маслянистых условий, условий, сопряженных со шлифовальной пылью, и высокотемпературных условий. Используйте испытания на смещение и поворот для сравнения аналитических и имитационных тенденций с циклами повторяемости ≥50. Проверка удержания вакуума и утечки при различных уровнях вакуума и определение эффективного падения разницы давлений на основе кривой давления/времени. Измеренные значения μ, ηm и κM вводятся в аналитическую модель [11].
4.3 Анализ типа и последствий неисправностей (АМН)
В таблице 11 приводятся рекомендации МЭБФ в отношении инструментальных средств для конечного эффектора. S, O и D находятся в диапазоне от 1 до 10, а число приоритета риска RPN = S × O × D.
Таблица 11
| Режим отказа | Основные причины/последствия | S | O | D | РПН | Рекомендуемые меры |
|---|---|---|---|---|---|---|
| Фрикционное скольжение | Уменьшение μ, загрязнение маслом или низкое давление / падение заготовки | 10 | 4 | 4 | 160 | Измерение μ на фактическом заготовки; использование исходной линии 0.5 MPa; добавление нескользящих зубьев или покрытий |
| Чрезмерное смещение пластины | Недостаточная толщина или чрезмерная длина консолей/ошибка центровки | 8 | 5 | 4 | 160 | Приоритетное утолщение или сокращение консоли; добавление ребер вместо простого повышения качества стали |
| Недостаточный крутящий момент | Недооценка эксцентриситета или отсутствие динамических нагрузок/задержка поворота | 9 | 3 | 5 | 135 | Сначала измерить центр тяжести; ввести κM; оставить достаточный запас |
| Сварные усталостные трещины | Концентрация напряжений на сварном наконечнике, остаточные напряжения/разрыв | 9 | 3 | 6 | 162 | Переоценка сварных швов, гладких филе и усталости в горячих точках |
| Потеря предварительного натяжения болта | Вибрации, оседания, термические циклы/ослабление | 7 | 5 | 5 | 175 | Контроль за крутящим моментом при затягивании; принятие мер по предотвращению ослабления и периодическая проверка/повторное затягивание |
| Износ штыря и увеличение зазора | Частое точение, недостаточная смазка/снижение точности | 7 | 4 | 5 | 140 | Сменная втулка; улучшить поверхностную твердость |
| Утечка вакуума | Стареющие чашки или неровные поверхности / упавшие заготовки | 10 | 3 | 4 | 120 | Испытание на удержание вакуума, отдельные вакуумные зоны и плановая замена |
| Высокотемпературное уплотнение | Недостаточная теплоизоляция/дрейф силы зажима | 8 | 3 | 6 | 144 | Термическая защита, контуры охлаждающего воздуха, жаропрочные материалы и понижение температуры |
Результаты RPN в этой таблице определяют приоритет потери предварительного натяжения болта, усталостных трещин сварных швов, чрезмерного смещения пластины и трения скольжения. В этих местах, возможно, не наблюдается самых высоких средних напряжений, однако совокупное воздействие циклов, температуры, загрязнения и изменений в сборке может увеличить риск отказа. Согласование мер по инспекции и проверке с конкретными причинами.
05Обсуждение
Эта система поддерживает предварительный инженерный анализ и не заменяет полные расчеты для фактического трехмерного продукта. Большинство значений E, ρ, ν и α в таблице материалов являются типичными значениями. Формальный анализ должен подтвердить их с поставщиками материалов в свете производственных процессов, дефектов, температуры и истории нагрузки. Данные 304 и 6061-T6 применяются к указанным условиям материала. Области сварки алюминиевого сплава могут смягчаться, поэтому свойства материнского металла не могут представлять область после сварки [6] [7-8].
В моделях трения и вакуума используется аппроксимация первого порядка кулоновского трения плюс эффективная разница давлений. Руководящие указания изготовителя требуют, чтобы коэффициент трения устанавливался путем испытания оригинальных деталей и уровня вакуума с учетом проницаемости поверхности [13-15]. Эти модели позволяют сравнивать различные показатели чувствительности, однако по-прежнему необходимо проводить калибровку в реальных условиях поверхности, температуры и загрязнения. Для горячих отливок сначала оцените изоляцию, охлаждение и уплотнение; увеличение силы зажима недостаточно [10][3].
В иллюстративных результатах метода конечных элементов указываются пограничные условия и горячие точки; они не являются отчетами о приемке. Проектирование должно также охватывать четыре области: геометрию сварки и остаточные напряжения; предварительное натяжение болтов и контактное скольжение; вязкоэластичность или ползучесть гибких подушек; и комбинированные тепловые и циклические нагрузки. Просмотрите их вместе с испытаниями на месте до создания основы проекта.
06Выводы
(1) Проверьте толщину пластины, силу зажима и запас безопасности вместе. В использованной здесь модели смещение зависит от третьей степени толщины пластины. В тех случаях, когда требуется параллельность и низкая вибрация, сначала проверяют условия жесткости.
(2) Модернизация стальных инструментов от Q235 до Q355 в основном увеличивает предел текучести и имеет ограниченное влияние на жесткость при неизмененной геометрии. Чтобы уменьшить смещение, сначала сравнить геометрические меры, такие как более толстые пластины, более короткие консоли и уменьшенный эксцентриситет.
(3) В примере фрикционного захвата 50 kg при давлении 0.5 MPa и μ=0.20 диаметр цилиндра ϕ80 отвечает требованию, а диаметр ϕ63 является недостаточным. Для сравнения скважин используется минимальное гарантированное давление подачи, а не максимально возможное давление.
(4) Пример поворота на 90° заготовки весом 80 kg показывает, что масса, эксцентриситет и совокупный коэффициент динамической нагрузки совместно определяют нагрузки при повороте. Особое внимание следует уделять эксцентриситету в процессе планировки.
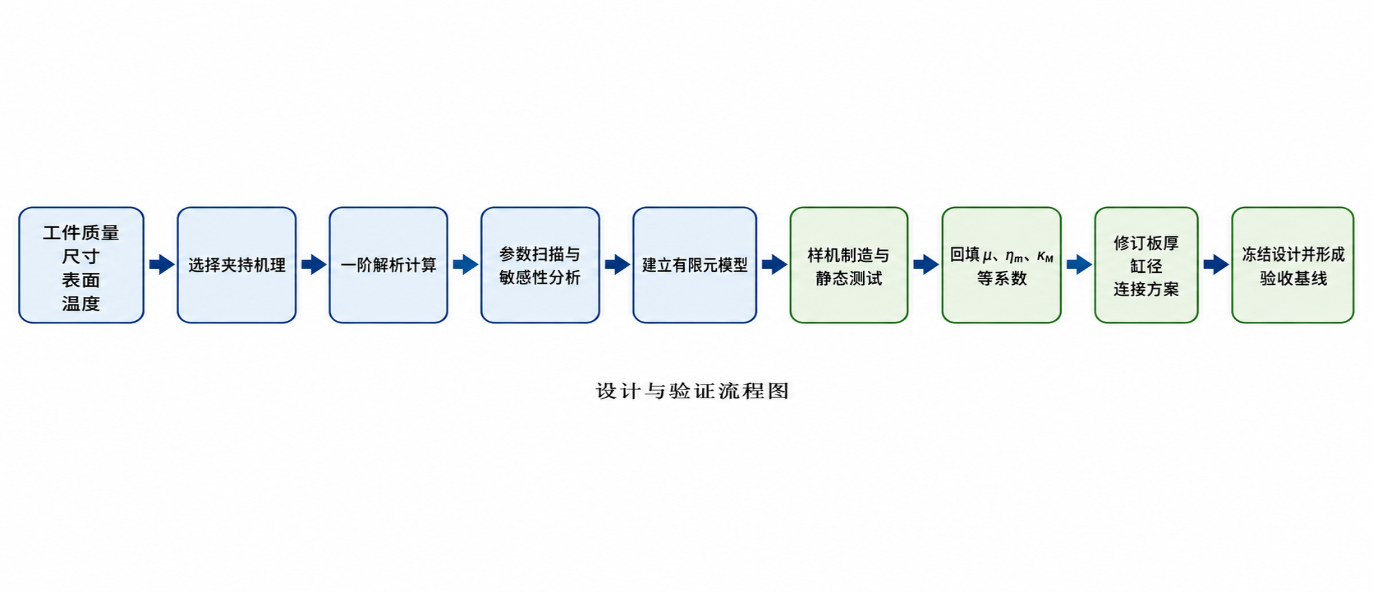
(5) Вакуумный захват должен проверяться на протяжении всей последовательности движений с уделением особого внимания сопротивлению тангенциальному скольжению, а не только вертикальному подъему. Коэффициенты трения и коэффициенты безопасности должны калиброваться путем испытания на фактических заготовки. Сначала определите реальные условия эксплуатации, а затем используйте анализ, моделирование и тестирование для определения толщины пластины, диаметра цилиндра, соединений и параметров поверхности [6]. Этот процесс показан на рисунке 3.
Ссылки
[1] BELTER J T, DOLLAR A M. Захват и его устойчивость при использовании недоприводных механизмов с фрикционной связью[C]//2011 IEEE International Conference on Robotics and Automation. Shanghai: IEEE, 2011: 5895-5900.
[2] Сипэн, Цун Цянь, Е Шаобо и др. Бионическая конструкция и анализ вакуумного захвата вакуумных присосок [J]. Journal of Jilin University (Engineering Edition), 2025, 55(1): 382-391.
[3] Jiangsu Aurek Intelligent Technology Co., Ltd. Общедоступная техническая информация о пневматических промышленных манипуляторах, индивидуальных инструментах, вакуумных подъемниках и типичных случаях применения [EB/OL]. [2025-06-01]. https://www.aurek.cn/.
[4] Национальный технический комитет по стандартизации стали. Углеродная конструкционная сталь: GB/T 700-2006 [S]. Beijing: China Standards Press, 2006.
[5] Национальный технический комитет по стандартизации стали. Низколегированная высокопрочная конструкционная сталь: GB/T 1591-2018 [S]. Пекин: China Standards Press, 2018.
[6] Экспериментальный центр конструкционного и мостового строительства Юго-Восточного университета. Часто используемые параметры свойств материала [Z]. Нанкин: Юго-Восточный университет, 2020.
[7] MatWeb. Лист данных по материалам из нержавеющей стали 304 [EB/OL]. [2025-06-01]. https://www.matweb.com/.
[8] < < АСМ интернэшнл > >. Алюминий 6061-T6/6061-T651 материал лист данных [EB/OL]. [2025-06-01]. https://www.matweb.com/.
[9] БАСФ. Характеристики материала Elastollan C 95 A (TPU) [EB/OL]. [2025-06-01]. https://www.materialdatacenter.com/.
[10] НИС. Термофизические свойства материалов[R/OL]. Gaithersburg: Национальный институт стандартов и технологий, [2025-06-01]. https://materialsdata.nist.gov/.
[11] Сучжоуская ассоциация робототехники. Технические характеристики и методы испытания вращающихся электрических захватывателей: T/SZRA 001-2024[S]. Сучжоу: Сучжоуская ассоциация робототехники, 2024.
[12] Корпорация < < СМС > >. Наилучшие технические данные пневматики: теоретическая мощность пневматических цилиндров [EB/OL]. [2025-06-01]. https://www.smcworld.com/.
[13] Шмальц. Теоретическая сила удержания присоски [EB/OL]. [2025-06-01]. https://www.schmalz.com/.
[14] Фест. Основные принципы вакуумной технологии [EB/OL]. [2025-06-01]. https://www.festo.com/.
[15] КОВАЛЬ. Производительность присоски [EB/OL]. [2025-06-01]. https://www.coval.com/.
[16] KULAK G L, FISHER J W, STRUIK J H A. Руководство по критериям проектирования болтовых и заклёпочных соединений[M]. 2-е изд. Chicago: AISC/RCSC, 2001.
[17] Университет Пердью. Прочность сварки и эффективное горло: записки к лекции CE 470[Z]. Лафайетт, США: Purdue University Press, 2013.
[18] Национальный технический комитет по стандартизации вакуумной технологии. Испытание на утечку клапана вакуумной технологии: GB/T 34878-2017 [S]. Пекин: Китайская стандартная пресса, 2017.
[19] ASTM International. Стандартная практика проведения испытаний металлических материалов на осевую усталость с постоянной амплитудой и контролируемой силой: ASTM E466[S]. Уэст-Консохокен: ASTM International, 2021.