- プレートの厚さ、クランプ力、 安全マージンを 1 つの分析フレームワークに配置し、構造、接触、作動、動作条件を一緒にチェックします。
- ここで使用する曲げモデルでは、 たわみは板厚の3 乗に依存します。平行度や位置決めの要件が厳しい場合は、単に鋼の強度グレードを高めるのではなく、最初に剛性を確認してください。
- 摩擦グリップ設計は最低保証供給圧力 (0.5 MPa)に基づいています。シリンダの推力はボア径の二乗に応じて変化します。
- 真空グリップは多くの場合、 吸盤を垂直にした接線方向の滑り抵抗によって左右されるため、完全な動作シーケンスを確認してください。
- 旋回負荷確認時の重心オフセットを制御します。コンセプト設計時に負荷の位置とレバーアームを調整して、必要な作動力を軽減します。
江蘇AUREKインテリジェントテクノロジー有限公司 · 江蘇省
要約: この研究では、空気圧産業用マニピュレーター用のカスタム エンド ツールの構造、接触面、および作動におけるプレートの厚さ、クランプ力および安全マージンを結合したフレームワークを開発します。材料入力は、構造用鋼、ステンレス鋼、アルミニウム合金、TPU パッド、鋳鉄ワークピースを含む、国家規格、材料データベース、メーカーの資料から得られます。モデルは、摩擦グリップ、シリンダー推力、曲げたわみ、オイラー座屈、ねじれ、真空グリップ、およびボルト/溶接/ピン接続を個別に評価します。 3 つの例 - 50 kg の摩擦グリップ、80 kg による 90° の回転、および 6/8/10 mm プレートの比較 - を組み合わせます。解析、シミュレーション、テストのワークフローを説明するための有限要素結果、感度解析、および FMEA の例。保守的な 0.5 MPa ベースラインの下では、例ではたわみが板厚の 3 乗で変化する一方、回転トルクは偏心率に応じて線形に変化することが示されています。これらの幾何学的要因は、多くの場合、材料の降伏強度の増加よりも直接的に設計に影響を与えます。吸盤が垂直の場合、真空ツールの接線方向の滑りもチェックする必要があります。このフレームワークは、初期のコンセプト スクリーニングをサポートします。プロジェクトのパラメータには、実際の構造の分析とテストが必要です。
キーワード: 空気圧産業用マニピュレーター。エンド治具。プレートの厚さ。クランプ力;安全マージン。真空グリップ;感度分析
CLC 分類番号: TH137; TP242 文書識別コード:A
空気圧パワーアシストマニピュレータのエンドエフェクタの板厚、クランプ力、安全マージンの連成設計
(江蘇AUREKインテリジェントテクノロジー株式会社、中国江蘇省)
要約: この研究では、空気圧産業用マニピュレーター用のカスタム エンド ツールの構造、接触面、および作動におけるプレートの厚さ、クランプ力および安全マージンを結合したフレームワークを開発します。材料入力は、構造用鋼、ステンレス鋼、アルミニウム合金、TPU パッド、鋳鉄ワークピースを含む、国家規格、材料データベース、メーカーの資料から得られます。モデルは、摩擦グリップ、シリンダー推力、曲げたわみ、オイラー座屈、ねじれ、真空グリップ、およびボルト/溶接/ピン接続を個別に評価します。 3 つの例 - 50 kg の摩擦グリップ、80 kg による 90° の回転、および 6/8/10 mm プレートの比較 - を組み合わせます。解析、シミュレーション、テストのワークフローを説明するための有限要素結果、感度解析、および FMEA の例。保守的な 0.5 MPa ベースラインの下では、例ではたわみが板厚の 3 乗で変化する一方、回転トルクは偏心率に応じて線形に変化することが示されています。これらの幾何学的要因は、多くの場合、材料の降伏強度の増加よりも直接的に設計に影響を与えます。吸盤が垂直の場合、真空ツールの接線方向の滑りもチェックする必要があります。このフレームワークは、初期のコンセプト スクリーニングをサポートします。プロジェクトのパラメータには、実際の構造の分析とテストが必要です。
キーワード: 空気圧パワーアシストマニピュレータ。エンドエフェクター。プレートの厚さ。クランプ力;安全マージン。真空接着;感度分析
00 はじめに
端部工具は、好ましくない表面、最大偏心、および指定されたタクトタイムを伴う、最小供給圧力で検証可能な安全マージンを維持する必要がある。発表された研究によると、カップリングと摩擦のメカニズムは外乱下でのグリップの安定性に影響を与え、一方、吸盤のシールリングと溝の形状は局所的な応力と保持力に影響を与えることが示されています [1-2]。したがって、設計では、力の経路、拘束分布、構造、接触、作動、環境、および動作シーケンスを合わせて評価する必要があります。クランプ力の増加だけでは、これらのチェックに代わることはできません。
公共工学文献におけるアプリケーションには、分析、設計、レビュー、および製造後の、高温鋳鉄部品の絶縁搬送、自動車ヘッドライナーの真空旋削、モーターステーターの内部拡張処理、および自動車シートの偏心グリップが含まれます。この記事では、これらのシナリオを使用して、設計入力とアプリケーションの概念を定義します。負荷、リーチ、ストロークは、ワークピース、治具、動作経路、安全係数から個別に決定する必要があります。応用例は材料定数でも製品能力の上限でもありません。
この範囲には、エンドフランジ上のメイン治具プレート、ジョー/吸盤アセンブリ、駆動または回転シリンダー、中間レバー/リンケージおよび接続部が含まれます。グリップ、ハンドリング、回転、リリース時の静的強度、剛性、安定性、安全マージンを評価します。マニピュレータ アーム全体の疲労寿命、基礎の設置強度、生産ラインの制御ロジックは対象外です。
01 設計入力とデータ源
1.1 エンジニアリング入力
表 1 には、エンジニアリング入力がリストされています。この例では、0.5 MPa の保守的な設計ベースラインと 0.8 MPa での圧力チェックを使用しています。残りのパラメーターは例示的な分析入力であり、製品の能力の上限として解釈してはなりません。
表 1 この研究で使用されたエンジニアリング入力
| アイテム | 設計入力 | この研究での使用 |
|---|---|---|
| 定格使用圧力 | 0.5〜0.8 MPa | 典型的な設計ウィンドウ。 0.5 MPa は保守的なベースライン、0.8 MPa は上限チェックです。 |
| 可搬荷重 | ワークピースと治具の重量、偏心荷重、および安全率から決定します | 例は、エンド治具の結合解析を示しています |
| 作業範囲 | 利用可能なスペース、動作経路、および構造的構成から決定する | 治具の重量、剛性、操作労力のバランスをとる |
| 周囲条件 | − 15 ~ 50 °C 相対湿度< 90% | 公表された周囲動作条件。熱いワークピースを個別に評価する |
| 公開されているアプリケーション例 | 高温鋳鉄部品、自動車ヘッドライナー、ステーター、カーシート | 高温、真空、偏心荷重、内部膨張の用途を表す |
| エンジニアリングプロセス | 分析-設計-レビュー-生産 | この研究で使用される検証および配信プロセスを整理します |
注: 表中の公開使用条件、圧力、適用例はすべてメーカーの公式 Web サイトの公開ページ [3] からのものです。
1.2 データソースと引用の優先順位
目的に応じて設計データを選択します。国家規格と公式プラットフォームは、等級、厚さ依存の最小強度、および試験方法を提供します [4-5]。ハンドブックとデータベースには、典型的な弾性率、ポアソン比、密度、熱膨張係数 [6] が記載されています。メーカーの資料には、真空グリップおよび工具/アクチュエータの選択ルール [13] が記載されています。また査読済みの研究では、グリップの安定性と吸盤の形状効果について説明しています [1-2]。エンジニアリングチェックでの混合を避けるために、標準値を供給された材料状態での測定値とは別に特定してください。
02材料パラメータと理論モデル
2.1 記号
表 2 は、この研究全体で使用される記号と単位を定義します。
表 2 主な記号と単位
| 記号 | 意味 | ユニット | 記号 | 意味 | ユニット |
|---|---|---|---|---|---|
| m | ワーク質量 | kg | P | 空気供給圧力 | MPa |
| mg | 治具/ターニングヘッド質量 | kg | D | シリンダボア | mm |
| a | 運動加速度 | m/s² | d | ピストンロッド径 | mm |
| フシル | シリンダ理論推力 | N | i | 機構力比 | — |
| ηm | 機械効率 | — | NΣ | 垂直抗力の合計 | N |
| μ | 摩擦係数 | — | S | 安全係数 | — |
| L | カンチレバーの長さ/スパン | mm | b | 有効プレート幅 | mm |
| t | 板厚 | mm | I | 面積の二次モーメント | mm⁴ |
| σ | 通常のストレス | MPa | τ | せん断応力 | MPa |
| δ | たわみ | mm | e | 重心オフセット | m |
| MD | 設計回転トルク | N·m | J | ねじり/極慣性モーメント | mm⁴ |
| Δp | 有効真空圧力差 | kPa | エフ | 有効吸引面積 | m² |
| ηs | シール/真空グリップ効率 | — | PCR | 臨界座屈荷重 | N |
2.2 材料パラメータとデータソース
材料の選択は、剛性、熱安定性、耐摩耗性、および接合プロセスを比較しなければならない。一般に、鋼の降伏強度を増加しても弾性率は大きく変化しないため、形状を変更してもたわみの改善は限定的です。アルミニウム合金は質量を減らすことができますが、同じ形状での剛性は一般に鋼の約 3 分の 1 です [6]。図1は、板厚、作動、摩擦、安全マージンの関係を整理したものです。
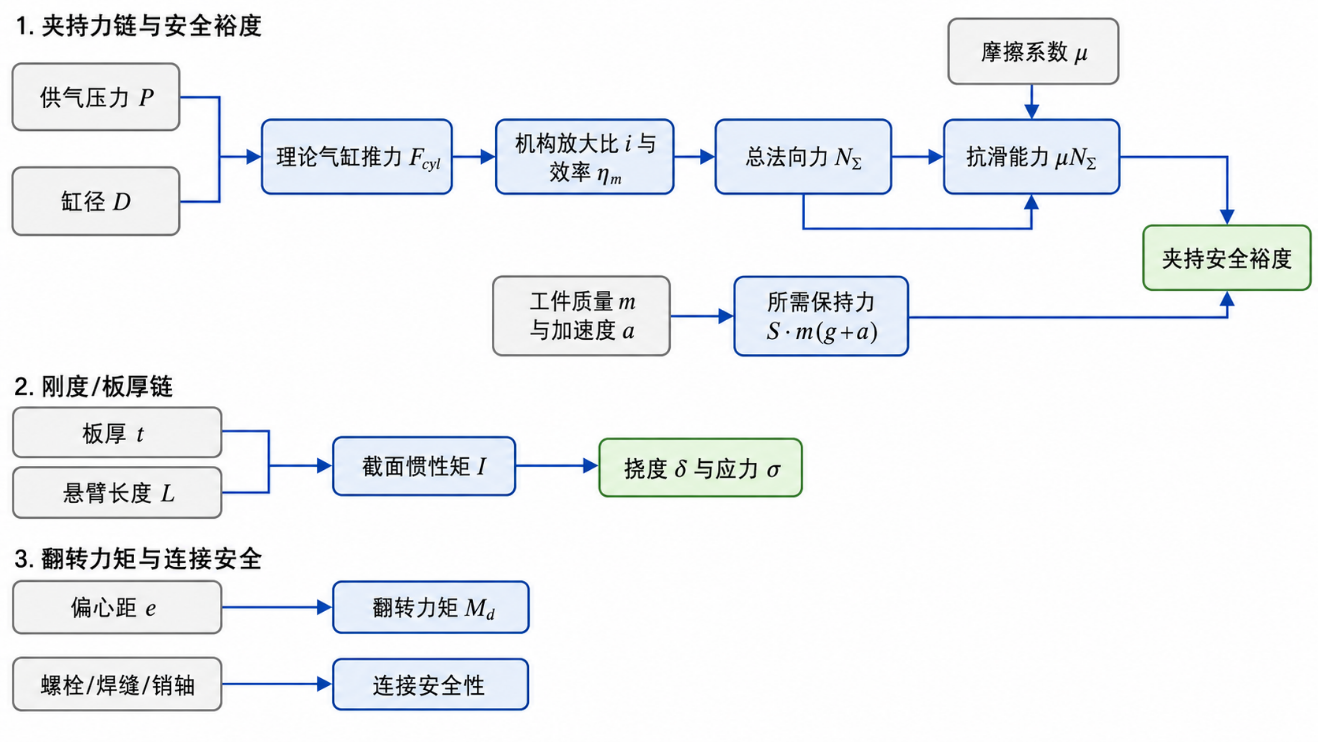
表3は、例で使用した代表的な材料特性をまとめたものです。
表 3 代表的な材料パラメータ
| 素材 | E/GPa | ν | ρ/(kg·m− 3 ) | σy/MPa | α/(10−6·℃−1) | デザインノート |
|---|---|---|---|---|---|---|
| Q235 構造用鋼 | 190~210 | 0.27~0.30 | 7 850 | 235 | ≈12 | 汎用溶接板部品 |
| Q355 低合金鋼 | 190~210 | 0.27~0.30 | 7 850 | 355(≤16);345(>16~40) | ≈12 | より高い強度。通常の構造用鋼と同等の剛性 |
| 45鋼 | 190~210 | 0.27~0.30 | 7 850 | ≈355 | ≈12 | ピン・トラニオンに最適 |
| 304 ステンレス鋼 | 193 | 0.29 | 8 000 | 215 | 17.3 | 耐食性。比較的高い熱膨張 |
| 6061-T6 アルミニウム合金 | 68.9 | 0.33 | 2 700 | 276 | ≈23 | 質量は小さいが、剛性は大幅に低い |
| TPU 95A型パッド | 約 0.14 | — | 1 210 | — | — | コンプライアンス接触層;クリープのアカウント |
| 鋳鉄製ワークピース | 80~160 | 0.2~0.3 | 6 900~7 400 | グレードにより異なります | 11~14 | 高温部品には絶縁と温度ディレーティングが必要です |
注: 構造用鋼およびグレード 45 鋼の一般的な E、ν、ρ、および α の範囲は、材料付録 [6] に基づいています。厚さに依存する Q355 降伏強さは GB/T 1591-2018 [5] に基づいています。 304 および 6061-T6 プロパティは、公開されている材料データ [7-8] から取得されています。 TPU データは Elastollan C95A [9] のものです。室温の鋳鉄の範囲は、NIST の編集版 [10] に基づいています。これらの値は予備設計をサポートします。プロジェクトの計算には、材料証明書と適切なサンプル検査を使用します。
柔軟な TPU パッドは接触感だけでなく荷重伝達にも影響を与えます。公開されている Elastollan C95A データの引張弾性率は約 140 MPa、ショアA程度の硬度 96、およびクリープ弾性率/時間曲線は次のとおりです。 23 °C。したがって、持続的なグリップと繰り返しのサイクリングにより、時間依存のコンプライアンスと応力緩和が生じる可能性があります。9]。 NIST の編集では、室温の鋳鉄のヤング率は約 80 に 160 GPaと熱膨張約 11 に 14 × 10−6·℃−1。加熱により接触状態と寸法関係が変化します。公開されている熱間鋳造アプリケーションでは、断熱材と冷却空気回路を使用して、これらの影響を制限しています [10][3].
2.3 摩擦グリップとシリンダー推力
局所的な接触圧力の変動を無視した両面摩擦グリップの場合、基本的な滑り抵抗条件は次のとおりです。
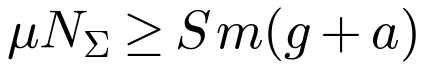 (1)
必要とされる垂直抗力の合計は、
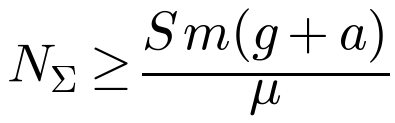 (2)
対称グリップの場合、各側の法線力は次のとおりです。
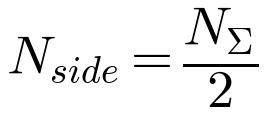 (3)
ジョーごとの力を総把握力から区別します。一部の規格では片側のクランプ力を定義していますが、滑り抵抗は両方の垂直抗力の合計に依存します。この研究では、垂直抗力の合計には NΣ を、片側の力には Nside を使用します。 T/SZRA 001-2024 では、摩擦係数が 0.2 以下、安全係数が 2 [11] 以上でペイロードを計算することを推奨しています。これらの値は、ここで使用される保守的な予備設計の基礎を形成します。
理論上のシリンダー力は、圧力と有効ピストン面積から導き出されます。伸長と収縮の場合はそれぞれ次のようになります。
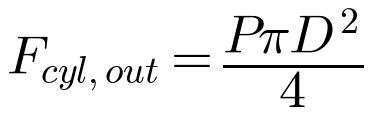 (4)
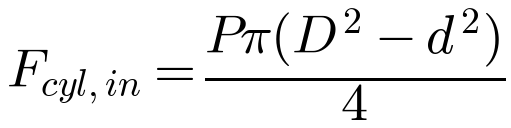 (5)
レバー、ウェッジ、またはリンク機構を使用すると、利用可能な垂直抗力の合計は次のようになります。
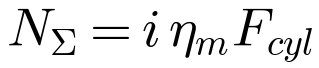 (6)
ここで、i は機構力比、ηm はシール、ガイド、機構損失を考慮した機械効率です [12]。実際のワーク、表面、汚れの状態をテストして摩擦を測定します。メーカーが公表している基準値は、油性の表面では約 0.1、濡れた表面では 0.2 ~ 0.3、乾燥した木材/金属/ガラス/石では 0.5、乾燥した表面では 0.6 です。粗い表面 [13]。
2.4 曲げ、たわみ、座屈、ねじりモデル
メイン治具プレートを長方形の片持ち梁として近似すると、断面二次モーメント、最大ルート曲げ応力、および自由端のたわみが得られます。
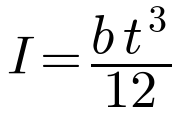 (7)
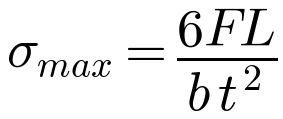 (8)
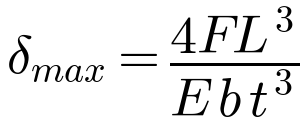 (9)
カンチレバー梁近似の下で,応力はtの2乗で減少し,たわみはtの3乗で減少することを,式(8)と(9)で示した。 グリップ平行性,位置決め精度,回転安定性が重要な場合は,先に板厚を測定し,その後に強度を確認する。 また,圧縮部材や薄壁支承についてもEuler座屈検査を行った。 回転軸,フランジスリーブ,ピンはSaint‐Venantねじり関係を用いる。
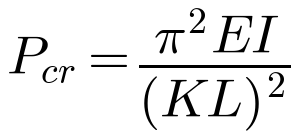 (10)
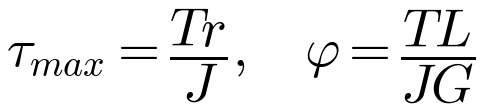 (11)
ほとんどの鋼の弾性率は 190–210 GPa であるため、構造用鋼と高張力鋼の E の差は降伏強度の差よりもはるかに小さいです。したがって、鋼のグレードを上げると、通常、板厚を増やしたり、カンチレバーを短くしたりするよりもたわみが大幅に減少します。対照的に、6061-T6 の E はわずか約 68.9 GPa です。形状が変更されていない場合、アルミニウム製工具のたわみは鋼鉄のたわみの 3 倍程度です [6]。
2.5 真空吸着モデル
真空グリップの通常の保持力は圧力差から生じます
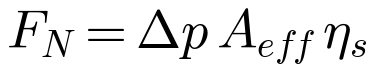 (12)
ここでは,Δpは有効圧力差,Aeffは有効吸引面積,ηsはシール効率である。 真空率は周囲圧力に対して測定した。 約101.3 kPaの海面大気圧で,60%真空はΔp≈60.8 kPa[14]に対応する。 水平カップを用いた垂直揚力,水平カップを用いた水平移動,垂直荷重を受ける垂直カップの不利な場合について次の式を与えた。
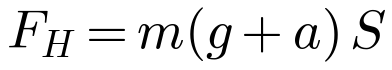 (13)
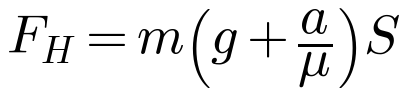 (14)
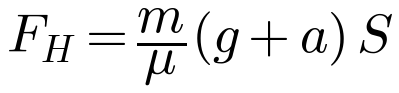 (15)
吸引カップ数をn個とすると,1個の吸引カップに必要な理論的な保持力は次のようになる。
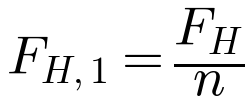 (16)
搬送工程全体で最も不利な荷重条件を評価します。平滑で非多孔質の表面には少なくとも1.5、多孔質・粗面・油付着・不均質な表面には2.0以上の安全率を用います。多孔質材では30%~55%の真空範囲で漏れを補う流量を確保します。非多孔質の表面では55%~80%の真空を用いて保持力を高めることができます[13,15]。
60 mm径の吸引カップ6個,60%真空,ηs=0.85の場合,カップ当りの理論的な常方向力は以下のようになる。
補足例では、25 kgの非多孔質パネルに対する合計法線力は約876 N、静的荷重比は約3.57です。したがって、垂直持上げだけを検討すると適合性を過大評価するおそれがあります。吸盤が垂直になり荷重がパネルの接線方向に作用する最悪姿勢では、μ=0.25、a=1 m/s²、S=2から、必要な合計保持力は約2 162 Nとなります。ϕ60の吸盤6個では不十分です。真空治具は持上げ開始時だけでなく、動作工程全体で確認する必要があります。
2.6 接続チェック
接続検査は公称容量,ゆがみ,穴軸受破損,疲労,組立変化を一緒に取り扱う必要がある。 二重せん断における平均ボルトせん断応力,穴軸受応力および平均ピンせん断応力は次の式で一次スクリーニングを支援する。
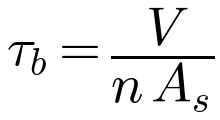 (17)
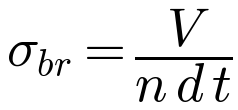 (18)
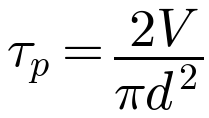 (19)
溶接部の有効スロート厚,有効面積,及び公称せん断応力を求めた。
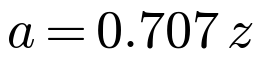 (20)
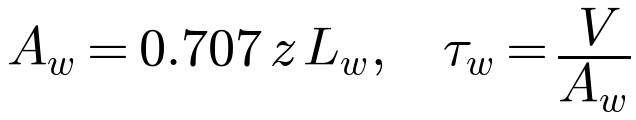 (21)
溶接設計ガイドラインではフィレット溶接の有効スロートを0.707zと近似している。 耐滑性ボルトジョイントの滑り係数は代表的な表面条件試験から求めた。 [17] [16]
03 作業例と有限要素解析
3例とも保守的設計ベースラインとして0.5 MPaを持つ0.5–0.8 MPa供給窓を用いた。 予備的な摩擦グリップ設計はμ≤0.2とS≥2[3,11]を用いた。 幾何学,機構効率,偏心度は,最終的なプロジェクトパラメータではなく,この方法を説明するために選択したエンジニアリング例である。
3.1例1:50 kg両面摩擦グリップ
両側摩擦グリップで拘束された50 kg作業物に対して,a=1.0 m/s²,μ=0.20,S=2.0,i=3.0,ηm=0.85を用いた。 計算は以下のように進めた。
候補ボア径の比較は,表4に示した。
表4 例1:シリンダ内径と圧力の比較
| ボア径 | 圧力/MPa | Fcyl/N フィンランド語 | ここで、エルミタージュは、エルミタージュの定義に従って、エルミタージュの次元を表す。 | 可動力/必要力 NΣ |
|---|---|---|---|---|
| ϕ63 | 0.5 | 1 559 | 3 974 | 0.74 |
| ϕ63 | 0.6 | 1 870 | 4 769 | 0.88 |
| ϕ63 | 0.7 | 2 182 | 5 564 | 1.03 |
| ϕ63 | 0.8 | 2 494 | 6 359 | 1.18 |
| ϕ80 | 0.5 | 2 513 | 6 409 | 1.19 |
| ϕ80 | 0.6 | 3 016 | 7 691 | 1.42 |
| ϕ80 | 0.7 | 3 519 | 8 972 | 1.66 |
| ϕ80 | 0.8 | 4 021 | 10 254 | 1.90 |
0.5 MPaベースラインでは,f63は不十分で,f80は利用可能な余裕を与える。 安定な0.8 MPa供給においても,f63は1.18の余裕しか持たず,保守的設計には適さない。 実験結果から,最小保証圧力を設定するには,シリンダ内径を選定する前に最小保証圧力を確立する必要があることが分かった。
3.2 例 2:80 kg の工作物を 90° を通して回転する
80 kgの工作物は,重心オフセットe=0.30mで90°を回転する。 回転ヘッドと関連部品は質量mg=15 kg,オフセットeg=0.15mである。 複合旋回設計係数κM=2.2,有効レバーアームr=0.12m,機械効率ηm=0.85を用いた。
候補ボア径の比較は,表5に示した。
表5 例2:シリンダ内径と圧力の比較
| ボア径 | 圧力/MPa | Fcyl/N フィンランド語 | 使用可能トルク/(N・m) | 使用可能トルク/必要トルク |
|---|---|---|---|---|
| ϕ100 | 0.5 | 3 927 | 400.6 | 0.71 |
| ϕ100 | 0.6 | 4 712 | 480.7 | 0.85 |
| ϕ100 | 0.7 | 5 498 | 560.8 | 0.99 |
| ϕ100 | 0.8 | 6 283 | 640.9 | 1.13 |
| ϕ125 | 0.5 | 6 136 | 625.9 | 1.10 |
| ϕ125 | 0.6 | 7 363 | 751.0 | 1.33 |
| ϕ125 | 0.7 | 8 590 | 876.2 | 1.55 |
| ϕ125 | 0.8 | 9 817 | 1 001.4 | 1.77 |
90°旋回例では,偏心率を減少させることにより直接負荷トルクを減少させた。 離心率を0.30mから0.20mに減少させると,静的重力トルクは約30%に低下した。 この幾何学的変化は,Q235からQ355への板のアップグレードよりも,より直接的に回転負荷を減少させる。
3.3 例 3 : 6 / 8 / 10 mm プレート比較
同一の主板を矩形片持ち梁としてモデル化し、板厚6/8/10 mmを比較します。有効幅b=160 mm、片持ち長さL=150 mm、等価先端荷重F=1 000 N、E=210 GPaを用います。式(7)~(9)の結果を表6に示します。
表6例3:板厚比較
| 板厚/mm | イオン/mm4 | σmax/MPa | δmax/mm | 相対剛性 |
|---|---|---|---|---|
| 6 | 2 880 | 156.3 | 1.86 | 1.00 |
| 8 | 6 827 | 87.9 | 0.785 | 2.37 |
| 10 | 13 333 | 56.3 | 0.402 | 4.63 |
0.50 mm端偏向のプロセス限界において,10 mm板は要求を満たし,8 mm及び6 mm板はいずれも限界を超えた。 6 mm板の最大曲げ応力は156 MPaで,典型的なQ235降伏強度235 MPa以下であるが,変形はすでに限界を超えている。 強度検査を通過することは剛性検査を通過することを置き換えることはない。
3.4 有限要素モデル化計画
解析モデルを用いて板厚,円筒内径及び寸法をスクリーニングし,詳細な有限要素モデルを表7に従って開発した。 高速計算は実際の構造のシミュレーションを置き換えることはできない。
表7 推奨有限要素モデル
| アイテム | 推奨設定 |
|---|---|
| モデル | 主板,フランジ,ラグ,接続マウント,ジョイントの三次元固体モデルを作成した。 |
| 素材 | 構造用鋼には公表範囲内の代表値E=206 GPa、ν=0.30、ρ=7 850 kg·m⁻³を使用し、304または6061-T6には表3の値を使用します。 |
| 元素 | 二次四面体または六面体要素:全体的なメッシュは4–5 mmで,穴端,フィレット,ラグルートは1–1.5 mmに精密化 |
| お問い合わせ | まず,溶接領域を融合し,次に局所溶接先端サブモデルを用いた。 |
| 制約 | 端フランジボルト穴円を完全に制約し,実際の回転軸にピンまたはカップリング制約を用いる |
| ロード | 重力,等価握力,偏心モーメント,回転慣性,横衝撃増幅を含む。 |
| 出力 | 全変位,von Mises応力,最大主応力,接触圧力,穴縁/ラグ‐ルート応力,接合荷重を調べた。 |
| メッシュ独立性 | 局所メッシュを約 30% で精密化します。キー応力と変位の結果が 5% より小さい場合は受け入れます。 |
構造鋼のE値とν値は材料附録の典型的範囲である弾性率190–210GPaとPoisson比0.27–0.30[6]を用いて予備的にシミュレートした。 これらの値は初期の比較を支持し,グレード特異的測定が得られたことを意味しない。 図2は提案したモデル化アプローチと応力ホットスポット位置を示した。
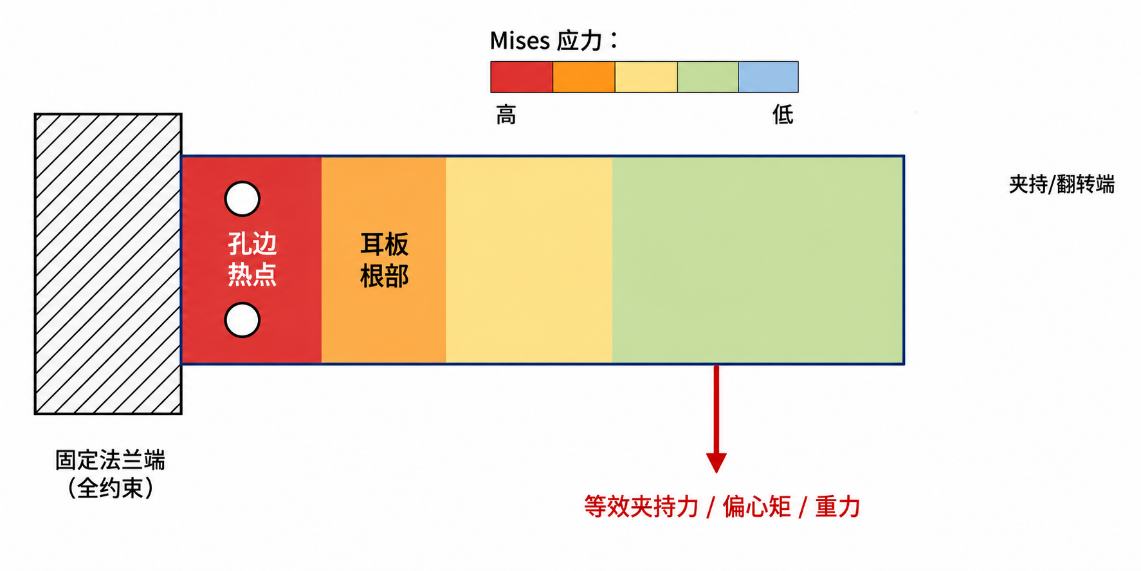
次の有限要素値は,モデル化と比較法を示した。 実際のプロジェクトでは,CAD形状,材料,接続,荷重に対する検証が必要である。 例として,6/8/10 mm板を比較し,結果を表8に示した。
表8 有限要素解析結果の例
| 板厚/mm | ミーゼス応力/MPa | 最大変位/mm | Q235に対する応力比 | 主要ホットスポット |
|---|---|---|---|---|
| 6 | ≈170 | ≈1.93 | 0.72 | フランジホールエッジとシリンダーラグルート |
| 8 | ≈96 | ≈0.81 | 0.41 | ホールエッジトランジションフィレット |
| 10 | ≈61 | ≈0.42 | 0.26 | 局所フランジ接続領域 |
解析結果と同じ順序の有限要素値が得られた。 ホール端とラグルートにおける幾何学的不連続性は,ビームモデル値よりわずかに高いピークをもつ局所応力集中を生じる。 プロジェクト解析では,少なくとも溶接先端とカットアウト角度を精密化し,ボルト予負荷と非線形接触を再計算する必要がある。 高温用途では熱負荷と接触界面の熱的低温化が必要である。
04感度解析,テスト,FMEA
4.1 感度分析
モデルは,グリップ安全余裕,板の変形,および回転モーメントに対する次の一次関係を与えた。
表9に対応する感度をまとめた。
表9 主変数の一次感度
| 変数 | 主応答 | 数学感度 | + 10% 変数変更に対する応答 |
|---|---|---|---|
| 供給圧力 | クランプ安全余裕 | +1 | +10% |
| ボア径 D | クランプ安全余裕 | +2 | +21% |
| 摩擦係数μ | クランプ安全余裕 | +1 | +10% |
| 機構力比 | クランプ安全余裕 | +1 | +10% |
| 機械効率 ηe | クランプ安全余裕 | +1 | +10% |
| 加工品質量m | クランプ安全余裕 | −1 | −9.1% |
| 板厚 t | たわみ | −3 | −24.9% |
| カンチレバー長L | たわみ | +3 | +33.1% |
| 弾性率 | たわみ | −1 | −9.1% |
| 偏心率 e | 回転モーメント | +1 | +10% |
表9は概念変更の優先順位を決める。 シリンダ内径は推力に二次的に影響し,グリップ安全性に対する重要な幾何学的入力である。 板厚と片持ち長さは立方的に変形に影響し,剛性検査の中心である。 偏心率は回転トルクに直接影響し,レイアウト中の重心を制御する。
4.2 テストプラン
T/SZRA 001-2024では、グリッパー試験条件を20±2 °C、相対湿度20%–80%、周囲圧力86–106 kPaと定めています。十分な暖機を行い、力制御、繰返し位置決め、ピークトルクは50サイクルの統計で評価します[11]。GB/T 34878-2017は真空漏れ試験の参考になります[18]。ASTM E466による一定振幅の軸方向疲労試験は、材料や代表部品の評価を補完できます[19]。提案する試験順序を表10に示します。
表10 推奨試験順序
| ステージ | 目的 | 主な装置・機器 | 出力 |
|---|---|---|---|
| 入力物質検証 | 板厚,材質,熱処理状態のチェック | カリパス,超音波厚さ計,硬度計,材料証明書 | 測定した厚さtと材料状態を示した。 |
| クランプ力校正 | 圧力クランプ力曲線の確立 | 圧力トランスデューサ,張力/圧力ロードセル,データ収集システム | P-N側曲線 |
| 滑り止め試験 | 試験結果から等価摩擦係数μeqを計算した。 | 垂直荷重ツール,重量/サーボローダ,変位センサ | スリップオンセット負荷とμeq |
| 偏向試験 | 板厚選択を確認 | レーザ変位計 標準負荷ブロック | F-δ曲線 |
| 旋回試験 | 検証 0 °/ 45 °/ 90 °ポーズモーメント | トルクセンサ,慣性シミュレーションブロック,角度エンコーダ | M-θ曲線とオーバーシュート |
| 再現性試験 | グリップと位置の変化を測定する。 | 自動サイクリングリグとカメラ/変位センサ | 50 繰り返しの位置誤差 |
| 真空グリップテスト | 真空保持と漏れを確認 | 真空計,流量計,漏れ検知装置 | 圧力降下時間曲線,有効圧力差 |
| 耐久性と疲労性 | 寿命リスク評価 | サイクル試験台,必要に応じてクーポン疲労試験を追加 | 寿命曲線と緩和しきい値 |
0.5、0.6、0.7、0.8 MPaで静的把持力を校正し、各圧力で≥5個の定常点を使用します。実ワークまたは代表試験片に滑り試験荷重を与え、乾燥した室温、軽度の油付着、研削粉付着、高温の各条件についてμeqを個別に算出します。たわみ試験と旋回試験で解析とシミュレーションの傾向を比較し、≥50サイクルの繰返し試験を行います。異なる真空度で真空保持と漏れを試験し、圧力と時間の勾配から有効圧力差の低下を求めます。測定したμ、ηm、κMを解析モデルに反映します[11]。
4.3故障モードと効果解析(FMEA)
表11は,エンドエフェクタのツールのFMEA推奨値を示した。 S,O,Dは1から10までの範囲で,リスク優先度数RPNはS×O×Dである。
表11 エンドエフェクタツールのFMEA
| 故障モード | 主な原因・結果 | S | O | D | RPN | 推奨アクション |
|---|---|---|---|---|---|---|
| 摩擦滑り | μの低下,油汚れ,低圧,工作物の落下 | 10 | 4 | 4 | 160 | 実際の工作物上でμを測定し,0.5 MPaベースラインを用い,滑り止め歯や被覆を付加した。 |
| 過剰プレート偏向 | 不十分な厚さまたは過大な片持ち長さ/配向誤差 | 8 | 5 | 4 | 160 | カンチレバーの厚みや短さを優先し、鋼種をアップグレードする代わりにリブを追加する |
| 回転トルク不足 | 偏心率の過小評価,動的荷重の省略,ターニングの停止 | 9 | 3 | 5 | 135 | まず重心を測定し,κMを導入し,十分な余裕を残す。 |
| 溶接疲労亀裂 | 溶接先端応力集中,残留応力/破壊 | 9 | 3 | 6 | 162 | 溶接先端ドレッシング,スムースフィレット,ホットスポット疲労再評価 |
| ボルト予備力の損失 | 振動,沈下,熱サイクル/ゆるみ | 7 | 5 | 5 | 175 | 締付けトルクの制御,ゆるみ防止対策,定期検査・再締付け |
| ピンの摩耗と隙間の増加 | 頻繁な旋削,潤滑不足,精度低下 | 7 | 4 | 5 | 140 | 交換可能なブッシング,表面硬度の向上 |
| 真空漏れ | 古いカップや不均一な表面/落ちた作業品 | 10 | 3 | 4 | 120 | 真空保持試験,分離真空ゾーン,予定交換 |
| 高温シールデラテーション | 不十分な断熱性/クランプ力ドリフト | 8 | 3 | 6 | 144 | 熱シールド,冷却空気回路,耐熱材料,低温化 |
RPNの結果は,ボルト予負荷の損失,溶接疲労亀裂,過剰板偏向,摩擦滑りを優先した。 これらの位置は平均応力が最も高くないかもしれないが,サイクル,温度,汚染,組立変化の累積効果は破壊リスクを増加させる。 検査・検証対策を具体的な原因にマッチさせる。
05 議論
この枠組みは予備的な工学的解析を支援し,実際の三次元積に対する完全な計算を置き換えることはない。 材料表のほとんどのE,ρ,ν,αエントリは典型的な値である。 また,製造工程,欠陥,温度,負荷履歴を考慮して材料供給者と確認する必要がある。 304および6061‐T6のデータは特定の材料条件に適用される。 アルミニウム合金溶接部は軟化し,母材の性質は溶接後の溶接部を表すことができなかった。 [6] [7-8]
摩擦と真空モデルはCoulomb摩擦と有効圧力差の一次近似を用いた。 メーカの指針では,表面透過性を考慮するために,原材料の試験と真空レベルを用いて摩擦係数を決定することを要求している[13-15]。 モデルは可変感度を比較するが,実際の表面,温度,汚染条件下での校正が必要である。 熱間鋳造の場合は,絶縁,冷却,シール低減を最初に評価し,クランプ力の増加だけでは不十分である[10][3]。
有限要素解析の結果は境界条件とホットスポットを同定するが,受理報告ではない。 プロジェクト設計は溶接形状と残留応力,ボルト予負荷と接触スリップ,柔軟パッドの粘弾性あるいはクリープ,熱とサイクル荷重の組合せの4つの領域を考慮する必要がある。 設計基礎を確立する前に,現場試験と共にこれらを検討した。
06 結論
(1)板厚,クランプ力,安全余裕を一緒にチェックする。 このモデルでは,板厚の3乗に依存する。 平行性と低振動が要求される場合は,先に剛性条件を確認する。
(2) 2)工具鋼のQ235からQ355への改良は降伏強度を増加させるが,剛性に対する影響は小さかった。 まず,厚い板,短いカンチレバー,減少した偏心などの幾何学的措置を比較した。
(3)50 kg摩擦グリップ例では,0.5 MPaとμ=0.20において,f80円筒内径は要求を満たし,f63は不十分であった。 また,最小供給圧力を用いてボアを比較した。
(4)80 kg作業部品に対する90°旋盤例は,質量,偏心,及び組合せ動的荷重係数が共に旋盤荷重を決定することを示した。 偏心はレイアウト時に特に注意すべきである。
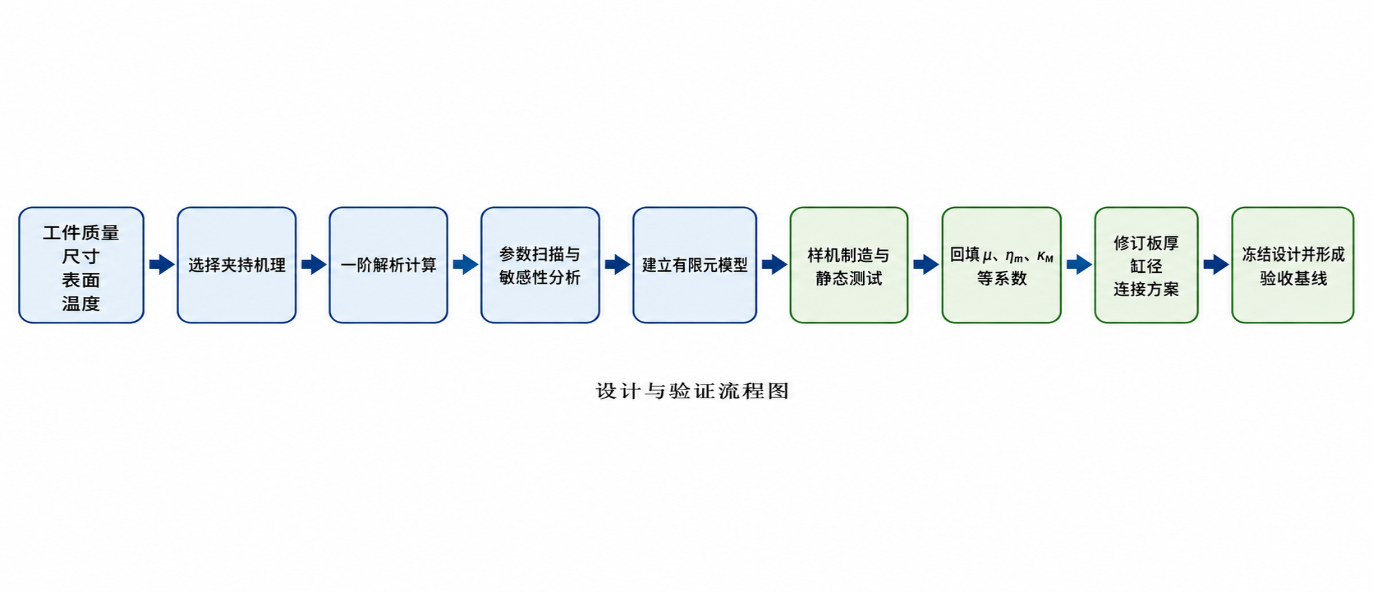
(5) 5)真空グリップは全運動順序にわたってチェックしなければならず,垂直挙上のみではなく,特に接線滑り抵抗に注意する必要がある。 摩擦係数と安全係数は実工材試験により校正する必要がある。 まず,実際の運転条件を定義し,次に解析,シミュレーションおよび試験を用いて板厚,円筒内径,接合部および表面パラメータを決定した。 図3はそのプロセスを示す。 [6]
参考文献
[1] BELTER J T, DOLLAR A M. 摩擦結合機構による劣駆動把持の獲得と安定性[C]//2011 IEEE International Conference on Robotics and Automation. Shanghai: IEEE, 2011: 5895-5900.
[2] Xipeng, Cong Qian, Ye Shaobo, et al. 真空吸盤の生物模倣設計と真空把持性能の解析[J]. Journal of Jilin University (Engineering Edition), 2025, 55(1): 382-391.
[3]江蘇AUREKインテリジェントテクノロジー株式会社,空気式産業用マニピュレータ,カスタムツール,真空リフタ,代表的な応用事例の公開技術情報[EB/OL] [2025-06 - 01] https://www.aurek.cn/.
(同所抄録) 炭素構造鋼:GB/T 700‐2006[S]。 北京:中国標準出版社、2006年。 [4]
(5)国家鋼鉄標準化技術委員会。 低合金高強度構造鋼:GB/T 1591-2018[S]。 北京:中国標準出版社、2018年。 [5]
[6] 東南大学構造・橋梁工学実験センター。一般的な材料特性パラメーター[Z]. Nanjing: Southeast University, 2020.
[ 7 ウェブサイト 304ステンレス鋼材料データシート[EB/OL]。 [ 2025-06 - 01 ]. https://www.matweb.com/.
[ 8 ASMインターナショナル アルミニウム6061〜T6/6061〜T651の材料データシート[EB/OL]。 [ 2025-06 - 01 ]. https://www.matweb.com/.
[ 9 バスフ エラストランC95A(TPU)材料データシートを作成した。 [ 2025-06 - 01 ]. https://www.materialdatacenter.com/.
[ 10 』(ニッポン放送。 材料の熱物理的性質[R/OL]を調べた。 Gaithersburg:NSTI,[2025-06-01]。 https://materialsdata.nist.gov/.
[11] 蘇州ロボット産業協会. 回転式電動グリッパーの性能仕様と試験方法: T/SZRA 001—2024[S]. Suzhou: 蘇州ロボット産業協会, 2024.
[ 12 SMC社。 空気力学の最良の技術データ:空気シリンダの理論出力[EB/OL]。 [ 2025-06 - 01 ]. https://www.smcworld.com/.
[ 13 シュマルツ 吸引カップの理論的保持力[EB/OL]を求めた。 [ 2025-06 - 01 ]. https://www.schmalz.com/.
[ 14 パーティー。 真空技術の基本原理を述べた。 [ 2025-06 - 01 ]. https://www.festo.com/.
[ 15 コバル 吸引カップの性能を調べた。 [ 2025-06 - 01 ]. https://www.coval.com/.
[ 16 クーラクGL、フィッシャーJW、ストルイクJHA ボルトとリベットの接合部の設計基準のガイドラインを作成した。 2nd エド シカゴ大学 2001 .
[17] パデュー大学. 溶接強度と有効のど厚:講義ノート CE 470[Z]. West Lafayette: パデュー大学, 2013.
[18]真空技術標準化全国技術委員会。 真空技術弁漏れ率試験:GB/T 34878‐2017[S]。 北京:中国標準出版社、2017年。
[19] ASTM International. 金属材料の荷重制御・一定振幅軸方向疲労試験の標準手順:ASTM E466[S]. West Conshohocken: ASTM International, 2021.