- 판 두께, 조임력 및 안전 여유를 하나의 분석 프레임워크에 배치하여 구조, 접촉, 작동 및 작동 조건을 함께 확인합니다.
- 여기에 사용된 굽힘 모델에서 편향은 판 두께의 3승에 따라 달라집니다. 평행성과 위치 지정 요구 사항이 요구되는 경우 단순히 강철 강도 등급을 높이기보다는 먼저 강성을 확인하십시오.
- 최소 보장 공급 압력(0.5 MPa)을 기반으로 한 기본 마찰 그립 설계; 실린더 추력은 보어 직경의 제곱에 따라 달라집니다.
- 진공 그리핑은 종종 흡입 컵이 수직인 경우 접선 방향 미끄러짐 저항에 의해 좌우되므로 전체 동작 순서를 확인하세요.
- 회전 하중을 확인할 때 무게 중심 오프셋을 제어합니다. 필요한 작동력을 줄이려면 개념 설계 중에 하중 위치와 레버 암을 조정하십시오.
Jiangsu Aurek Intelligent Technology Co., Ltd. · 강소
개요: 이 연구는 판 두께, 구조의 클램핑 힘 및 안전 마진, 접촉 인터페이스 및 공압식 매니퓰레이터를 위한 맞춤형 말단 지그의 작동을 위한 결합 프레임워크를 개발합니다. 재료 입력은 구조용 강철, 스테인리스강, 알루미늄 합금, TPU 패드 및 주철 가공물을 다루는 국가 표준, 재료 데이터베이스 및 제조업체 문헌에서 나옵니다. 모델은 마찰 그립, 실린더 추력, 굽힘 편향, 오일러 좌굴, 비틀림, 진공 그립 및 볼트/용접/핀 연결을 개별적으로 평가합니다. 세 가지 예(50 kg 마찰 파지, 80 kg 90° 회전, 6/8/10 mm 플레이트 비교)는 예시적인 유한 요소 결과, 민감도 분석을 결합합니다. 및 FMEA를 통해 분석-시뮬레이션-테스트 워크플로우를 설명합니다. 보수적인 0.5 MPa 기준선에서 편향은 판 두께의 3승에 따라 달라지고 회전 토크는 편심에 따라 선형적으로 변하는 것을 보여줍니다. 이러한 기하학적 요인은 재료 항복 강도의 증가보다 설계에 더 직접적인 영향을 미치는 경우가 많습니다. 진공 지그는 흡입 컵이 수직일 때 접선 방향 미끄러짐도 확인해야 합니다. 프레임워크는 초기 개념 심사를 지원합니다. 프로젝트 매개변수에는 여전히 실제 구조에 대한 분석과 테스트가 필요합니다.
키워드: 공압식 매니퓰레이터; 말단 지그; 판 두께; 클램핑력; 안전마진; 진공 그리핑; 민감도 분석
CLC 분류번호: TH137; TP242 문서 식별 코드: A
공압식 동력 보조 매니퓰레이터의 엔드 이펙터에 대한 판 두께, 조임력 및 안전 여유의 결합 설계
(Jiangsu Aurek Intelligent Technology Co., Ltd., 장쑤 중국)
개요: 이 연구는 판 두께, 구조의 클램핑 힘 및 안전 마진, 접촉 인터페이스 및 공압식 매니퓰레이터를 위한 맞춤형 말단 지그의 작동을 위한 결합 프레임워크를 개발합니다. 재료 입력은 구조용 강철, 스테인리스강, 알루미늄 합금, TPU 패드 및 주철 가공물을 다루는 국가 표준, 재료 데이터베이스 및 제조업체 문헌에서 나옵니다. 모델은 마찰 그립, 실린더 추력, 굽힘 편향, 오일러 좌굴, 비틀림, 진공 그립 및 볼트/용접/핀 연결을 개별적으로 평가합니다. 세 가지 예(50 kg 마찰 파지, 80 kg 90° 회전, 6/8/10 mm 플레이트 비교)는 예시적인 유한 요소 결과, 민감도 분석을 결합합니다. 및 FMEA를 통해 분석-시뮬레이션-테스트 워크플로우를 설명합니다. 보수적인 0.5 MPa 기준선에서 편향은 판 두께의 3승에 따라 달라지고 회전 토크는 편심에 따라 선형적으로 변하는 것을 보여줍니다. 이러한 기하학적 요인은 재료 항복 강도의 증가보다 설계에 더 직접적인 영향을 미치는 경우가 많습니다. 진공 지그는 흡입 컵이 수직일 때 접선 방향 미끄러짐도 확인해야 합니다. 프레임워크는 초기 개념 심사를 지원합니다. 프로젝트 매개변수에는 여전히 실제 구조에 대한 분석과 테스트가 필요합니다.
핵심 단어: 공압 동력 보조 매니퓰레이터; 엔드 이펙터; 판 두께; 클램핑력; 안전마진; 진공접착; 민감도 분석
00 소개
말단 지그는 불리한 표면, 최대 편심 및 지정된 택트 타임을 사용하여 최소 공급 압력에서 검증 가능한 안전 여유를 유지해야 합니다. 발표된 연구에 따르면 커플링 및 마찰 메커니즘은 외부 방해 시 그립 안정성에 영향을 미치는 반면, 흡입 컵 밀봉 링 및 홈 형상은 국부 응력 및 유지 용량에 영향을 미치는 것으로 나타났습니다[1-2]. 따라서 설계에서는 힘 경로, 구속조건 분포, 구조, 접촉, 작동, 환경 및 동작 순서를 함께 평가해야 합니다. 클램핑력 증가만으로는 이러한 점검을 대체할 수 없습니다.
공공 공학 문헌의 적용에는 열간 주철 부품의 절연 이송, 자동차 헤드라이너의 진공 반전, 모터 고정자의 내부 팽창 핸들링 및 자동차 시트의 편심 그리핑, 후속 분석, 설계, 검토 및 생산이 포함됩니다. 이 문서에서는 이러한 시나리오를 사용하여 디자인 입력 및 적용 사례 개념을 정의합니다. 하중, 도달 거리 및 스트로크는 작업물, 지그, 모션 경로 및 안전 요소를 통해 개별적으로 결정되어야 합니다. 적용 사례는 재료 상수나 제품 성능의 상한이 아닙니다.
범위에는 단부 플랜지의 주 공구 플레이트, 조/흡입 컵 조립체, 구동 또는 반전 실린더, 중간 레버/링크 장치 및 연결부가 포함됩니다. 그립, 핸들링, 회전 및 해제 중에 정적 강도, 강성, 안정성 및 안전 여유를 평가합니다. 전체 매니퓰레이터 암의 피로 수명, 기초 설치 강도 및 생산 라인 제어 논리는 범위를 벗어납니다.
01 설계 입력 및 데이터 소스
1.1 엔지니어링 입력
표 1에는 엔지니어링 입력이 나열되어 있습니다. 예시에서는 0.5 MPa의 보수적인 설계 기준과 0.8 MPa의 압력 검사를 사용합니다. 나머지 매개변수는 예시적인 분석 입력이며 제품 성능의 상한으로 간주되어서는 안 됩니다.
표 1 이 연구에 사용된 엔지니어링 입력
| 아이템 | 설계 입력 | 본 연구에서의 사용 |
|---|---|---|
| 정격 작동 압력 | 0.5 ~ 0.8 MPa | 일반적인 디자인 창; 0.5 MPa는 보수적인 기준선이고, 0.8 MPa는 상한 검사입니다. |
| 부하 용량 | 작업물 및 지그 중량, 편심 하중 및 안전계수로부터 결정 | 실시예는 말단 지그의 결합 분석을 보여줍니다. |
| 작동 범위 | 사용 가능한 공간, 이동 경로 및 구조적 구성을 결정합니다. | 지그 무게, 강성 및 작동 노력의 균형 |
| 주변 조건 | − 15 ~ 50 °C ; 상대 습도 < 90% | 공개된 주변 작동 조건; 뜨거운 작업물을 별도로 평가 |
| 공개된 적용 사례 예시 | 열간 주철 부품, 자동차 헤드라이너, 고정자 및 카시트 | 고온, 진공, 편심 하중 및 내부 팽창 응용 분야를 나타냅니다. |
| 엔지니어링 프로세스 | 분석-설계-검토-제작 | 본 연구에서 사용된 검증 및 전달 프로세스를 구성합니다. |
참고: 표의 공개 작업 조건, 압력 및 적용 예는 모두 제조업체 공식 웹사이트[3]의 공개 페이지에서 가져온 것입니다.
1.2 데이터 출처 및 인용 우선순위
목적에 따라 설계 데이터를 선택합니다. 국가 표준 및 공식 플랫폼은 등급, 두께에 따른 최소 강도 및 테스트 방법을 제공합니다 [4-5]. 핸드북과 데이터베이스는 일반적인 탄성 계수, 포아송 비, 밀도 및 열팽창 계수를 제공합니다[6]. 제조업체 문헌에는 진공 그리핑 및 지그/액추에이터 선택 규칙이 나와 있습니다[13]. 동료 검토 연구에서는 그립 안정성과 흡입 컵 기하학적 효과에 대해 설명합니다[1-2]. 엔지니어링 점검 시 혼합되는 것을 방지하기 위해 제공된 재료 조건에서 측정된 값과 별도로 일반적인 값을 식별합니다.
02재료 매개변수 및 이론 모델
2.1 기호
표 2는 본 연구 전반에 걸쳐 사용된 기호와 단위를 정의합니다.
표 2 주요 기호 및 단위
| 기호 | 의미 | 유닛 | 기호 | 의미 | 유닛 |
|---|---|---|---|---|---|
| m | 작업물 질량 | kg | P | 공기 공급 압력 | MPa |
| mg | 지그/반전 헤드 질량 | kg | D | 실린더 보어 | mm |
| a | 모션 가속도 | m/s² | d | 피스톤 로드 직경 | mm |
| Fcyl | 이론적인 실린더 추력 | N | i | 메커니즘 힘 비율 | — |
| ηm | 기계적 효율성 | — | NΣ | 총 수직항력 | N |
| μ | 마찰계수 | — | S | 안전율 | — |
| L | 캔틸레버 길이/스팬 | mm | b | 유효 플레이트 폭 | mm |
| t | 판 두께 | mm | I | 면적의 두 번째 모멘트 | mm⁴ |
| σ | 정상적인 스트레스 | MPa | τ | 전단응력 | MPa |
| δ | 편향 | mm | e | 무게중심 오프셋 | m |
| MD | 설계 회전 토크 | N·m | J | 비틀림/극 관성 모멘트 | mm⁴ |
| Δp | 유효진공압력차 | kPa | 에프 | 유효흡입면적 | m² |
| ηs | 밀봉/진공 파지 효율 | — | PCR | 임계좌굴하중 | N |
2.2 머티리얼 매개변수 및 데이터 소스
재료 선택은 강성, 열 안정성, 내마모성 및 결합 공정을 비교해야 합니다. 강철 항복 강도가 증가해도 일반적으로 탄성 계수는 크게 변경되지 않으므로 변경되지 않은 형상에 대해 제한적인 편향 개선을 제공합니다. 알루미늄 합금은 질량을 줄일 수 있지만 동일한 형상에서의 강성은 일반적으로 강철의 약 1/3입니다[6]. 그림 1은 판 두께, 작동, 마찰 및 안전 여유 간의 관계를 정리합니다.
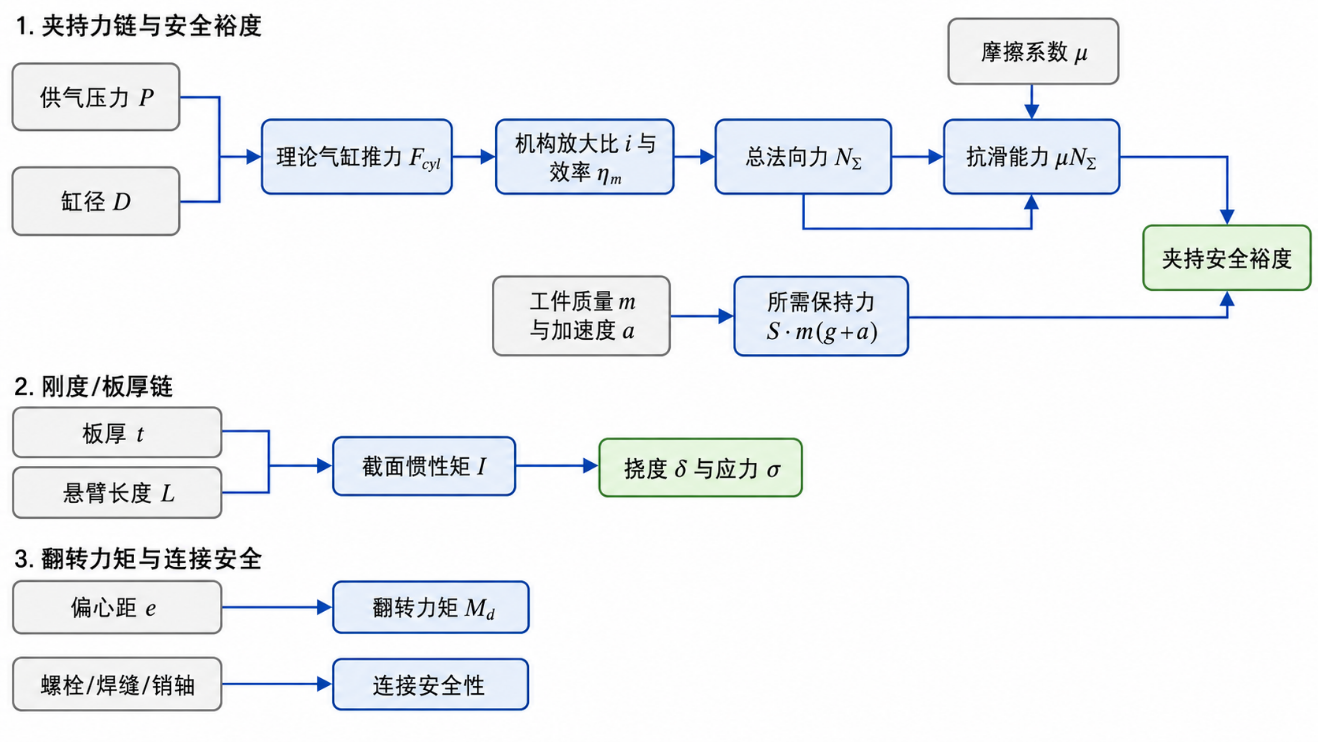
표 3은 실시예에 사용된 대표적인 재료 특성을 요약한 것입니다.
표 3 대표적인 재료 매개변수
| 재료 | E/GPa | ν | ρ/(kg·m−3) | σy/MPa | α/(10−6·℃−1) | 디자인 노트 |
|---|---|---|---|---|---|---|
| Q235 구조용 강철 | 190~210 | 0.27~0.30 | 7 850 | 235 | ≈12 | 범용 용접판 부품 |
| Q355 저합금강 | 190~210 | 0.27~0.30 | 7 850 | 355(≤16);345(>16~40) | ≈12 | 더 높은 강도; 일반 구조용 강철과 유사한 강성 |
| 45 강철 | 190~210 | 0.27~0.30 | 7 850 | ≈355 | ≈12 | 핀 및 트러니언에 적합 |
| 304 스테인리스 스틸 | 193 | 0.29 | 8 000 | 215 | 17.3 | 내부식성; 상대적으로 높은 열팽창 |
| 6061-T6 알루미늄 합금 | 68.9 | 0.33 | 2 700 | 276 | ≈23 | 질량은 낮지만 강성은 상당히 낮습니다. |
| TPU 플라스틱 95A - 타입 패드 | 약 0.14 | — | 1 210 | — | — | 순응성 접촉층; 크리프를 계산하다 |
| 주철 작업물 | 80~160 | 0.2~0.3 | 6 900~7 400 | 등급에 따라 다름 | 11~14 | 뜨거운 부품에는 절연 및 온도 감소가 필요합니다. |
참고: 구조강 및 등급 45 강철에 대한 일반적인 E, ν, ρ 및 α 범위는 재료 부록 [ 6 ]에서 제공됩니다. 두께에 의존하는 Q355 항복강도는 GB/T 1591-2018 [ 5 ]에서 온다; 304와 6061 - T6 특성은 출판된 재료 데이터 [ 7-8 ]에서 왔다; TPU 데이터는 Elastollan C95A [ 9 ]에 대한 것이다; 그리고 실온 주철 범위는 NIST 편집 [ 10 ]에서 옵니다. 이러한 값은 예비 설계를 지원합니다. 프로젝트 계산을 위해 재료 인증서 및 적절한 샘플 검사를 사용합니다.
유연한 TPU 패드는 접촉 느낌뿐만 아니라 하중 전달에도 영향을 미칩니다. 게시된 Elastollan C95A 데이터는 약 140 MPa의 인장 계수, 약 96의 쇼어 A 경도, 23 °C에서 크리프 계수/시간 곡선을 제공합니다. 따라서 지속적인 그립과 반복적인 사이클링은 시간에 따른 컴플라이언스와 응력 완화를 생성할 수 있습니다[9]. NIST 컴파일에 따르면 실온 주철 영률은 약 80~160 GPa이고 열팽창은 약 11~14 × 10−6·℃−1. 가열은 접촉 조건과 치수 관계를 변경합니다. 게시된 열간 주조 적용 사례은 단열 및 냉각 공기 회로를 사용하여 이러한 효과를 제한합니다[10][3].
2.3 마찰 파지 및 실린더 추력
국부적인 접촉 압력 변화를 무시하고 양면 마찰 파지의 경우 기본 미끄럼 저항 조건은 다음과 같습니다.
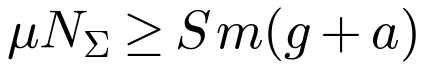 (1)
필요한 총 수직력은 다음과 같습니다.
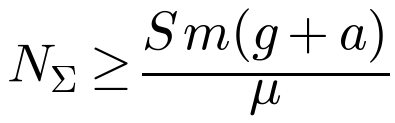 (2)
대칭 그리핑의 경우, 각 측면의 수직력은 다음과 같습니다.
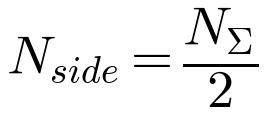 (3)
총 파지력과 조당 힘을 구별합니다. 일부 표준에서는 한쪽 면에 대한 조임력을 정의하는 반면 미끄럼 저항은 두 수직력의 합에 따라 달라집니다. 본 연구에서는 전체 수직력에 NΣ를 사용하고 한쪽 힘에 Nside를 사용합니다. T/SZRA 001-2024에서는 마찰 계수가 0.2 이하이고 안전 계수가 2 [11] 이상인 페이로드를 계산할 것을 권장합니다. 이러한 값은 여기에 사용된 보수적인 예비 설계 기준을 형성합니다.
이론적인 실린더 힘은 압력과 유효 피스톤 면적에 따라 결정됩니다. 확장 및 수축의 경우 각각 다음을 수행합니다.
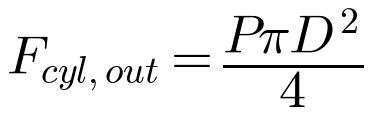 (4)
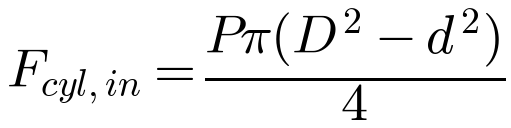 (5)
레버, 웨지 또는 링키지를 사용하여 사용 가능한 총 수직력은 다음과 같습니다.
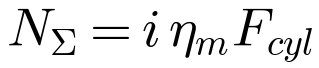 (6)
여기서, i는 메커니즘 힘 비율이고, θm은 밀봉, 가이드 및 메커니즘 손실을 고려한 기계적 효율입니다[12]. 실제 가공물, 표면, 오염상태를 테스트하여 마찰을 판단합니다. 게시된 제조업체 기준 값은 기름진 표면의 경우 약 0.1, 젖은 표면의 경우 0.2~0.3, 마른 목재/금속/유리/석재의 경우 0.5, 거친 표면의 경우 0.6입니다.[13].
2.4 굽힘, 편향, 좌굴 및 비틀림 모델
주 지그 플레이트를 직사각형 캔틸레버 빔으로 근사화하면 면적의 2차 모멘트, 최대 루트 굽힘 응력 및 자유 단부 편향이 제공됩니다.
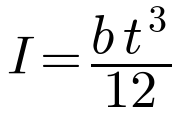 (7)
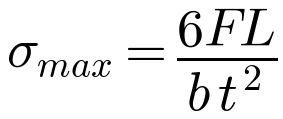 (8)
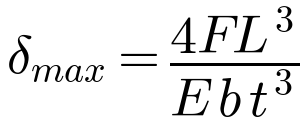 (9)
위의 캔틸레버 빔 근사법에서 방정식(8) 및 (9)은 응력이 t 제곱에 따라 감소하고 편향이 t 세제곱에 따라 감소한다는 것을 보여줍니다. 파지 평행성, 위치 정확도 및 회전 안정성이 중요한 경우 먼저 강성을 고려하여 플레이트 두께를 결정한 다음 강도를 확인합니다. 얇은 압축 부재와 벽이 얇은 지지대에도 오일러 좌굴 검사가 필요합니다. 반전 샤프트, 플랜지 슬리브 및 핀은 Saint-Venant 비틀림 관계를 사용할 수 있습니다.
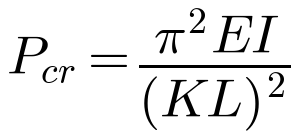 (10)
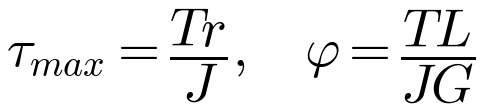 (11)
대부분의 강철의 탄성 계수는 190–210 GPa이므로 구조용 강철과 고강도 강철 사이의 E 차이는 항복 강도의 차이보다 훨씬 작습니다. 따라서 강철 등급을 높이면 일반적으로 판 두께를 늘리거나 캔틸레버를 줄이는 것보다 처짐이 훨씬 덜 줄어듭니다. 이와 대조적으로 6061-T6의 E는 약 68.9 GPa에 불과합니다. 형상이 변경되지 않은 경우 알루미늄 지그 편향은 강철[6]의 3배 정도입니다.
2.5 진공 그리핑 모델
진공 파지의 일반적인 유지력은 압력 차이에서 비롯됩니다.
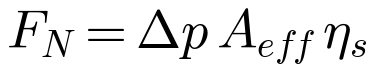 (12)
여기서, Δp는 유효압력차, Aeff는 유효흡입면적, etas는 밀봉효율이다. 진공 비율은 주변 압력을 기준으로 측정됩니다. 약 101.3 kPa 해수면 대기압에서 60% 진공은 Δp≒60.8 kPa [14]에 해당합니다. 다음 방정식은 수평 컵을 사용한 수직 리프팅, 수평 컵을 사용한 수평 이동 및 수직 하중을 전달하는 수직 컵의 불리한 경우를 다룹니다.
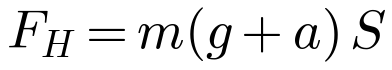 (13)
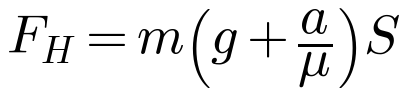 (14)
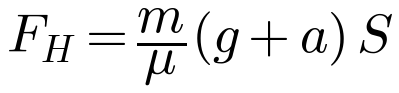 (15)
n개의 흡착컵을 사용하는 경우, 단일 컵에 필요한 이론적 유지력은 다음과 같습니다.
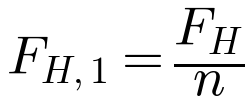 (16)
전체 핸들링 순서에서 가장 불리한 하중 케이스를 평가합니다. 매끄럽고 다공성이 없는 표면에는 최소 1.5, 다공성, 거칠거나 기름기가 많거나 이질적인 표면에는 2.0 이상의 안전계수를 사용하세요. 다공성 재료의 경우 30%~55% 진공 범위에서 누출 보상 흐름을 제공합니다. 비다공성 표면은 더 높은 유지력[13,15]을 위해 55% ~ 80% 진공을 사용할 수 있습니다.
또 다른 예는 방향의 효과를 보여줍니다. 직경 60 mm, 진공 60%, etas=0.85인 6개의 흡입 컵을 사용하면 컵당 이론적 수직력은 대략 다음과 같습니다.
보충 예시는 25 kg 비다공성 패널에 대해 약 876 N의 총 수직력과 약 3.57의 정하중 비율을 제공합니다. 따라서 수직 리프팅만 고려하면 적합성을 과대평가할 수 있습니다. 최악의 방향에서는 흡입 컵이 수직이고 하중이 패널을 따라 접선 방향으로 작용하는 경우 μ=0.25, a=1 m/s² 및 S=2는 약 2 162 N의 필요한 총 유지력을 제공합니다. 6 ф60 흡착컵이 부족합니다. 따라서 이륙 시뿐만 아니라 전체 동작 시퀀스 전반에 걸쳐 진공 지그를 점검해야 합니다.
2.6 연결 확인
연결 점검은 공칭 용량, 풀림, 구멍 베어링 파손, 피로 및 조립 변동을 함께 해결해야 합니다. 이중 전단의 평균 볼트 전단 응력, 홀 베어링 응력 및 평균 핀 전단 응력에 대한 다음 공식은 1차 스크리닝을 지원합니다.
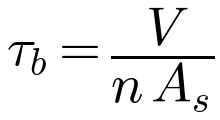 (17)
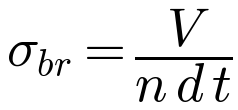 (18)
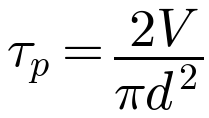 (19)
필렛 용접의 유효 목두께, 유효 면적 및 공칭 전단 응력은 다음과 같습니다.
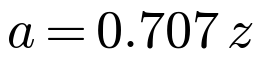 (20)
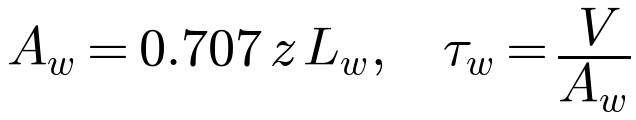 (21)
공개된 용접 설계 지침은 일반적으로 필렛 용접의 유효 목을 0.707z [17]로 추정합니다. 미끄럼 방지 볼트 체결부의 경우 대표적인 표면 상태 테스트[16]를 통해 미끄럼 계수를 구합니다.
03실제 사례 및 유한 요소 분석
세 가지 예 모두 보수적인 설계 기준으로 0.5 MPa를 사용하는 0.5–0.8 MPa 공급 창을 사용합니다. 예비 마찰 그립 설계는 μ≤0.2 및 S≥2 [3,11]을 사용합니다. 형상, 메커니즘 효율성 및 편심은 최종 프로젝트 매개변수가 아니라 방법을 설명하기 위해 선택된 엔지니어링 예입니다.
3.1 예 1 : 50 kg 양면 마찰 그립핑
양면 마찰 그리퍼로 고정된 50 kg 작업물의 경우 a=1.0 m/s², μ=0.20, S=2.0, i=3.0 및 θm=0.85. 계산은 다음과 같이 진행됩니다.
후보 보어 직경의 비교는 표 4에 나와 있습니다.
표 4 예 1: 실린더 보어 및 압력 비교
| 보어 직경 | 압력/MPa | Fcyl/N | i δm Fcyl/N | 가용 힘 / 필요 NΣ |
|---|---|---|---|---|
| ϕ63 | 0.5 | 1 559 | 3 974 | 0.74 |
| ϕ63 | 0.6 | 1 870 | 4 769 | 0.88 |
| ϕ63 | 0.7 | 2 182 | 5 564 | 1.03 |
| ϕ63 | 0.8 | 2 494 | 6 359 | 1.18 |
| ϕ80 | 0.5 | 2 513 | 6 409 | 1.19 |
| ϕ80 | 0.6 | 3 016 | 7 691 | 1.42 |
| ϕ80 | 0.7 | 3 519 | 8 972 | 1.66 |
| ϕ80 | 0.8 | 4 021 | 10 254 | 1.90 |
0.5 MPa 기준선에서는 ф63이 충분하지 않으며 ф80은 사용 가능한 여유를 제공합니다. 안정적인 0.8 MPa 공급에도 불구하고 ф63의 마진은 약 1.18에 불과하며 보수적인 설계에는 적합하지 않습니다. 이 예는 실린더 보어를 선택하기 전에 최소 보장 압력을 설정해야 함을 보여줍니다. 가능한 가장 높은 압력은 설계 기준선을 대체할 수 없습니다.
3.2 예제 2: 80 kg 작업물의 90° 선삭
80 kg 작업물이 무게 중심 오프셋 e=0.30m로 90° 회전합니다. 반전 헤드 및 관련 구성 요소의 질량은 mg=15 kg이고 오프셋(예:0.15m)입니다. 결합된 회전 설계 계수 κM=2.2, 유효 레버 암 r=0.12 m 및 기계적 효율성 θm=0.85을 사용합니다.
후보 보어 직경의 비교는 표 5에 나와 있습니다.
표 5 예 2: 실린더 보어 및 압력 비교
| 보어 직경 | 압력/MPa | Fcyl/N | 사용 가능한 토크/(N·m) | 사용 가능한 토크 / 필요한 Md |
|---|---|---|---|---|
| ϕ100 | 0.5 | 3 927 | 400.6 | 0.71 |
| ϕ100 | 0.6 | 4 712 | 480.7 | 0.85 |
| ϕ100 | 0.7 | 5 498 | 560.8 | 0.99 |
| ϕ100 | 0.8 | 6 283 | 640.9 | 1.13 |
| ϕ125 | 0.5 | 6 136 | 625.9 | 1.10 |
| ϕ125 | 0.6 | 7 363 | 751.0 | 1.33 |
| ϕ125 | 0.7 | 8 590 | 876.2 | 1.55 |
| ϕ125 | 0.8 | 9 817 | 1 001.4 | 1.77 |
이 90 ° 선삭 예제에서 편심을 줄이면 부하 토크가 직접 줄어듭니다. 0.30 m에서 0.20 m로 이심률을 감소시키면 다른 모든 조건이 변하지 않는 한 정적 중력 토크가 약 30% 로 감소합니다. 이 기하학적 변화는 Q235에서 Q355로 플레이트를 업그레이드하는 것보다 선삭 부하를 더 직접적으로 줄입니다.
3.3 예제 3 : 6 / 8 / 10 mm 플레이트 비교
직사각형 캔틸레버 빔으로 모델링된 동일한 메인 플레이트의 6/8/10 mm 두께를 비교합니다. 유효 폭 b=160 mm, 캔틸레버 길이 L=150 mm, 등가 끝 하중 F=1 000 N 및 E=210 GPa를 사용하세요. 표 6은 방정식 (7)부터 (9)까지의 결과를 제공합니다.
테이블 6 예 3: 판 두께 비교
| 판두께/mm | I/mm4 | σmax/MPa | δmax/mm | 상대 강성 |
|---|---|---|---|---|
| 6 | 2 880 | 156.3 | 1.86 | 1.00 |
| 8 | 6 827 | 87.9 | 0.785 | 2.37 |
| 10 | 13 333 | 56.3 | 0.402 | 4.63 |
0.50 mm 끝 편향의 공정 한계를 사용하면 10 mm 플레이트가 요구 사항을 충족하는 반면, 8 mm 및 6 mm 플레이트는 모두 한계를 초과합니다. 6 mm 플레이트의 최대 굽힘 응력은 156 MPa로, 일반적인 Q235 항복 강도인 235 MPa보다 낮지만 처짐은 이미 한계를 초과했습니다. 강도 검사 통과는 강성 검사 통과를 대체하지 않습니다.
3.4 유한 요소 모델링 계획
분석 모델을 사용하여 판 두께, 실린더 보어 및 치수를 선별한 다음 표 7에 따라 상세한 유한 요소 모델을 개발합니다. 신속한 계산은 실제 구조의 시뮬레이션을 대체할 수 없습니다.
표 7 권장 유한 요소 모델
| 아이템 | 권장 설정 |
|---|---|
| 모델 | 메인 플레이트, 플랜지, 러그, 연결 마운트 및 조 지지대의 3차원 입체 모델 |
| 재료 | 구조용 강철의 경우, 공개된 범위 내에서 대표 값 E=206 GPa, ν=0.30 및 ρ=7 850 kg·m⁻³을 사용합니다. 304 또는 6061-T6에는 테이블 3 값을 사용하세요. |
| 요소들 | 2차 사면체 또는 육면체 요소; 4–5 mm 전체 메시, 구멍 가장자리, 모깎기 및 러그 루트에서 1–1.5 mm로 미세 조정됨 |
| 문의 | 마찰 조/작업물 접촉; 처음에는 용접 영역을 병합한 다음 로컬 용접 발가락 하위 모델을 사용합니다. |
| 제약 | 끝 플랜지 볼트 구멍 원을 완전히 구속합니다. 실제 회전 축에서 핀 또는 커플링 구속조건 사용 |
| 하중 | 중력, 등가 파지 수직력, 편심 모멘트 및 회전 관성; 해당하는 경우 측면 충격 증폭을 포함합니다. |
| 출력 | 총 변위, 폰 미제스 응력, 최대 주응력, 접촉 압력, 구멍 가장자리/러그 루트 응력 및 연결 하중 |
| 메쉬 독립성 | 로컬 메시를 약 30%만큼 개선합니다. 주요 응력 및 변위 결과가 <5%만큼 변경되면 허용 |
예비 시뮬레이션에서는 재료 부록의 일반적인 범위(탄성 계수 190–210 GPa 및 포아송 비 0.27–0.30 [6)) 내의 구조 강철 E 및 ν 값을 사용합니다. 이러한 값은 초기 비교를 지원하며 등급별 측정값이 획득되었음을 의미하지는 않습니다. 그림 2은 제안된 모델링 접근 방식과 응력 핫스팟 위치를 보여줍니다.
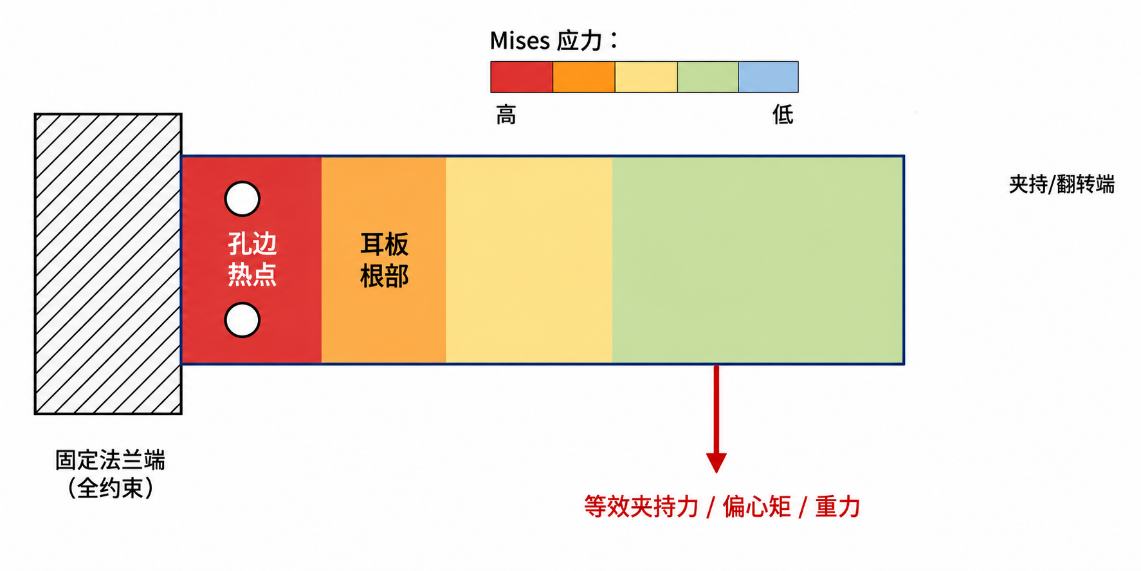
아래의 유한 요소 값은 모델링 및 비교 방법을 예시합니다. 실제 프로젝트에서는 CAD 형상, 재료, 연결 및 하중에 대한 검증이 필요합니다. 예시적인 결과는 분석이나 승인 테스트를 대체할 수 없습니다. 예시에서는 6/8/10 mm 플레이트를 표 8의 결과와 비교합니다.
표 8 예시적인 유한 요소 결과
| 판두께/mm | 예시적인 최대 폰 미제스 응력/MPa | 예시적인 최대 변위/mm | 스트레스 비율 Q235 | 주요 핫스팟 |
|---|---|---|---|---|
| 6 | ≈170 | ≈1.93 | 0.72 | 플랜지 구멍 가장자리 및 실린더 러그 루트 |
| 8 | ≈96 | ≈0.81 | 0.41 | 구멍 가장자리 전이 필렛 |
| 10 | ≈61 | ≈0.42 | 0.26 | 국부 플랜지 연결 영역 |
예시적인 유한 요소 값은 분석 결과와 동일한 차수를 갖는다: 변위는 t 세제곱으로 감소하고 응력은 t 제곱으로 감소한다. 구멍 가장자리와 러그 뿌리의 기하학적 불연속성은 빔 모델 값보다 약간 높은 피크를 갖는 국부적 응력 집중을 생성합니다. 프로젝트 분석에서는 최소한 용접 끝부분과 컷아웃 모서리를 개선하고 볼트 사전 하중과 비선형 접촉을 다시 계산해야 합니다. 고온 적용 사례에는 접점 인터페이스의 열 부하 및 열 경감도 필요합니다.
04민감도 분석, 테스트 및 FMEA
4.1 민감도 분석
모델은 파지 안전 여유, 판 편향 및 회전 모멘트에 대해 다음과 같은 1차 관계를 제공합니다.
표 9에는 해당 민감도가 요약되어 있습니다.
표 9 주요 변수의 일차 감도
| 변수 | 주요 답변 | 수학적 민감도 | +10% 변수 변경에 대한 응답 |
|---|---|---|---|
| 공기공급압력 P | 클램핑 안전 마진 | +1 | +10% |
| 보어 직경 D | 클램핑 안전 마진 | +2 | +21% |
| 마찰계수 μ | 클램핑 안전 마진 | +1 | +10% |
| 메커니즘 힘 비율 i | 클램핑 안전 마진 | +1 | +10% |
| 기계적 효율 θₘ | 클램핑 안전 마진 | +1 | +10% |
| 작업물 질량 m | 클램핑 안전 마진 | −1 | −9.1% |
| 판 두께 t | 편향 | −3 | −24.9% |
| 캔틸레버 길이 L | 편향 | +3 | +33.1% |
| 탄성 계수 E | 편향 | −1 | −9.1% |
| 이심률 e | 전환의 순간 | +1 | +10% |
표 9는 개념 변경의 우선순위를 정하는 데 도움이 됩니다. 실린더 보어는 이차적으로 추력에 영향을 미치며 그립 안전에 대한 핵심 기하학적 입력입니다. 플레이트 두께와 캔틸레버 길이는 변형에 입방적으로 영향을 미치며 강성 검사에 중요합니다. 이심률은 회전 토크에 직접적으로 영향을 미치므로 엔드 포인트 압력을 증가시켜 불리한 형상을 보상하는 대신 레이아웃 중 중력 중심을 제어합니다.
4.2 테스트 계획
T/SZRA 001-2024는 20±2 °C, 20%~80% 상대 습도 및 86–106 kPa 주변의 그리퍼 테스트 조건을 지정합니다. 적절한 예열과 힘 제어, 반복 위치 지정 및 최대 토크[11]에 대한 50 주기의 통계를 통해 압력을 조절합니다. GB/T 34878-2017은 진공 누출 테스트에 대한 참고 자료를 제공합니다[18]. ASTM E466 일정 진폭 축 피로 테스트는 재료 또는 대표 구성 요소 평가를 보완할 수 있습니다[19]. 표 10에는 제안된 테스트 순서가 나와 있습니다.
표 10 권장 테스트 순서
| 스테이지 | 목적 | 주요 장비/기구 | 출력 |
|---|---|---|---|
| 입고자재 확인 | 판 두께, 재질, 열처리 상태 확인 | 캘리퍼, 초음파두께측정기, 경도시험기, 재료인증서 | 측정된 두께(t)와 재료상태 |
| 클램핑력 교정 | 압력-클램핑력 곡선 확립 | 압력 변환기, 인장/압축 로드 셀 및 데이터 수집 시스템 | P-N측 곡선 |
| 미끄럼 방지 테스트 | 테스트로부터 등가마찰계수 μeq를 계산한다. | 수직 로딩 지그, 중량/서보 로더, 변위 센서 | 슬립 온셋 하중 및 μeq |
| 편향 시험 | 판 두께 선택 확인 | 레이저 변위계, 표준 로드 블록 | F-δ 곡선 |
| 반전 테스트 | 확인 0 °/ 45 °/ 90 ° 포즈 순간 | 토크 센서, 관성 시뮬레이션 블록, 각도 인코더 | M-θ 곡선 및 오버슈트 |
| 반복성 테스트 | 파지 및 위치 지정의 변화를 측정합니다. | 자동 사이클링 장비 및 카메라/변위 센서 | 50 반복에 대한 위치 오류 |
| 진공 파지 시험 | 진공 유지 및 누출 확인 | 진공계, 유량계, 누출 감지 장비 | 압력 강하 시간 곡선, 유효 압력차 |
| 내구성 및 피로도 | 사용 수명 위험 평가 | 순환 테스트 벤치; 필요한 경우 쿠폰 피로 테스트로 보완 | 사용 수명 곡선 및 풀림 임계값 |
각 압력에서 ≥5개의 정상 상태 지점을 사용하여 0.5, 0.6, 0.7 및 0.8 MPa에서 정적 파지력을 보정합니다. 실제 작업물 또는 대표 시편에 미끄럼 테스트 하중을 적용하고 건조한 실온, 약간의 기름, 연삭 먼지 및 고온 조건에 대해 별도로 μeq를 계산합니다. 편향 및 회전 테스트를 사용하여 ≥50 반복성 주기로 분석 및 시뮬레이션 추세를 비교하세요. 다양한 진공 수준에서 진공 유지 및 누출을 테스트하고 압력/시간 기울기에서 효과적인 압력차 감소를 도출합니다. 측정된 μ, θm 및 κM 값을 분석 모델[11]에 입력합니다.
4.3 고장 모드 및 영향 분석(FMEA)
표 11은 엔드 이펙터 도구에 대한 FMEA 권장 사항을 제공합니다. S, O, D 범위는 1~10이고 위험 우선순위 번호 RPN = S × O × D입니다.
테이블 11 엔드 이펙터 지그 FMEA
| 실패 모드 | 주요 원인/결과 | S | O | D | RPN | 권장 조치 |
|---|---|---|---|---|---|---|
| 마찰 미끄럼 | μ, 오일 오염 또는 낮은 압력/가공물 낙하 감소 | 10 | 4 | 4 | 160 | 실제 작업물의 μ를 측정합니다. 0.5 MPa 기준선을 사용합니다. 미끄럼 방지 치아 또는 덮개 추가 |
| 과도한 플레이트 편향 | 두께가 부족하거나 캔틸레버 길이가 너무 높음/정렬 오류 | 8 | 5 | 4 | 160 | 캔틸레버를 두껍게 하거나 짧게 하는 것을 우선시하십시오. 단순히 강철 등급을 업그레이드하는 대신 리브를 추가합니다. |
| 회전 토크가 부족함 | 과소평가된 편심 또는 동적 하중 생략/회전 지연 | 9 | 3 | 5 | 135 | 먼저 무게중심을 측정한다. κM을 도입하고; 여유를 충분히 두다 |
| 용접 피로 균열 | 용접 지단 응력 집중, 잔류 응력/파괴 | 9 | 3 | 6 | 162 | 용접 토우 드레싱, 매끄러운 필렛 및 핫스팟 피로 재평가 |
| 볼트 예압 손실 | 진동, 침하, 열 순환/느슨함 | 7 | 5 | 5 | 175 | 조임 토크를 제어하고; 풀림 방지 조치 및 정기적인 검사/재조임 제공 |
| 핀 마모 및 여유 공간 증가 | 잦은 회전, 윤활 부족, 정밀도 저하 | 7 | 4 | 5 | 140 | 교체 가능한 부싱; 표면 경도 향상 |
| 진공 누출 | 오래된 컵 또는 표면이 고르지 않음/작업물 낙하 | 10 | 3 | 4 | 120 | 진공 유지 테스트, 별도의 진공 구역 및 예정된 교체 |
| 고온 밀봉 용량 감소 | 불충분한 단열/조임력 드리프트 | 8 | 3 | 6 | 144 | 열차폐, 냉각공기회로, 내열재료 및 온도감소 |
이 표의 RPN 결과는 볼트 예압 손실, 용접 피로 균열, 과도한 판 편향 및 마찰 미끄러짐을 우선시합니다. 이러한 위치는 평균 응력이 가장 높지 않을 수 있지만 사이클링, 온도, 오염 및 조립 변형의 누적된 영향으로 인해 고장 위험이 높아질 수 있습니다. 검사 및 검증 조치를 특정 원인에 연결하십시오.
05 토론
이 프레임워크는 예비 엔지니어링 분석을 지원하며 실제 3차원 제품에 대한 완전한 계산을 대체하지 않습니다. 재료 테이블의 대부분의 E, ρ, ν 및 α 항목은 일반적인 값입니다. 공식적인 분석을 통해 제조 공정, 결함, 온도 및 부하 이력을 고려하여 재료 공급업체를 통해 이를 확인해야 합니다. 304 및 6061-T6 데이터는 지정된 재료 조건에 적용됩니다. 알루미늄 합금 용접 영역은 부드러워질 수 있으므로 모재 특성은 용접 후 영역[6][7-8]을 나타낼 수 없습니다.
마찰 및 진공 모델은 쿨롱 마찰과 유효 압력차의 1차 근사치를 사용합니다. 제조업체 지침에 따르면 원래 작업물과 진공 수준을 테스트하여 표면 투과성을 고려하여 마찰 계수를 설정해야 합니다[13-15]. 모델은 다양한 감도를 비교하지만 실제 표면, 온도 및 오염 조건에서의 교정은 여전히 필요합니다. 열간 주조의 경우 절연, 냉각 및 밀봉 용량 감소를 먼저 평가하십시오. 조임력을 높이는 것만으로는 충분하지 않습니다[10][3].
예시적인 유한 요소 결과는 경계 조건과 핫스팟을 식별합니다. 이는 승인 보고서가 아닙니다. 프로젝트 설계에서는 용접 형상 및 잔류 응력이라는 네 가지 영역을 추가로 다루어야 합니다. 볼트 예압 및 접촉 슬립; 유연한 패드의 점탄성 또는 크리프; 그리고 열 및 순환 하중을 결합했습니다. 설계 기초를 확립하기 전에 현장 테스트와 함께 이를 검토하십시오.
06 결론
(1) 판 두께, 조임력, 안전 여유를 함께 확인하세요. 여기에 사용된 모델에서 처짐은 판 두께의 3승에 따라 달라집니다. 평행성과 낮은 진동이 필요한 경우 먼저 강성 조건을 확인하십시오.
( 2 ) Q235에서 Q355로 강철 공구를 업그레이드하면 주로 항복 강도가 증가하며 변경되지 않은 지오메트리에서 강성에 제한된 영향을 미칩니다. 변형을 줄이려면 두꺼운 판, 짧은 캔틸레버 및 감소된 이심률과 같은 기하학적 측정을 먼저 비교하십시오.
(3) 0.5 MPa 및 μ=0.20의 50 kg 마찰 그립 예에서 ф80 실린더 보어는 요구 사항을 충족하지만 ф63은 충분하지 않습니다. 가능한 최고 압력이 아닌 최소 보장 공급 압력을 사용하여 보어를 비교하십시오.
(4) 80 kg 작업물에 대한 90° 회전 예는 질량, 편심 및 결합된 동적 하중 계수가 함께 회전 하중을 결정한다는 것을 보여줍니다. 편심은 레이아웃 중에 특별한 주의를 기울여야 합니다.
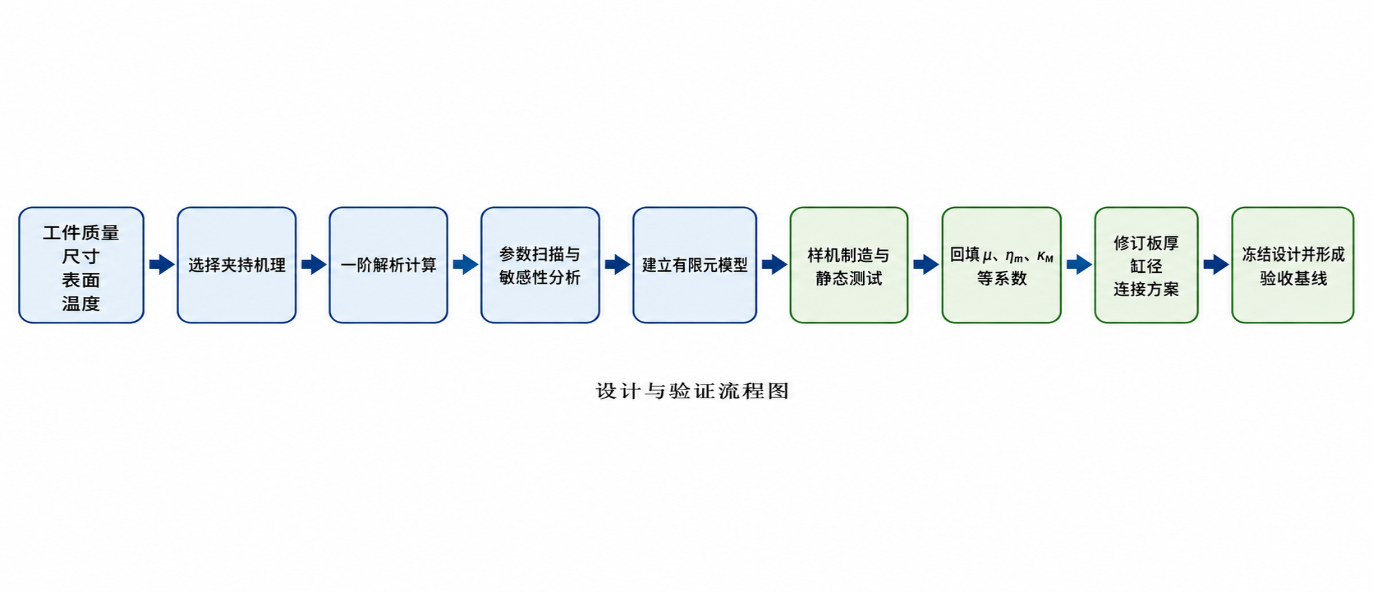
(5) 진공 파지는 전체 동작 시퀀스 전반에 걸쳐 점검되어야 하며 수직 리프팅만 수행하는 것보다 접선 미끄럼 저항에 특히 주의해야 합니다. 마찰계수와 안전계수는 실제 작업물 테스트를 통해 교정되어야 합니다. 먼저 실제 작동 조건을 정의한 다음 분석, 시뮬레이션 및 테스트를 사용하여 플레이트 두께, 실린더 보어, 연결 및 표면 매개변수를 결정합니다[6]. 그림 3은 프로세스를 보여줍니다.
참고문헌
[1] BELTER J T, DOLLAR AM M. 마찰 기반 결합 메커니즘을 사용하여 작동되지 않은 파악 획득 및 안정성[C]//2011 로봇 공학 및 자동화에 관한 IEEE 국제 회의. 상하이: IEEE, 2011: 5895-5900.
[2] Xipeng, Cong Qian, Ye Shaobo 등 진공 흡입 컵의 생체 공학 설계 및 진공 파지 성능 분석 [J]. 길림대학교 저널(공학판), 2025, 55(1): 382-391.
[3] Jiangsu Aurek Intelligent Technology Co., Ltd. 공압식 매니퓰레이터, 맞춤형 지그, 진공 리프터 및 일반적인 적용 사례에 대한 공개 기술 정보 [EB/OL]. [2025-06-01]. https://www.aurek.cn/.
[4] 국가 철강 표준화 기술 위원회. 탄소 구조강: GB/T 700—2006[S]. 베이징: 중국 표준 출판부, 2006.
[5] 국가 철강 표준화 기술 위원회. 저합금 고강도 구조용 강철: GB/T 1591-2018[S]. 베이징: 중국 표준 출판부, 2018.
[6] 남동대학교 구조 및 교량 엔지니어링 실험 센터. 일반적으로 사용되는 재료 특성 매개변수 [Z]. 난징: 남동대학교, 2020.
[ 7 (영어) 메트로폴리탄 미술관 304 스테인리스 스틸 재료 데이터 시트[EB/OL]. [ 2025-06 - 01 ]. https://www.matweb.com/.
[ 8 ASM 국제. 알루미늄 6061 - T6 / 6061 - T651 재료 데이터 시트[EB/OL]. [ 2025-06 - 01 ]. https://www.matweb.com/.
[ 9 바스크어. Elastollan C 95 A (TPU) 재료 데이터시트[EB/OL]. [ 2025-06 - 01 ]. https://www.materialdatacenter.com/.
[10] NIST. 재료의 열물성 특성[R/OL]. 게이더스버그: 국립표준기술연구소, [2025-06-01]. https://materialsdata.nist.gov/.
[11] 소주 로봇 산업 협회. 회전식 전기 그리퍼 성능 사양 및 테스트 방법: T/SZRA 001—2024[S]. 쑤저우: 쑤저우 로봇 산업 협회, 2024.
[12] SMC 주식회사. 최고의 공압 기술 데이터: 에어 실린더의 이론 출력[EB/OL]. [2025-06-01]. https://www.smcworld.com/.
[13] 슈말츠. 흡착컵의 이론적인 유지력[EB/OL]. [2025-06-01]. https://www.schmalz.com/.
[14] Festo. 진공기술의 기본원리[EB/OL]. [2025-06-01]. https://www.festo.com/.
[15] COVAL. 흡착컵 성능[EB/OL]. [2025-06-01]. https://www.coval.com/.
[16] KULAK GL, FISHER J W, STRUIK J H A. 볼트 및 리벳 조인트의 설계 기준 안내[M]. 2판 시카고: AISC/RCSC, 2001.
[17] 퍼듀 대학교. 용접 강도 및 효과적인 스로트: CE 470[Z] 강의 노트. 웨스트 라피엣: 퍼듀 대학교, 2013.
[18] 진공 기술 표준화를 위한 국가기술위원회. 진공 기술 밸브 누출률 테스트: GB/T 34878—2017[S]. 베이징: 중국 표준 출판부, 2017.
[19] ASTM International. 금속 재료의 힘 제어 일정 진폭 축 피로 시험을 수행하기 위한 표준 관행: ASTM E466[S]. 웨스트 콘쇼호켄: ASTM International, 2021.