- Platzieren Sie Plattendicke, Klemmkraft und Sicherheitsmarge in einem analytischen Rahmen und prüfen Sie Struktur, Kontakt, Betätigung und Betriebsbedingungen gemeinsam.
- Im hier verwendeten Biegemodell hängt die Durchbiegung von der dritten Potenz der Plattendicke ab. Wenn die Anforderungen an Parallelität und Positionierung anspruchsvoll sind, prüfen Sie zunächst die Steifigkeit, anstatt einfach die Festigkeitsklasse des Stahls zu erhöhen.
- Das reibschlüssige Design basiert auf dem minimalen garantierten Versorgungsdruck (0.5 MPa); Der Zylinderschub variiert mit dem Quadrat des Bohrungsdurchmessers.
- Beim Vakuumgreifen kommt es häufig auf den tangentialen Rutschwiderstand bei vertikalen Saugnäpfen an. Überprüfen Sie daher den gesamten Bewegungsablauf.
- Kontrollieren Sie den Schwerpunktversatz bei der Prüfung von Drehlasten. Passen Sie die Lastposition und den Hebelarm während der Konzeptentwicklung an, um die erforderliche Betätigungskraft zu reduzieren.
Jiangsu Aurek Intelligent Technology Co., Ltd. · Jiangsu
Zusammenfassung: Diese Studie entwickelt einen gekoppelten Rahmen für Plattendicke, Klemmkraft und Sicherheitsmarge in der Struktur, Kontaktschnittstellen und Betätigung von kundenspezifischen Endwerkzeugen für pneumatische Industriemanipulatoren. Materialeingaben stammen aus nationalen Normen, Materialdatenbanken und Herstellerliteratur und umfassen Baustahl, Edelstahl, Aluminiumlegierungen, TPU-Pads und Gusseisenwerkstücke. Die Modelle bewerten separat Reibungshaftung, Zylinderschub, Biegeauslenkung, Euler-Knickung, Torsion, Vakuumhaftung und Schraub-/Schweiß-/Stiftverbindungen. Drei Beispiele – 50 kg Reibungsgreifen, 80 kg Drehen um 90° und ein 6/8/10 mm Plattenvergleich – kombinieren anschauliche finite Elemente Ergebnisse, Sensitivitätsanalyse und FMEA zur Erläuterung eines Analyse-Simulations-Test-Workflows. Unter einer konservativen 0.5 MPa-Basislinie zeigen die Beispiele, dass die Durchbiegung mit der dritten Potenz der Plattendicke variiert, während das Drehmoment linear mit der Exzentrizität variiert. Diese geometrischen Faktoren wirken sich häufig direkter auf das Design aus als eine Erhöhung der Materialstreckgrenze. Vakuumwerkzeuge müssen auch auf tangentialen Schlupf überprüft werden, wenn die Saugnäpfe vertikal stehen. Das Framework unterstützt ein frühes Konzept-Screening; Projektparameter erfordern noch eine Analyse und Prüfung der tatsächlichen Struktur.
Schlüsselwörter: pneumatischer Industriemanipulator; Endwerkzeuge; Plattendicke; Klemmkraft; Sicherheitsmarge; Vakuumgreifen; Sensitivitätsanalyse
CLC-Klassifizierungsnummer: TH137; TP242 Dokumentidentifikationscode: A
Gekoppelte Auslegung von Plattendicke, Klemmkraft und Sicherheitsspielraum für Endeffektoren pneumatischer Servomanipulatoren
(Jiangsu Aurek Intelligent Technology Co., Ltd., Jiangsu China)
Zusammenfassung: Diese Studie entwickelt einen gekoppelten Rahmen für Plattendicke, Klemmkraft und Sicherheitsmarge in der Struktur, Kontaktschnittstellen und Betätigung von kundenspezifischen Endwerkzeugen für pneumatische Industriemanipulatoren. Materialeingaben stammen aus nationalen Normen, Materialdatenbanken und Herstellerliteratur und umfassen Baustahl, Edelstahl, Aluminiumlegierungen, TPU-Pads und Gusseisenwerkstücke. Die Modelle bewerten separat Reibungshaftung, Zylinderschub, Biegeauslenkung, Euler-Knickung, Torsion, Vakuumhaftung und Schraub-/Schweiß-/Stiftverbindungen. Drei Beispiele – 50 kg Reibungsgreifen, 80 kg Drehen um 90° und ein 6/8/10 mm Plattenvergleich – kombinieren anschauliche finite Elemente Ergebnisse, Sensitivitätsanalyse und FMEA zur Erläuterung eines Analyse-Simulations-Test-Workflows. Unter einer konservativen 0.5 MPa-Basislinie zeigen die Beispiele, dass die Durchbiegung mit der dritten Potenz der Plattendicke variiert, während das Drehmoment linear mit der Exzentrizität variiert. Diese geometrischen Faktoren wirken sich häufig direkter auf das Design aus als eine Erhöhung der Materialstreckgrenze. Vakuumwerkzeuge müssen auch auf tangentialen Schlupf überprüft werden, wenn die Saugnäpfe vertikal stehen. Das Framework unterstützt ein frühes Konzept-Screening; Projektparameter erfordern noch eine Analyse und Prüfung der tatsächlichen Struktur.
Schlüsselwörter: pneumatischer Servomanipulator; Endeffektor; Plattendicke; Klemmkraft; Sicherheitsmarge; Vakuumhaftung; Sensitivitätsanalyse
00 Einleitung
Endwerkzeuge sollten einen nachweisbaren Sicherheitsspielraum bei minimalem Versorgungsdruck, ungünstigen Oberflächen, maximaler Exzentrizität und der angegebenen Taktzeit einhalten. Veröffentlichte Forschungsergebnisse weisen darauf hin, dass Kopplungs- und Reibungsmechanismen die Griffstabilität bei äußeren Störungen beeinflussen, während der Dichtungsring und die Nutgeometrie des Saugnapfes die lokale Spannung und Haltekapazität beeinflussen [1-2]. Das Design muss daher Kraftpfade, Zwangsverteilung, Struktur, Kontakt, Betätigung, Umgebung und den Bewegungsablauf gemeinsam bewerten. Eine erhöhte Spannkraft allein kann diese Kontrollen nicht ersetzen.
Zu den Anwendungen in der öffentlichen Ingenieurliteratur gehören der isolierte Transport von heißen Gusseisenteilen, das Vakuumdrehen von Autohimmeln, die Handhabung von Motorstatoren bei Innenausdehnung und das exzentrische Greifen von Autositzen nach Analyse, Design, Überprüfung und Produktion. In diesem Artikel werden diese Szenarien verwendet, um Designeingaben und Anwendungskonzepte zu definieren. Belastung, Reichweite und Hub müssen weiterhin individuell aus Werkstück, Werkzeug, Bewegungsweg und Sicherheitsfaktoren ermittelt werden. Anwendungsbeispiele sind weder Materialkonstanten noch Obergrenzen der Produktfähigkeit.
Der Umfang umfasst die Hauptwerkzeugplatte am Endflansch, Backen-/Saugnapfbaugruppen, Antriebs- oder Drehzylinder, Zwischenhebel/Gestänge und Verbindungen. Es bewertet die statische Festigkeit, Steifigkeit, Stabilität und den Sicherheitsspielraum beim Greifen, Handhaben, Drehen und Loslassen. Die Ermüdungslebensdauer des gesamten Manipulatorarms, die Festigkeit der Fundamentinstallation und die Steuerungslogik der Produktionslinie liegen außerhalb des Anwendungsbereichs.
01 Konstruktionseingänge und Datenquellen
1.1 Technische Eingaben
Tabelle 1 listet die technischen Eingaben auf. Die Beispiele verwenden eine konservative Entwurfsbasislinie von 0.5 MPa und eine Druckprüfung bei 0.8 MPa. Die übrigen Parameter sind veranschaulichende analytische Eingaben und dürfen nicht als Obergrenzen der Produktfähigkeit angesehen werden.
Tabelle 1 In dieser Studie verwendete technische Eingaben
| Artikel | Designeingaben | Verwendung in dieser Studie |
|---|---|---|
| Nennbetriebsdruck | 0.5 ~ 0.8 MPa | Typisches Designfenster; 0.5 MPa ist die konservative Basislinie, 0.8 MPa ist die Obergrenzenprüfung |
| Tragfähigkeit | Ermitteln Sie aus Werkstück- und Werkzeuggewicht, exzentrischer Belastung und dem Sicherheitsfaktor | Die Beispiele demonstrieren die gekoppelte Analyse von Endwerkzeugen |
| Betriebsbereich | Bestimmen Sie aus dem verfügbaren Raum den Bewegungspfad und die strukturelle Konfiguration | Werkzeuggewicht, Steifigkeit und Bedienaufwand in Einklang bringen |
| Umgebungsbedingungen | − 15 ~ 50 °C ; relative Luftfeuchtigkeit < 90% | Veröffentlichte Umgebungsbedingungen für den Betrieb; Heiße Werkstücke gesondert beurteilen |
| Veröffentlichte Anwendungsbeispiele | Heiße Gusseisenteile, Autohimmel, Statoren und Autositze | Repräsentieren Hochtemperatur-, Vakuum-, exzentrische Last- und Innenausdehnungsanwendungen |
| Engineering-Prozess | Analyse-Entwurf-Überprüfung-Produktion | Organisiert den in dieser Studie verwendeten Verifizierungs- und Lieferprozess |
Hinweis: Die öffentlichen Arbeitsbedingungen, Drücke und Anwendungsbeispiele in der Tabelle stammen alle von der öffentlichen Seite der offiziellen Website des Herstellers [3].
1.2 Datenquellen und Zitierpriorität
Wählen Sie Konstruktionsdaten entsprechend ihrem Zweck aus: Nationale Normen und offizielle Plattformen bieten Güten, dickeabhängige Mindestfestigkeiten und Prüfmethoden [4-5]; Handbücher und Datenbanken bieten typische Elastizitätsmodul-, Poissonzahl-, Dichte- und Wärmeausdehnungskoeffizienten [6]; Die Herstellerliteratur enthält Regeln für das Vakuumgreifen und die Auswahl von Werkzeugen/Aktuatoren [13]; und von Experten begutachtete Untersuchungen erklären die Auswirkungen auf die Griffstabilität und die Saugnapfgeometrie [1-2]. Identifizieren Sie typische Werte getrennt von den Messwerten im gelieferten Materialzustand, um eine Vermischung dieser Werte bei technischen Prüfungen zu vermeiden.
02Materialparameter und theoretische Modelle
2.1 Symbole
Tabelle 2 definiert die in dieser Studie verwendeten Symbole und Einheiten.
Tabelle 2 Hauptsymbole und Einheiten
| Symbol | Bedeutung | Einheit | Symbol | Bedeutung | Einheit |
|---|---|---|---|---|---|
| m | Werkstückmasse | kg | P | Luftversorgungsdruck | MPa |
| mg | Werkzeug-/Drehkopfmasse | kg | D | Zylinderbohrung | mm |
| a | Bewegungsbeschleunigung | m/s² | d | Kolbenstangendurchmesser | mm |
| Fcyl | Theoretischer Zylinderschub | N | i | Kraftverhältnis des Mechanismus | — |
| ηm | Mechanische Effizienz | — | NΣ | Gesamtnormalkraft | N |
| μ | Reibungskoeffizient | — | S | Sicherheitsfaktor | — |
| L | Auslegerlänge/Spannweite | mm | b | Effektive Plattenbreite | mm |
| t | Plattendicke | mm | I | Zweites Flächenmoment | mm⁴ |
| σ | Normaler Stress | MPa | τ | Scherspannung | MPa |
| δ | Ablenkung | mm | e | Schwerpunktversatz | m |
| Md | Auslegungsdrehmoment | N·m | J | Torsions-/polares Trägheitsmoment | mm⁴ |
| Δp | Effektive Vakuum-Druckdifferenz | kPa | Aeff | Effektiver Saugbereich | m² |
| ηs | Effizienz der Abdichtung/Vakuumklemmung | — | Pcr | Kritische Knicklast | N |
2.2 Materialparameter und Datenquellen
Bei der Materialauswahl müssen Steifigkeit, thermische Stabilität, Verschleißfestigkeit und Fügeverfahren miteinander verglichen werden. Eine Erhöhung der Streckgrenze des Stahls führt im Allgemeinen zu keiner wesentlichen Änderung des Elastizitätsmoduls, sodass bei unveränderter Geometrie nur eine begrenzte Verbesserung der Durchbiegung erzielt wird. Aluminiumlegierungen können die Masse reduzieren, aber ihre Steifigkeit beträgt bei gleicher Geometrie im Allgemeinen etwa ein Drittel der von Stahl [6]. Abbildung 1 organisiert die Beziehungen zwischen Plattendicke, Betätigung, Reibung und Sicherheitsmarge.
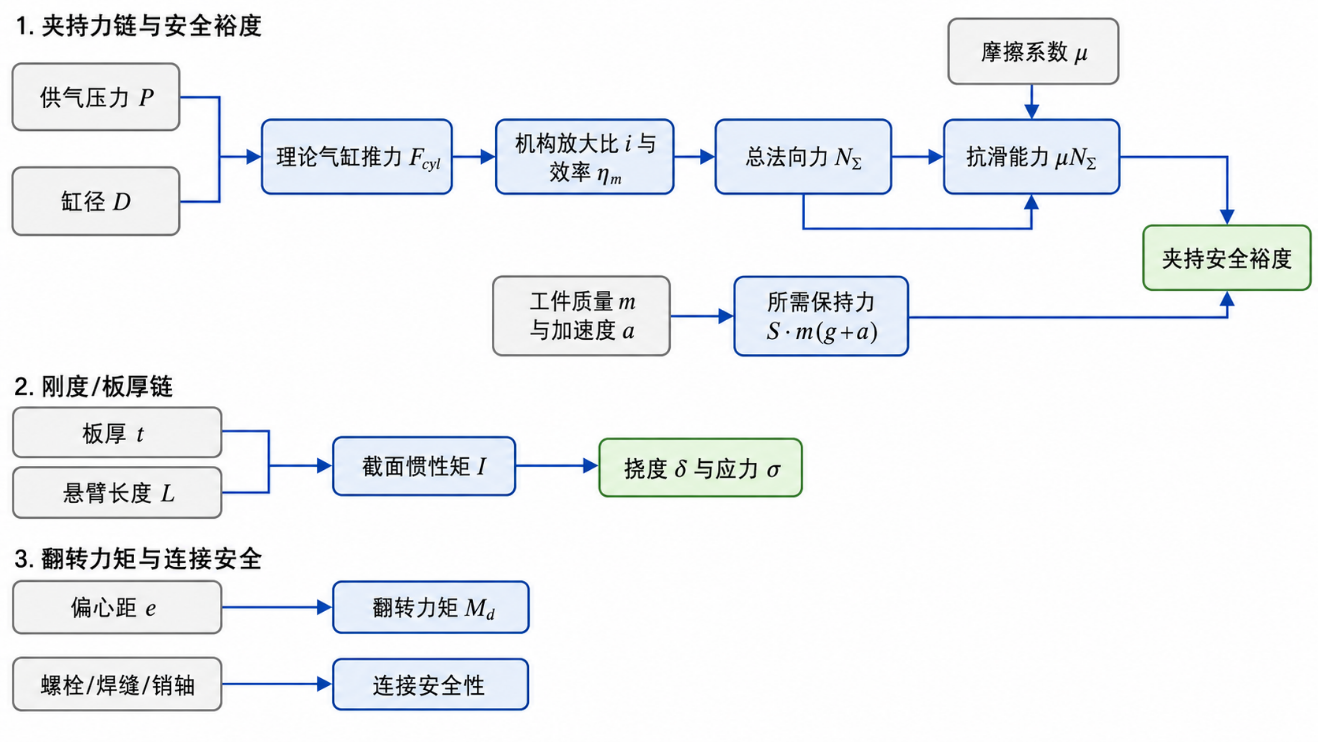
Tabelle 3 fasst die repräsentativen Materialeigenschaften zusammen, die in den Beispielen verwendet wurden.
Tabelle 3 Repräsentative Materialparameter
| Material | E/GPa | ν | ρ/(kg·m− 3 ) | σy/MPa | α/(10−6·℃−1) | Designhinweise |
|---|---|---|---|---|---|---|
| Q235 Baustahl | 190~210 | 0.27~0.30 | 7 850 | 235 | ≈12 | Allzweck-Schweißplattenkomponenten |
| Q355 niedriglegierter Stahl | 190~210 | 0.27~0.30 | 7 850 | 355(≤16);345(>16~40) | ≈12 | Höhere Festigkeit; Steifigkeit ähnlich wie gewöhnlicher Baustahl |
| 45 Stahl | 190~210 | 0.27~0.30 | 7 850 | ≈355 | ≈12 | Geeignet für Stifte und Zapfen |
| 304 Edelstahl | 193 | 0.29 | 8 000 | 215 | 17.3 | Korrosionsbeständig; relativ hohe Wärmeausdehnung |
| 6061-T6 Aluminiumlegierung | 68.9 | 0.33 | 2 700 | 276 | ≈23 | Geringere Masse, aber wesentlich geringere Steifigkeit |
| TPU 95A -typ pad | Ungefähr 0.14 | — | 1 210 | — | — | Nachgiebige Kontaktschicht; Konto für Kriechen |
| Werkstück aus Gusseisen | 80~160 | 0.2~0.3 | 6 900~7 400 | Variiert je nach Klasse | 11~14 | Heiße Teile erfordern eine Isolierung und Temperaturreduzierung |
Hinweis: Typische E-, ν-, ρ- und α-Bereiche für Baustahl und Stahl der Güte 45 stammen aus dem Materialanhang [ 6 ]. Die dickenabhängige Q355 Streckgrenze stammt von GB/T 1591-2018 [ 5 ]; 304 und 6061 - T6 Eigenschaften stammen aus veröffentlichten Materialdaten [ 7-8 ]; TPU Daten sind für Elastollan C95A [ 9 ]; und Raumtemperatur Gusseisenbereiche stammen aus der NIST Zusammenstellung [ 10 ]. Diese Werte unterstützen die vorläufige Auslegung. Verwenden Sie Materialzertifikate und entsprechende Stichprobenprüfungen für Projektberechnungen.
Flexible TPU-Pads beeinflussen die Lastübertragung sowie das Kontaktgefühl. Veröffentlichte Elastollan C95A-Daten ergeben einen Zugmodul von etwa 140 MPa, eine Shore-A-Härte von etwa 96 und eine Kriechmodul/Zeit-Kurve bei 23 °C. Anhaltendes Greifen und wiederholtes Radfahren können daher zu zeitabhängiger Compliance und Stressentspannung führen [9]. Die NIST-Zusammenstellung gibt für Gusseisen bei Raumtemperatur einen Elastizitätsmodul von etwa 80 bis 160 GPa und eine thermische Ausdehnung von etwa 11 bis 14 × 10−6·℃−1. Durch Erhitzen werden Kontaktbedingungen und Maßverhältnisse verändert. Veröffentlichte Heißgussanwendungen nutzen Isolierung und Kühlluftkreisläufe, um diese Auswirkungen auf [10][3] zu begrenzen.
2.3 Reibungsgreifen und Zylinderschub
Für zweiseitiges Reibungsgreifen unter Vernachlässigung lokaler Kontaktdruckschwankungen ist die grundlegende Rutschfestigkeitsbedingung:
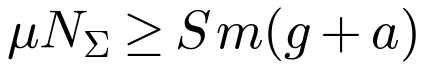 (1)
Die erforderliche Gesamtnormalkraft beträgt
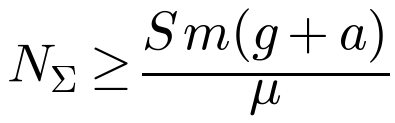 (2)
Bei symmetrischem Greifen beträgt die Normalkraft auf jeder Seite:
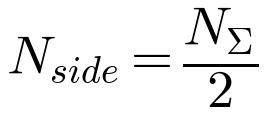 (3)
Unterscheiden Sie die Kraft pro Backe von der gesamten Greifkraft. Einige Normen legen die Klemmkraft für eine Seite fest, während die Rutschfestigkeit von der Summe beider Normalkräfte abhängt. In dieser Studie wird NΣ für die gesamte Normalkraft und Nside für die Kraft auf einer Seite verwendet. T/SZRA 001-2024 empfiehlt die Berechnung der Nutzlast mit einem Reibungskoeffizienten von nicht mehr als 0.2 und einem Sicherheitsfaktor von nicht weniger als 2 [11]; Diese Werte bilden die hier verwendete konservative vorläufige Entwurfsbasis.
Die theoretische Zylinderkraft ergibt sich aus dem Druck und der effektiven Kolbenfläche. Zum Ausfahren bzw. Einfahren:
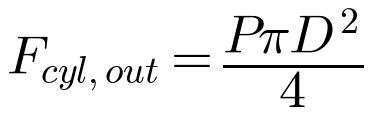 (4)
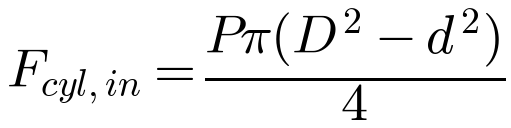 (5)
Mit einem Hebel, Keil oder Gestänge beträgt die verfügbare Gesamtnormalkraft:
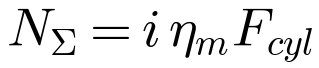 (6)
Hier ist i das Kraftverhältnis des Mechanismus und ηm der mechanische Wirkungsgrad, der Dichtungs-, Führungs- und Mechanismusverluste berücksichtigt [12]. Bestimmen Sie die Reibung, indem Sie den tatsächlichen Werkstück-, Oberflächen- und Verschmutzungszustand testen. Veröffentlichte Hersteller-Referenzwerte liegen bei ungefähr 0.1 für ölige Oberflächen, 0.2 bis 0.3 für nasse Oberflächen, 0.5 für trockenes Holz/Metall/Glas/Stein und 0.6 für raue Oberflächen [13].
2.4 Biege-, Durchbiegungs-, Knick- und Torsionsmodelle
Die Annäherung der Hauptwerkzeugplatte an einen rechteckigen Auslegerbalken ergibt das zweite Flächenmoment, die maximale Wurzelbiegespannung und die Durchbiegung des freien Endes:
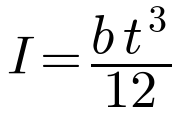 (7)
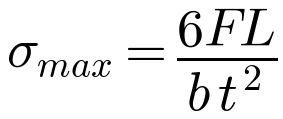 (8)
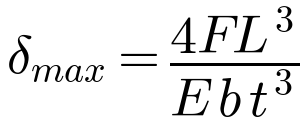 (9)
Unter der oben genannten Cantilever-Beam-Näherung zeigen die Gleichungen (8) und (9), dass die Spannung mit der Quadratur von t und die Durchbiegung mit der Kubikzahl von t abnimmt. Wenn Greifparallelität, Positionierungsgenauigkeit und Drehstabilität von entscheidender Bedeutung sind, messen Sie zunächst die Plattendicke für die Steifigkeit und überprüfen Sie dann die Festigkeit. Auch schlanke Druckstäbe und dünnwandige Stützen erfordern Euler-Knicknachweise. Beim Drehen von Wellen, Flanschhülsen und Stiften kann die Saint-Venant-Torsionsbeziehung verwendet werden
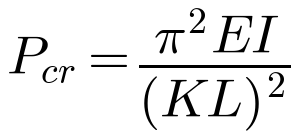 (10)
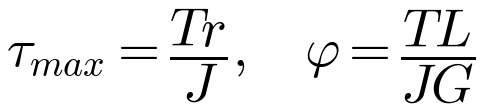 (11)
Da der Elastizitätsmodul der meisten Stähle 190–210 GPa beträgt, ist der Unterschied in E zwischen Bau- und hochfesten Stählen weitaus kleiner als der Unterschied in der Streckgrenze. Dementsprechend verringert eine Erhöhung der Stahlsorte die Durchbiegung im Allgemeinen viel weniger als eine Erhöhung der Plattendicke oder eine Verkürzung des Auslegers. Im Gegensatz dazu hat 6061-T6 einen E von nur etwa 68.9 GPa; Bei unveränderter Geometrie liegt die Durchbiegung von Aluminiumwerkzeugen in der Größenordnung von 3 mal größer als bei Stahl [6].
2.5 Vakuum-Greifmodell
Die normale Haltekraft beim Vakuumgreifen ergibt sich aus der Druckdifferenz
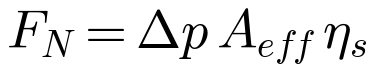 (12)
Dabei ist Δp die effektive Druckdifferenz, Aeff die effektive Saugfläche und ηs die Dichtungseffizienz. Der Vakuumprozentsatz wird relativ zum Umgebungsdruck gemessen. Bei etwa 101.3 kPa atmosphärischem Druck auf Meereshöhe entspricht 60% Vakuum Δp≈60.8 kPa [14]. Die folgenden Gleichungen behandeln das vertikale Heben mit horizontalen Saugnapfn, den horizontalen Transport mit horizontalen Saugnapfn und den ungünstigen Fall vertikaler Saugnapf mit vertikaler Last.
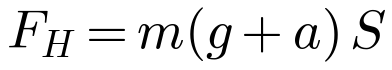 (13)
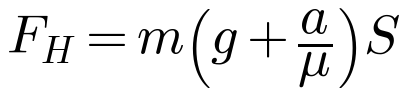 (14)
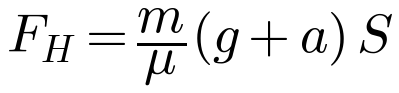 (15)
Wenn n Saugnäpfe verwendet werden, beträgt die theoretische Haltekraft, die für einen einzelnen Sauger erforderlich ist
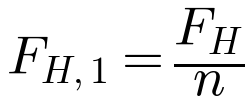 (16)
Bewerten Sie den ungünstigsten Lastfall im gesamten Handhabungsablauf. Verwenden Sie einen Sicherheitsfaktor von mindestens 1.5 für glatte, nicht poröse Oberflächen und 2.0 oder mehr für poröse, raue, ölige oder heterogene Oberflächen. Sorgen Sie bei porösen Materialien für einen leckagekompensierenden Fluss im Vakuumbereich von 30% bis 55%; Nichtporöse Oberflächen können ein Vakuum von 55% bis 80% für eine höhere Haltekraft [13,15] nutzen.
Ein weiteres Beispiel verdeutlicht den Effekt der Ausrichtung: Bei 6 Saugnäpfen mit 60 mm Durchmesser, 60% Vakuum und ηs=0.85 beträgt die theoretische Normalkraft pro Saugnapf ungefähr:
Das ergänzende Beispiel gibt eine Gesamtnormalkraft von ungefähr 876 N und ein statisches Lastverhältnis von ungefähr 3.57 für eine 25 kg nichtporöse Platte an. Die alleinige Betrachtung des vertikalen Hebens kann daher die Eignung überschätzen. In der schlechtesten Ausrichtung, bei der die Saugnäpfe vertikal sind und die Last tangential entlang der Platte wirkt, ergeben μ=0.25, a=1 m/s² und S=2 eine erforderliche Gesamthaltekraft von ungefähr 2 162 N; 6 ϕ60 Saugnäpfe reichen nicht aus. Daher muss das Vakuumwerkzeug während des gesamten Bewegungsablaufs überprüft werden, nicht nur beim Abheben.
2.6 Verbindungsprüfungen
Verbindungsprüfungen müssen Nennkapazität, Lockerung, Lochlagerversagen, Ermüdung und Montageabweichung gemeinsam berücksichtigen. Die folgenden Formeln für die durchschnittliche Bolzenschubspannung, die Lochlagerspannung und die durchschnittliche Bolzenschubspannung bei doppelter Scherung unterstützen die Siebung erster Ordnung:
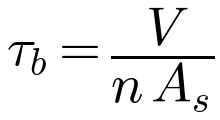 (17)
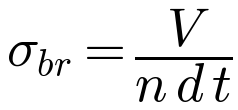 (18)
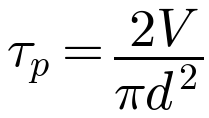 (19)
Die effektive Halsdicke, die effektive Fläche und die nominale Scherspannung der Kehlnaht betragen
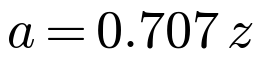 (20)
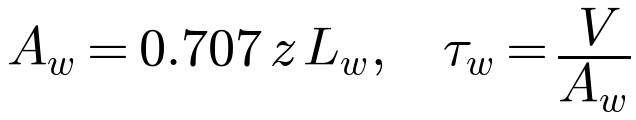 (21)
In veröffentlichten Leitlinien zur Schweißnahtkonstruktion wird der effektive Hals einer Kehlnaht üblicherweise auf 0.707z [17] geschätzt. Für rutschfeste Schraubverbindungen ermitteln Sie den Rutschkoeffizienten aus repräsentativen Tests zur Oberflächenbeschaffenheit [16].
03Arbeitsbeispiele und Finite-Elemente-Analyse
Alle drei Beispiele verwenden ein Versorgungsfenster von 0.5–0.8 MPa mit 0.5 MPa als konservative Designbasislinie. Das vorläufige Reibschlussdesign verwendet μ≤0.2 und S≥2 [3,11]. Geometrie, Mechanismuseffizienz und Exzentrizität sind technische Beispiele, die zur Erläuterung der Methode ausgewählt wurden, keine endgültigen Projektparameter.
3.1 Beispiel 1 : 50 kg beidseitiges Reibungsgreifen
Für ein 50 kg Werkstück, das von einem zweiseitigen Reibungsgreifer gehalten wird, verwenden Sie a=1.0 m/s², μ=0.20, S=2.0, i=3.0 und ηm=0.85. Die Berechnung läuft wie folgt ab.
Der Vergleich der möglichen Bohrungsdurchmesser ist in Tabelle 4 dargestellt.
Tabelle 4 Beispiel 1: Vergleich von Zylinderbohrung und Druck
| Bohrungsdurchmesser | Druck/MPa | Fcyl/N | i ηm Fcyl/N | Verfügbare Kraft / erforderliche NΣ |
|---|---|---|---|---|
| ϕ63 | 0.5 | 1 559 | 3 974 | 0.74 |
| ϕ63 | 0.6 | 1 870 | 4 769 | 0.88 |
| ϕ63 | 0.7 | 2 182 | 5 564 | 1.03 |
| ϕ63 | 0.8 | 2 494 | 6 359 | 1.18 |
| ϕ80 | 0.5 | 2 513 | 6 409 | 1.19 |
| ϕ80 | 0.6 | 3 016 | 7 691 | 1.42 |
| ϕ80 | 0.7 | 3 519 | 8 972 | 1.66 |
| ϕ80 | 0.8 | 4 021 | 10 254 | 1.90 |
Bei der 0.5 MPa-Basislinie ist ϕ63 unzureichend und ϕ80 bietet einen nutzbaren Spielraum. Selbst bei einer stabilen Versorgung mit 0.8 MPa hat ϕ63 nur einen Spielraum von etwa 1.18 und ist für konservatives Design ungeeignet. Dieses Beispiel zeigt, dass vor der Auswahl der Zylinderbohrung der garantierte Mindestdruck ermittelt werden muss; Der höchstmögliche Druck kann die Auslegungsgrundlinie nicht ersetzen.
3.2 Beispiel 2 : Drehen eines Werkstücks 80 kg durch 90 °
Ein 80 kg Werkstück dreht sich um 90° mit Schwerpunktversatz e=0.30 m. Der Drehkopf und die dazugehörigen Komponenten haben eine Masse von mg=15 kg und einen Versatz von zB=0.15 m. Verwenden Sie den kombinierten Drehdesignfaktor κM=2.2, den effektiven Hebelarm r=0.12 m und den mechanischen Wirkungsgrad ηm=0.85.
Der Vergleich der möglichen Bohrungsdurchmesser ist in Tabelle 5 dargestellt.
Tabelle 5 Beispiel 2: Vergleich von Zylinderbohrung und Druck
| Bohrungsdurchmesser | Druck/MPa | Fcyl/N | Verfügbares Drehmoment/(N·m) | Verfügbares Drehmoment / erforderliches Md |
|---|---|---|---|---|
| ϕ100 | 0.5 | 3 927 | 400.6 | 0.71 |
| ϕ100 | 0.6 | 4 712 | 480.7 | 0.85 |
| ϕ100 | 0.7 | 5 498 | 560.8 | 0.99 |
| ϕ100 | 0.8 | 6 283 | 640.9 | 1.13 |
| ϕ125 | 0.5 | 6 136 | 625.9 | 1.10 |
| ϕ125 | 0.6 | 7 363 | 751.0 | 1.33 |
| ϕ125 | 0.7 | 8 590 | 876.2 | 1.55 |
| ϕ125 | 0.8 | 9 817 | 1 001.4 | 1.77 |
In diesem 90°-Drehbeispiel führt die Reduzierung der Exzentrizität direkt zu einer Reduzierung des Lastdrehmoments. Die Reduzierung der Exzentrizität von 0.30 m auf 0.20 m bei unveränderten anderen Bedingungen verringert das statische Gravitationsdrehmoment um etwa 30%. Diese geometrische Änderung reduziert die Drehbelastung direkter als ein Upgrade der Platte von Q235 auf Q355.
3.3 Beispiel 3 : 6 / 8 / 10 mm Plattenvergleich
Vergleichen Sie die Dicken von 6/8/10 mm für dieselbe Hauptplatte, modelliert als rechteckiger Auslegerträger. Verwenden Sie die effektive Breite b=160 mm, die Auslegerlänge L=150 mm, die äquivalente Endlast F=1 000 N und E=210 GPa. Tabelle 6 gibt die Ergebnisse der Gleichungen (7) bis (9) an.
Tabelle 6 Beispiel 3: Plattendickenvergleich
| Plattendicke/mm | I/mm4 | σmax/MPa | δmax/mm | Relative Steifigkeit |
|---|---|---|---|---|
| 6 | 2 880 | 156.3 | 1.86 | 1.00 |
| 8 | 6 827 | 87.9 | 0.785 | 2.37 |
| 10 | 13 333 | 56.3 | 0.402 | 4.63 |
Mit einer Prozessgrenze von 0.50 mm Enddurchbiegung erfüllt die 10 mm Platte die Anforderung, während sowohl die 8 mm als auch die 6 mm Platte den Grenzwert überschreiten. Die maximale Biegespannung in der 6 mm-Platte beträgt 156 MPa und liegt damit unter der typischen Q235-Dehngrenze von 235 MPa, doch die Durchbiegung überschreitet bereits den Grenzwert. Das Bestehen der Festigkeitsprüfung ersetzt nicht das Bestehen der Steifigkeitsprüfung.
3.4 Finite-Elemente-Modellierungsplan
Verwenden Sie analytische Modelle, um Plattendicken, Zylinderbohrungen und Abmessungen zu überprüfen, und entwickeln Sie dann ein detailliertes Finite-Elemente-Modell gemäß Tabelle 7. Schnelle Berechnungen können die Simulation der tatsächlichen Struktur nicht ersetzen.
Tabelle 7 Empfohlenes Finite-Elemente-Modell
| Artikel | Empfohlene Einstellungen |
|---|---|
| Modell | Dreidimensionales Volumenmodell der Hauptplatte, des Flansches, der Laschen, der Verbindungshalterung und der Backenhalterung |
| Material | Verwenden Sie für Baustahl repräsentative Werte E=206 GPa, ν=0.30 und ρ=7 850 kg·m⁻³ innerhalb der veröffentlichten Bereiche; Verwenden Sie Tabellenwerte 3 für 304 oder 6061-T6 |
| Elemente | Tetraeder- oder Hexaederelemente zweiter Ordnung; 4–5 mm Gesamtmasche, verfeinert auf 1–1.5 mm an Lochrändern, Ausrundungen und Ansatzwurzeln |
| Kontakt | Reibungskontakt zwischen Backe und Werkstück; Führen Sie zunächst geschweißte Bereiche zusammen und verwenden Sie dann lokale Schweißnaht-Untermodelle |
| Einschränkungen | Den Schraubenlochkreis des Endflansches vollständig einschränken; Verwenden Sie Stift- oder Kupplungsbeschränkungen an der tatsächlichen Drehachse |
| Lädt | Schwerkraft, äquivalente Greifnormalkraft, exzentrisches Moment und Drehträgheit; Gegebenenfalls ist auch eine Seitenaufprallverstärkung einzubeziehen |
| Ausgänge | Gesamtverschiebung, Von-Mises-Spannung, maximale Hauptspannung, Kontaktdruck, Lochkanten-/Laschenwurzelspannung und Verbindungslasten |
| Netzunabhängigkeit | Verfeinern Sie das lokale Netz um ungefähr 30%; akzeptieren, wenn sich wichtige Spannungs- und Verschiebungsergebnisse um <5% ändern |
Vorläufige Simulationen verwenden E- und ν-Werte von Baustahl innerhalb der typischen Bereiche im Materialanhang: Elastizitätsmodul 190–210 GPa und Poissonzahl 0.27–0.30 [6]. Diese Werte unterstützen frühe Vergleiche und bedeuten nicht, dass klassenspezifische Messungen durchgeführt wurden. Abbildung 2 zeigt den vorgeschlagenen Modellierungsansatz und die Standorte der Stress-Hotspots.
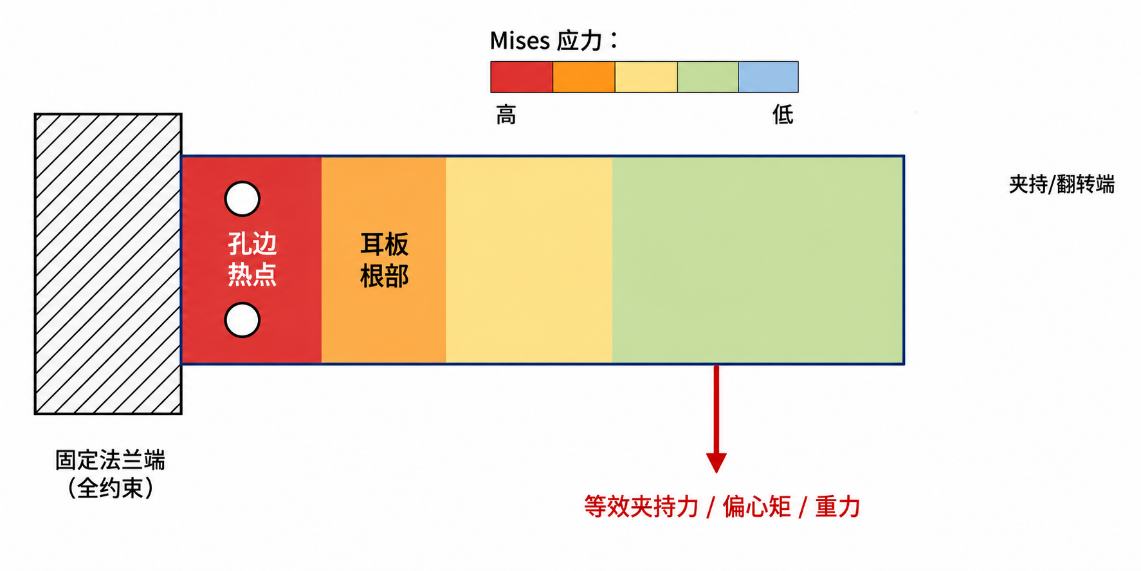
Die folgenden Finite-Elemente-Werte veranschaulichen Modellierungs- und Vergleichsmethoden. Tatsächliche Projekte erfordern eine Überprüfung anhand ihrer CAD-Geometrie, Materialien, Verbindungen und Lasten; Anschauliche Ergebnisse können eine Analyse oder Abnahmeprüfung nicht ersetzen. Die Beispiele vergleichen 6/8/10 mm Platten, mit Ergebnissen in Tabelle 8.
Tabelle 8 Veranschaulichende Finite-Elemente-Ergebnisse
| Plattendicke/mm | Illustrative maximale von Mises-Spannung/MPa | Beispielhafte maximale Verschiebung/mm | Spannungsverhältnis zu Q235 | Haupt-Hotspots |
|---|---|---|---|---|
| 6 | ≈170 | ≈1.93 | 0.72 | Flanschlochkante und Zylinderansatzwurzel |
| 8 | ≈96 | ≈0.81 | 0.41 | Lochkanten-Übergangsrundung |
| 10 | ≈61 | ≈0.42 | 0.26 | Lokaler Flanschverbindungsbereich |
Die veranschaulichenden Finite-Elemente-Werte liegen in der gleichen Größenordnung wie die Analyseergebnisse: Die Verschiebung nimmt mit t quadriert und die Spannung mit t im Quadrat ab. Geometrische Diskontinuitäten an Lochrändern und Stollenwurzeln erzeugen lokale Spannungskonzentrationen mit Spitzen, die leicht über den Balkenmodellwerten liegen. Die Projektanalyse sollte zumindest die Schweißnähte und Ausschnittecken verfeinern und die Schraubenvorspannung und den nichtlinearen Kontakt neu berechnen. Hochtemperaturanwendungen erfordern außerdem thermische Belastungen und thermisches Derating der Kontaktschnittstellen.
04Sensitivitätsanalyse, Tests und FMEA
4.1 Sensitivitätsanalyse
Die Modelle geben die folgenden Beziehungen erster Ordnung für den Greifsicherheitsspielraum, die Plattenauslenkung und das Drehmoment an:
Tabelle 9 fasst die entsprechenden Empfindlichkeiten zusammen.
Tabelle 9 Sensitivität erster Ordnung der Hauptvariablen
| Variable | Hauptantwort | Mathematische Sensibilität | Reaktion auf eine Variablenänderung von +10% |
|---|---|---|---|
| Luftversorgungsdruck P | Spannsicherheitsspielraum | +1 | +10% |
| Bohrungsdurchmesser D | Spannsicherheitsspielraum | +2 | +21% |
| Reibungskoeffizient μ | Spannsicherheitsspielraum | +1 | +10% |
| Mechanismus-Kraftverhältnis i | Spannsicherheitsspielraum | +1 | +10% |
| Mechanischer Wirkungsgrad ηₘ | Spannsicherheitsspielraum | +1 | +10% |
| Werkstückmasse m | Spannsicherheitsspielraum | −1 | −9.1% |
| Plattendicke t | Ablenkung | −3 | −24.9% |
| Auslegerlänge L | Ablenkung | +3 | +33.1% |
| Elastizitätsmodul E | Ablenkung | −1 | −9.1% |
| Exzentrizität e | Drehmoment | +1 | +10% |
Tabelle 9 hilft bei der Priorisierung von Konzeptänderungen. Die Zylinderbohrung beeinflusst den Schub quadratisch und ist ein wichtiger geometrischer Faktor für die Greifsicherheit. Plattendicke und Auslegerlänge wirken sich kubisch auf die Durchbiegung aus und sind für die Steifigkeitsprüfungen von zentraler Bedeutung. Die Exzentrizität wirkt sich direkt auf das Drehmoment aus. Kontrollieren Sie daher den Schwerpunkt während des Layouts, anstatt eine ungünstige Geometrie durch Erhöhen des Endpunktdrucks auszugleichen.
4.2 Testplan
T/SZRA 001-2024 spezifiziert Greifertestbedingungen von 20±2 °C, 20%–80% relativer Luftfeuchtigkeit und 86–106 kPa Umgebungsdruck, mit ausreichender Aufwärmphase und Statistiken von 50 Zyklen für Kraftkontrolle, wiederholte Positionierung und Spitzendrehmoment [11]. GB/T 34878-2017 bietet eine Referenz für die Vakuumleckageprüfung [18]. ASTM E466 Axiale Ermüdungstests mit konstanter Amplitude können die Material- oder repräsentative Komponentenbewertung ergänzen [19]. In Tabelle 10 ist die vorgeschlagene Testsequenz aufgeführt.
Tabelle 10 Empfohlene Testsequenz
| Bühne | Ziel | Hauptausrüstung/Instrumente | Ausgänge |
|---|---|---|---|
| Überprüfung des Materialeingangs | Überprüfen Sie die Plattendicke, das Material und den Wärmebehandlungsstatus | Messschieber, Ultraschall-Dickenmessgeräte, Härteprüfer, Materialzertifikate | Gemessene Dicke t und Materialzustand |
| Spannkraftkalibrierung | Druck-Spannkraft-Kurve ermitteln | Druckwandler, Zug-/Druckkraftmesszelle und Datenerfassungssystem | P-N-Seitenkurve |
| Rutschfestigkeitstest | Berechnen Sie den äquivalenten Reibungskoeffizienten μeq aus dem Test | Vertikale Ladewerkzeuge, Gewichts-/Servolader, Wegsensor | Rutschlast und μeq |
| Durchbiegungstest | Überprüfen Sie die Auswahl der Plattendicke | Laser-Wegmesser, Standard-Lastblock | F-δ-Kurve |
| Drehtest | Verify 0 °/ 45 °/ 90 ° pose Moment | Drehmomentsensor, Trägheitssimulationsblock, Winkelencoder | M-θ-Kurve und Überschwingen |
| Wiederholbarkeitstest | Messen Sie die Variation beim Greifen und Positionieren | Automatisches Fahrradgestell und Kamera/Wegsensor | Positionierungsfehler über 50 Wiederholungen |
| Vakuum-Greiftest | Überprüfen Sie den Vakuumerhalt und die Lecks | Vakuummessgeräte, Durchflussmessgeräte, Lecksuchgeräte | Druckabfall-Zeitkurve, effektive Druckdifferenz |
| Haltbarkeit und Ermüdung | Bewerten Sie das Lebensdauerrisiko | Zyklischer Prüfstand; ggf. ergänzt durch einen Coupon-Ermüdungstest | Lebensdauerkurve und Lockerungsschwelle |
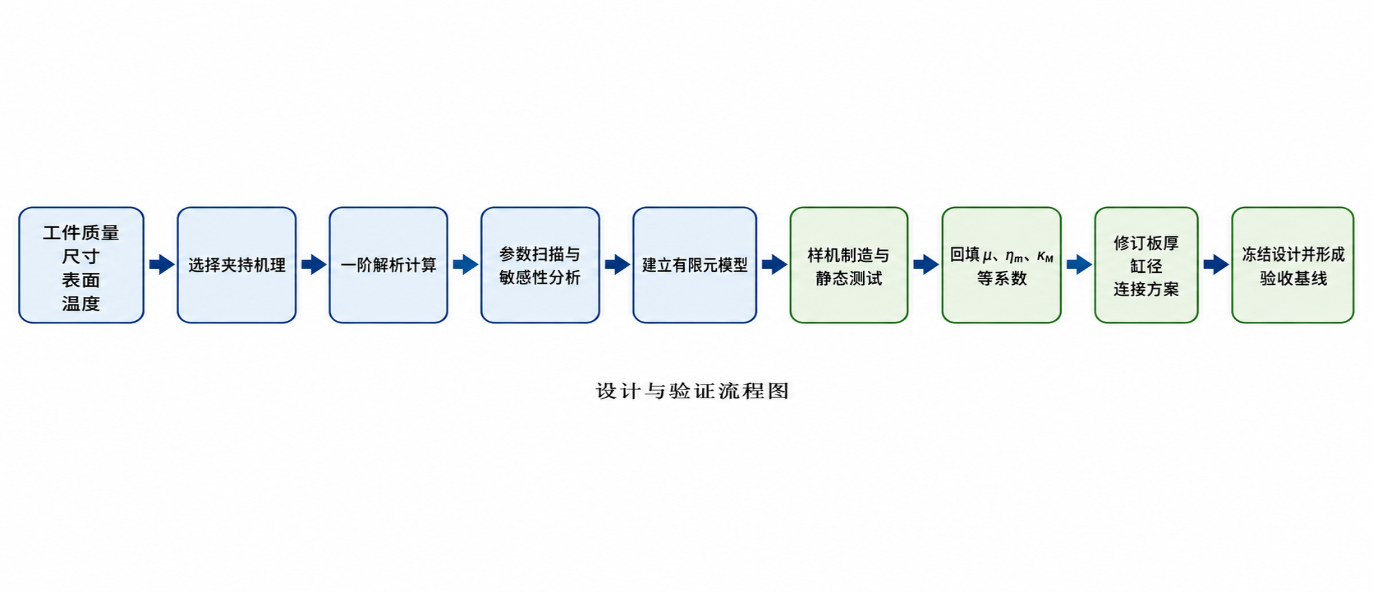
Kalibrieren Sie die statische Greifkraft bei 0.5, 0.6, 0.7 und 0.8 MPa unter Verwendung von ≥5 stationären Punkten bei jedem Druck. Wenden Sie Rutschtestbelastungen auf tatsächliche Werkstücke oder repräsentative Proben an und berechnen Sie μeq separat für trockene Raumtemperatur, leicht ölige Bedingungen, Schleifstaub und Hochtemperaturbedingungen. Verwenden Sie Biege- und Drehtests, um Analyse- und Simulationstrends mit ≥50 Wiederholbarkeitszyklen zu vergleichen. Testen Sie die Vakuumerhaltung und -leckage bei verschiedenen Vakuumniveaus und leiten Sie den effektiven Druckdifferenzabfall aus der Druck-Zeit-Steigung ab. Geben Sie die gemessenen μ-, ηm- und κM-Werte in das Analysemodell ein [11].
4.3 Fehlermöglichkeits- und Einflussanalyse (FMEA)
Tabelle 11 enthält FMEA-Empfehlungen für Endeffektor-Werkzeuge. S, O und D reichen von 1 bis 10 und die Risikoprioritätszahl RPN = S × O × D.
Tabelle 11 FMEA für Endeffektorwerkzeuge
| Fehlermodus | Hauptursachen/Folgen | S | O | D | RPN | Empfohlene Maßnahmen |
|---|---|---|---|---|---|---|
| Reibungsschlupf | Reduzierter μ, Ölverschmutzung oder niedriger Druck / heruntergefallenes Werkstück | 10 | 4 | 4 | 160 | μ am tatsächlichen Werkstück messen; Verwenden Sie eine Basislinie von 0.5 MPa; Fügen Sie rutschfeste Zähne oder Beläge hinzu |
| Übermäßige Plattendurchbiegung | Unzureichende Dicke oder zu große Auslegerlänge/Ausrichtungsfehler | 8 | 5 | 4 | 160 | Priorisieren Sie die Verdickung oder Verkürzung des Auslegers; Hinzufügen von Rippen, anstatt nur die Stahlsorte zu verbessern |
| Unzureichendes Drehmoment | Unterschätzte Exzentrizität oder unterlassene dynamische Belastungen / blockiertes Drehen | 9 | 3 | 5 | 135 | Zuerst den Schwerpunkt messen; κM einführen; Lassen Sie ausreichend Spielraum |
| Schweißermüdungsrisse | Spannungskonzentration an der Schweißnahtspitze, Eigenspannung/Bruch | 9 | 3 | 6 | 162 | Schweißnahtbehandlung, glatte Nähte und Neubewertung der Hotspot-Ermüdung |
| Verlust der Schraubenvorspannung | Vibration, Setzung, Temperaturwechsel/Lockerheit | 7 | 5 | 5 | 175 | Anzugsdrehmoment kontrollieren; Maßnahmen gegen Lockerung und regelmäßige Inspektion/Nachziehen vorsehen |
| Bolzenverschleiß und erhöhtes Spiel | Häufiges Drehen, unzureichende Schmierung/Verschlechterung der Genauigkeit | 7 | 4 | 5 | 140 | Austauschbare Buchse; Verbesserung der Oberflächenhärte |
| Vakuumleckage | Veralterte Tassen oder unebene Oberflächen / heruntergefallenes Werkstück | 10 | 3 | 4 | 120 | Vakuumerhaltungsprüfung, separate Vakuumzonen und geplanter Austausch |
| Herabstufung der Dichtung bei hohen Temperaturen | Unzureichende thermische Isolierung/Klemmkraftdrift | 8 | 3 | 6 | 144 | Thermische Abschirmung, Kühlluftkreisläufe, hitzebeständige Materialien und Temperaturderating |
Die RPN-Ergebnisse in dieser Tabelle priorisieren den Verlust der Schraubenvorspannung, Schweißermüdungsrisse, übermäßige Plattendurchbiegung und Reibungsschlupf. Diese Stellen weisen möglicherweise nicht die höchste durchschnittliche Belastung auf, aber die kumulierten Auswirkungen von Zyklen, Temperatur, Verschmutzung und Montageschwankungen können das Ausfallrisiko erhöhen. Passen Sie Inspektions- und Validierungsmaßnahmen an die spezifischen Ursachen an.
05 Diskussion
Dieses Framework unterstützt vorläufige technische Analysen und ersetzt keine vollständigen Berechnungen für das tatsächliche dreidimensionale Produkt. Die meisten E-, ρ-, ν- und α-Einträge in der Materialtabelle sind typische Werte. Eine formale Analyse muss sie mit Materiallieferanten im Hinblick auf Herstellungsprozesse, Mängel, Temperatur und Belastungsverlauf bestätigen. Die Daten 304 und 6061-T6 gelten für bestimmte Materialbedingungen. Schweißbereiche aus Aluminiumlegierungen können weicher werden, sodass die Eigenschaften des Grundmetalls den Bereich nach dem Schweißen nicht wiedergeben können [6][7-8].
Die Reibungs- und Vakuummodelle verwenden eine Näherung erster Ordnung der Coulomb-Reibung plus effektiver Druckdifferenz. Gemäß den Richtlinien des Herstellers muss der Reibungskoeffizient durch Testen der Originalwerkstücke und des Vakuumniveaus ermittelt werden, um die Oberflächendurchlässigkeit zu berücksichtigen [13-15]. Die Modelle vergleichen variable Empfindlichkeiten, eine Kalibrierung unter tatsächlichen Oberflächen-, Temperatur- und Kontaminationsbedingungen bleibt jedoch erforderlich. Bewerten Sie bei heißen Gussteilen zunächst die Leistungsreduzierung in den Bereichen Isolierung, Kühlung und Dichtung. Eine Erhöhung der Klemmkraft allein reicht nicht aus [10][3].
Anschauliche Finite-Elemente-Ergebnisse identifizieren Randbedingungen und Hotspots; es handelt sich nicht um Abnahmeprotokolle. Das Projektdesign muss außerdem vier Bereiche berücksichtigen: Schweißnahtgeometrie und Eigenspannung; Schraubenvorspannung und Kontaktschlupf; Viskoelastizität oder Kriechen flexibler Polster; und kombinierte thermische und zyklische Belastungen. Überprüfen Sie diese zusammen mit Tests vor Ort, bevor Sie die Designgrundlage festlegen.
06 Schlussfolgerung
(1) Überprüfen Sie die Plattendicke, die Klemmkraft und den Sicherheitsspielraum gemeinsam. Im hier verwendeten Modell hängt die Durchbiegung von der dritten Potenz der Plattendicke ab. Wenn Parallelität und geringe Vibration erforderlich sind, überprüfen Sie zunächst die Steifigkeitsbedingungen.
(2) Die Aufrüstung der Stahlwerkzeuge von Q235 auf Q355 erhöht hauptsächlich die Streckgrenze und hat nur begrenzte Auswirkungen auf die Steifigkeit bei unveränderter Geometrie. Um die Durchbiegung zu reduzieren, vergleichen Sie zunächst geometrische Maßnahmen wie dickere Platten, kürzere Ausleger und verringerte Exzentrizität.
(3) Im Beispiel mit 50 kg Reibschluss bei 0.5 MPa und μ=0.20 erfüllt eine ϕ80 Zylinderbohrung die Anforderung, während ϕ63 ist unzureichend. Vergleichen Sie Bohrungen mit dem garantierten Mindestversorgungsdruck, nicht mit dem höchstmöglichen Druck.
(4) Das 90°-Drehbeispiel für ein 80 kg Werkstück zeigt, dass Masse, Exzentrizität und der kombinierte dynamische Lastfaktor gemeinsam die Drehlasten bestimmen. Der Exzentrizität sollte beim Layout besondere Aufmerksamkeit gewidmet werden.
(5) Das Vakuumgreifen muss während des gesamten Bewegungsablaufs überprüft werden, wobei besonderes Augenmerk auf die tangentiale Rutschfestigkeit und nicht nur auf das vertikale Heben gelegt werden muss. Reibungskoeffizienten und Sicherheitsfaktoren müssen durch Tests am tatsächlichen Werkstück kalibriert werden. Definieren Sie zunächst die realen Betriebsbedingungen und ermitteln Sie dann mithilfe von Analyse, Simulation und Tests Plattendicke, Zylinderbohrung, Verbindungen und Oberflächenparameter [6]. Abbildung 3 zeigt den Prozess.
Referenzen
[1] BELTER J T, DOLLAR A M. Unterbetätigter Grifferwerb und Stabilität mithilfe reibungsbasierter Kopplungsmechanismen[C]//2011 IEEE International Conference on Robotics and Automation. Shanghai: IEEE, 2011: 5895-5900.
[2] Xipeng, Cong Qian, Ye Shaobo, et al. Bionisches Design und Vakuum-Greifleistungsanalyse von Vakuum-Saugnäpfen [J]. Journal of Jilin University (Engineering Edition), 2025, 55(1): 382-391.
[3] Jiangsu Aurek Intelligent Technology Co., Ltd. Öffentliche technische Informationen zu pneumatischen Industriemanipulatoren, kundenspezifischen Werkzeugen, Vakuumhebern und typischen Anwendungsfällen [EB/OL]. [2025-06-01]. https://www.aurek.cn/.
[4] Nationales Technisches Komitee für Stahlnormung. Kohlenstoffbaustahl: GB/T 700 – 2006[S]. Peking: China Standards Press, 2006.
[5] Nationales Technisches Komitee für Stahlnormung. Niedriglegierter hochfester Baustahl: GB/T 1591-2018[S]. Peking: China Standards Press, 2018.
[6] Versuchszentrum für Struktur- und Brückenbau der Southeast University. Häufig verwendete Materialeigenschaftsparameter [Z]. Nanjing: Southeast University, 2020.
[ 7 In: MatWeb. 304 Edelstahl Material Datenblatt [EB / OL]. [ 2025-06 - 01 ]. https://www.matweb.com/.
[ 8 ] ASM International. Aluminium 6061 - T6 / 6061 - T651 Materialdatenblatt [EB/OL]. [ 2025-06 - 01 ]. https://www.matweb.com/.
[ 9 In: BASF. Elastollan C 95 A (TPU) Materialdatenblatt[EB/OL]. [ 2025-06 - 01 ]. https://www.materialdatacenter.com/.
[10] NIST. Thermophysikalische Eigenschaften von Materialien[R/OL]. Gaithersburg: National Institute of Standards and Technology, [2025-06-01]. https://materialsdata.nist.gov/.
[11] Suzhou Robot Industry Association. Leistungsspezifikationen und Testmethoden für rotierende elektrische Greifer: T/SZRA 001 – 2024[S]. Suzhou: Suzhou Robot Industry Association, 2024.
[12] SMC Corporation. Beste technische Daten der Pneumatik: Theoretische Leistung von Luftzylindern[EB/OL]. [2025-06-01]. https://www.smcworld.com/.
[13] Schmalz. Theoretische Haltekraft eines Saugnapfes[EB/OL]. [2025-06-01]. https://www.schmalz.com/.
[14] Festo. Grundprinzipien der Vakuumtechnik[EB/OL]. [2025-06-01]. https://www.festo.com/.
[15] COVAL. Saugnapfleistung[EB/OL]. [2025-06-01]. https://www.coval.com/.
[16] KULAK G L, FISHER J W, STRUIK J H A. Leitfaden zu Entwurfskriterien für Schraub- und Nietverbindungen[M]. 2. Aufl. Chicago: AISC/RCSC, 2001.
[17] Purdue University. Schweißnahtfestigkeit und effektive Kehle: Vorlesungsskript von CE 470[Z]. West Lafayette: Purdue University, 2013.
[18] Nationales Technisches Komitee zur Standardisierung der Vakuumtechnologie. Leckratentest für Ventile in der Vakuumtechnik: GB/T 34878 – 2017[S]. Peking: China Standards Press, 2017.
[19] ASTM International. Standardpraxis für die Durchführung kraftgesteuerter axialer Ermüdungstests mit konstanter Amplitude an metallischen Werkstoffen: ASTM E466[S]. West Conshohocken: ASTM International, 2021.