- Placez l'épaisseur de la plaque, la force de serrage et la marge de sécurité dans un cadre analytique, en vérifiant ensemble la structure, le contact, l’actionnement et les conditions de fonctionnement.
- Dans le modèle de flexion utilisé ici, la déflexion dépend de la troisième puissance de l’épaisseur de la plaque. Lorsque les exigences de parallélisme et de positionnement sont exigeantes, vérifiez d’abord la rigidité plutôt que de simplement augmenter la qualité de résistance de l’acier.
- Baser la conception de préhension par friction sur la pression d’alimentation minimale garantie (0.5 MPa) ; la poussée du cylindre varie avec le carré du diamètre de l’alésage.
- La préhension par le vide est souvent régie par la résistance au glissement tangentiel avec les ventouses verticales, vérifiez donc la séquence de mouvement complète.
- Contrôlez le décalage du centre de gravité lors de la vérification des charges de retournement. Ajustez la position de la charge et le bras de levier lors de la conception pour réduire la force d’actionnement requise.
Jiangsu Aurek Intelligent Technology Co., Ltd. · Jiangsu
Résumé : Cette étude développe un cadre couplé pour l’épaisseur de la plaque, la force de serrage et la marge de sécurité dans la structure, les interfaces de contact et l’actionnement d’un outillage d’extrémité personnalisé pour les manipulateurs industriels pneumatiques. Les matériaux entrants proviennent de normes nationales, de bases de données de matériaux et de la documentation des fabricants, couvrant l’acier de construction, l’acier inoxydable, les alliages d’aluminium, les tampons TPU et les pièces en fonte. Les modèles évaluent séparément la préhension par friction, la poussée du cylindre, la déflexion en flexion, le flambement d’Euler, la torsion, la préhension par le vide et les connexions boulonnées/soudées/goupillées. Trois exemples : 50 kg de préhension par friction, 80 kg en rotation de 90° et un 6/8/10 mm : combinez des résultats illustratifs par éléments finis, une analyse de sensibilité et une FMEA pour expliquer un flux de travail d’analyse, de simulation et de test. Avec une base de référence conservatrice 0.5 MPa, les exemples montrent que la déflexion varie avec la puissance trois de l’épaisseur de la plaque, tandis que le couple de rotation varie linéairement avec l’excentricité. Ces facteurs géométriques affectent souvent la conception plus directement qu’une augmentation de la limite d’élasticité du matériau. Les outils à vide doivent également être vérifiés pour le glissement tangentiel lorsque les ventouses sont verticales. Le cadre prend en charge la sélection précoce des concepts ; les paramètres du projet nécessitent encore une analyse et des tests de la structure réelle.
Mots clés : manipulateur industriel pneumatique ; outillage final ; épaisseur de la plaque ; force de serrage ; marge de sécurité; préhension sous vide; analyse de sensibilité
Numéro de classification CLC : TH137 ; TP242 Code d’identification du document : A
Conception couplée de l’épaisseur de plaque, de la force de serrage et de la marge de sécurité pour les effecteurs terminaux de manipulateurs pneumatiques à assistance électrique
(Jiangsu Aurek Intelligent Technology Co., Ltd., Jiangsu Chine)
Résumé : Cette étude développe un cadre couplé pour l’épaisseur de la plaque, la force de serrage et la marge de sécurité dans la structure, les interfaces de contact et l’actionnement d’un outillage d’extrémité personnalisé pour les manipulateurs industriels pneumatiques. Les matériaux entrants proviennent de normes nationales, de bases de données de matériaux et de la documentation des fabricants, couvrant l’acier de construction, l’acier inoxydable, les alliages d’aluminium, les tampons TPU et les pièces en fonte. Les modèles évaluent séparément la préhension par friction, la poussée du cylindre, la déflexion en flexion, le flambement d’Euler, la torsion, la préhension par le vide et les connexions boulonnées/soudées/goupillées. Trois exemples : 50 kg de préhension par friction, 80 kg en rotation de 90° et un 6/8/10 mm : combinez des résultats illustratifs par éléments finis, une analyse de sensibilité et une FMEA pour expliquer un flux de travail d’analyse, de simulation et de test. Avec une base de référence conservatrice 0.5 MPa, les exemples montrent que la déflexion varie avec la puissance trois de l’épaisseur de la plaque, tandis que le couple de rotation varie linéairement avec l’excentricité. Ces facteurs géométriques affectent souvent la conception plus directement qu’une augmentation de la limite d’élasticité du matériau. Les outils à vide doivent également être vérifiés pour le glissement tangentiel lorsque les ventouses sont verticales. Le cadre prend en charge la sélection précoce des concepts ; les paramètres du projet nécessitent encore une analyse et des tests de la structure réelle.
Mots clés : manipulateur pneumatique à assistance électrique ; effecteur final ; épaisseur de la plaque ; force de serrage ; marge de sécurité; adhésion sous vide; analyse de sensibilité
00Introduction
L’outillage d’extrémité doit maintenir une marge de sécurité vérifiable à la pression d’alimentation minimale, avec des surfaces défavorables, une excentricité maximale et le temps de takt spécifié. Les recherches publiées indiquent que les mécanismes d’accouplement et de friction affectent la stabilité de préhension sous des perturbations externes, tandis que la géométrie des bagues d’étanchéité et des rainures des ventouses affectent la contrainte locale et la capacité de maintien [1-2]. La conception doit donc évaluer ensemble les chemins de force, la répartition des contraintes, la structure, le contact, l’actionnement, l’environnement et la séquence de mouvement. Une force de serrage accrue ne peut à elle seule remplacer ces contrôles.
Les applications dans la littérature d’ingénierie publique comprennent le transfert isolé de pièces en fonte chaude, le retournement sous vide de garnitures de toit d’automobile, la gestion de l’expansion interne des stators de moteur et la préhension excentrique de sièges de voiture, après analyse, conception, révision et production. Cet article utilise ces scénarios pour définir les entrées de conception et les concepts d’application. La charge, la portée et la course doivent toujours être déterminées individuellement à partir de la pièce à usiner, de l’outillage, de la trajectoire de mouvement et des facteurs de sécurité. Les exemples d’application ne sont ni des constantes matérielles ni des limites supérieures des capacités du produit.
Le domaine d’application comprend la plaque d’outillage principale sur la bride d’extrémité, les ensembles mâchoires/ventouses, les cylindres d’entraînement ou de retournement, les leviers/liaisons intermédiaires et les connexions. Il évalue la résistance statique, la rigidité, la stabilité et la marge de sécurité lors de la préhension, de la manipulation, du retournement et du relâchement. La durée de vie en fatigue du bras manipulateur complet, la résistance de l’installation des fondations et la logique de contrôle de la chaîne de production sont hors du champ d’application.
01Entrées de conception et sources de données
1.1 Entrées d’ingénierie
Le tableau 1 répertorie les entrées d’ingénierie. Les exemples utilisent une ligne de base de conception conservatrice de 0.5 MPa et un contrôle de pression à 0.8 MPa. Les paramètres restants sont des données analytiques illustratives et ne doivent pas être considérés comme des limites supérieures de la capacité du produit.
Tableau 1 Entrées d’ingénierie utilisées dans cette étude
| Article | Entrées de conception | Utilisation dans cette étude |
|---|---|---|
| Pression nominale de fonctionnement | 0.5 ~ 0.8 MPa | Fenêtre de conception typique ; 0.5 MPa est la ligne de base conservatrice, 0.8 MPa est la vérification de la limite supérieure |
| Capacité de charge | Déterminer à partir du poids de la pièce et de l’outillage, de la charge excentrique et du facteur de sécurité | Les exemples démontrent une analyse couplée de l’outillage final |
| Plage de fonctionnement | Déterminer à partir de l’espace disponible, de la trajectoire de mouvement et de la configuration structurelle | Équilibrer le poids, la rigidité et l’effort de fonctionnement de l’outillage |
| Conditions ambiantes | − 15 ~ 50 °C ; humidité relative < 90% | Conditions de fonctionnement ambiantes publiées ; évaluer séparément les pièces chaudes |
| Exemples d’applications publiés | Pièces en fonte chaude, ciels de toit, stators et sièges automobiles | Représentent les applications à haute température, sous vide, à charge excentrique et à expansion interne. |
| Processus d’ingénierie | Analyse-Conception-Revue-Production | Organise le processus de vérification et de livraison utilisé dans cette étude |
Remarque : Les conditions de travail publiques, les pressions et les exemples d’application dans le tableau proviennent tous de la page publique du site Web officiel du fabricant [3].
1.2 Sources de données et priorité des citations
Sélectionnez les données de conception en fonction de leur objectif : les normes nationales et les plates-formes officielles fournissent des nuances, une résistance minimale en fonction de l’épaisseur et des méthodes d’essai [4-5] ; les manuels et les bases de données fournissent le module d’élasticité typique, le coefficient de Poisson, la densité et les coefficients de dilatation thermique [6] ; la littérature du fabricant fournit des règles de préhension par le vide et de sélection des outils/actionneurs [13] ; et des recherches évaluées par des pairs expliquent la stabilité de préhension et les effets de la géométrie des ventouses [1-2]. Identifiez les valeurs typiques séparément des valeurs mesurées dans l’état du matériau fourni pour éviter de les mélanger lors des contrôles techniques.
02Paramètres matériels et modèles théoriques
2.1 Symboles
Le tableau 2 définit les symboles et les unités utilisés tout au long de cette étude.
Tableau 2 Principaux symboles et unités
| Symbole | Signification | Unité | Symbole | Signification | Unité |
|---|---|---|---|---|---|
| m | Masse de la pièce | kg | P | Pression d’alimentation en air | MPa |
| mg | Masse outillage/tourneur | kg | D | Alésage du cylindre | mm |
| a | Accélération du mouvement | m/s² | d | Diamètre de la tige de piston | mm |
| Fcyl | Poussée théorique du cylindre | N | i | Rapport de force du mécanisme | — |
| ηm | Efficacité mécanique | — | NΣ | Force normale totale | N |
| μ | Coefficient de frottement | — | S | Facteur de sécurité | — |
| L | Longueur/envergure du porte-à-faux | mm | b | Largeur effective de la plaque | mm |
| t | Épaisseur de la plaque | mm | I | Deuxième moment d’aire | mm⁴ |
| σ | Contrainte normale | MPa | τ | Contrainte de cisaillement | MPa |
| δ | Déflexion | mm | e | Décalage du centre de gravité | m |
| Md | Couple de rotation de conception | N·m | J | Moment d’inertie de torsion/polaire | mm⁴ |
| Δp | Différence de pression de vide effective | kPa | Aeff | Surface d’aspiration efficace | m² |
| ηs | Efficacité d’étanchéité/préhension sous vide | — | PCR | Charge critique de flambage | N |
2.2 Paramètres de matériaux et sources de données
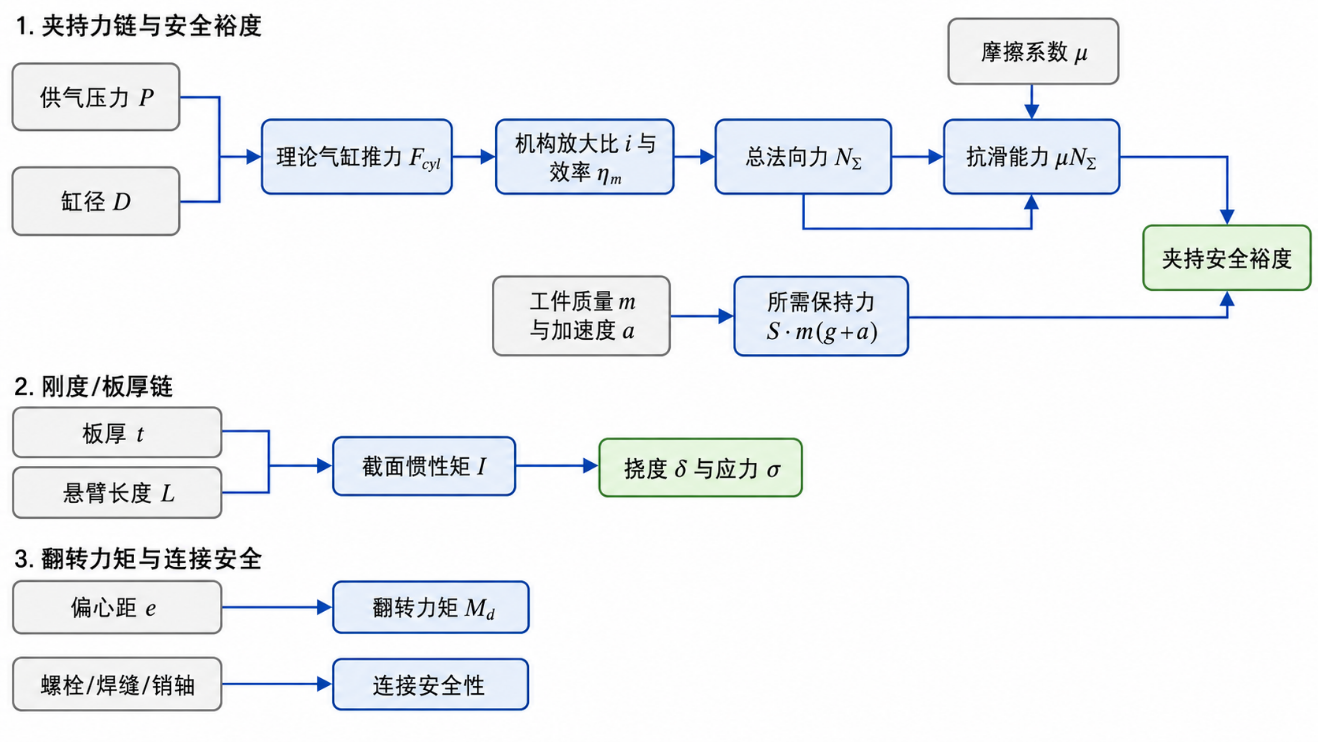
La sélection des matériaux doit comparer la rigidité, la stabilité thermique, la résistance à l’usure et les processus d’assemblage. L’augmentation de la limite d’élasticité de l’acier ne modifie généralement pas de manière significative son module élastique, elle offre donc une amélioration limitée de la déflexion pour une géométrie inchangée. Les alliages d’aluminium peuvent réduire la masse, mais leur rigidité, pour une même géométrie, est généralement d’environ un tiers de celle de l’acier [6]. La figure 1 organise les relations entre l’épaisseur de la plaque, l’actionnement, le frottement et la marge de sécurité.
Le tableau 3 résume les propriétés des matériaux représentatifs utilisés dans les exemples.
Tableau 3 Paramètres des matériaux représentatifs
| Matériau | E/GPa | ν | ρ/(kg·m−) 3 ) | σy/MPa | α/(10−6·℃−1) | Notes de conception |
|---|---|---|---|---|---|---|
| Acier de construction Q235 | 190~210 | 0.27~0.30 | 7 850 | 235 | ≈12 | Composants en plaques soudées à usage général |
| Acier faiblement allié Q355 | 190~210 | 0.27~0.30 | 7 850 | 355(≤16);345(>16~40) | ≈12 | Résistance supérieure ; rigidité similaire à celle de l’acier de construction ordinaire |
| 45 acier | 190~210 | 0.27~0.30 | 7 850 | ≈355 | ≈12 | Adapté aux axes et tourillons |
| 304 acier inoxydable | 193 | 0.29 | 8 000 | 215 | 17.3 | Résistant à la corrosion ; dilatation thermique relativement élevée |
| Alliage d’aluminium 6061-T6 | 68.9 | 0.33 | 2 700 | 276 | ≈23 | Masse inférieure mais rigidité sensiblement inférieure |
| TPU 95A -type pad | Environ 0.14 | — | 1 210 | — | — | Couche de contact conforme ; tenir compte du fluage |
| Pièce en fonte | 80~160 | 0.2~0.3 | 6 900~7 400 | Varie selon le grade | 11~14 | Les pièces chaudes nécessitent une isolation et un déclassement en température. |
Remarque : Les plages typiques E, ν, ρ et α pour l’acier de construction et l’acier de nuance 45 proviennent de l’annexe sur les matériaux [6]. La limite d’élasticité Q355 dépendante de l’épaisseur provient du GB/T 1591-2018 [5] ; Les propriétés 304 et 6061-T6 proviennent de données matérielles publiées [7-8] ; Les données TPU concernent l’Elastollan C95A [9] ; et les plages de fonte à température ambiante proviennent de la compilation NIST [10]. Ces valeurs soutiennent la conception préliminaire. Utilisez des certificats de matériaux et des échantillons d’inspections appropriés pour les calculs du projet.
Les coussinets flexibles en TPU affectent le transfert de charge ainsi que la sensation de contact. Les données publiées sur l’Elastollan C95A donnent un module de traction d’environ 140 MPa, une dureté Shore A d’environ 96 et une courbe module de fluage/temps à 23 °C. Une préhension soutenue et des cycles répétés peuvent donc produire une conformité et une relaxation des contraintes en fonction du temps [9]. La compilation NIST donne à la fonte à température ambiante un module d’Young d’environ 80 à 160 GPa et une dilatation thermique d’environ 11 à 14 × 10−6·℃−1. Le chauffage modifie les conditions de contact et les relations dimensionnelles. Les applications de coulée à chaud publiées utilisent des circuits d’isolation et d’air de refroidissement pour limiter ces effets [10][3].
2.3 Saisie par friction et poussée du cylindre
Pour une préhension par friction bilatérale, en négligeant la variation locale de la pression de contact, la condition de base de résistance au glissement est :
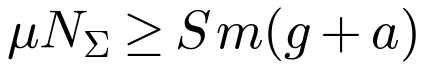 (1)
La force normale totale requise est
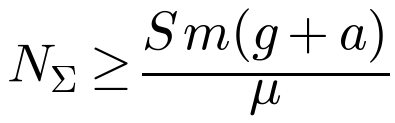 (2)
Pour une préhension symétrique, la force normale de chaque côté est :
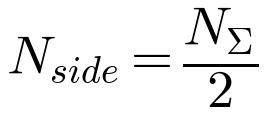 (3)
Distinguer la force par mâchoire de la force de préhension totale. Certaines normes définissent la force de serrage pour un côté, tandis que la résistance au glissement dépend de la somme des deux forces normales. Cette étude utilise NΣ pour la force normale totale et Nside pour la force sur un côté. T/SZRA 001-2024 recommande de calculer la charge utile avec un coefficient de friction non supérieur à 0.2 et un facteur de sécurité non inférieur à 2 [11] ; ces valeurs constituent la base de conception préliminaire conservatrice utilisée ici.
La force théorique du cylindre découle de la pression et de la surface effective du piston. Pour l’extension et la rétraction, respectivement :
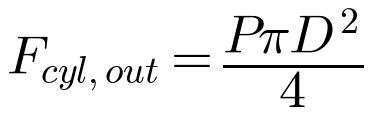 (4)
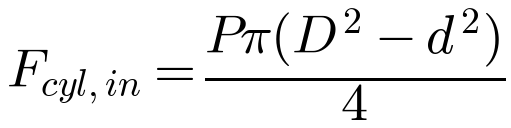 (5)
Avec un levier, une cale ou une tringlerie, la force normale totale disponible est :
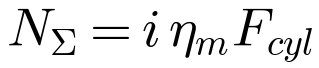 (6)
Ici, i est le rapport de force du mécanisme et ηm est l’efficacité mécanique tenant compte des pertes d’étanchéité, de guidage et de mécanisme [12]. Déterminez le frottement en testant l’état réel de la pièce, de la surface et de la contamination. Les valeurs de référence publiées par le fabricant sont d’environ 0.1 pour les surfaces huileuses, 0.2 à 0.3 pour les surfaces humides, 0.5 pour le bois/métal/verre/pierre sec et 0.6 pour surfaces rugueuses [13].
2.4 Modèles de flexion, de déflexion, de flambement et de torsion
Le rapprochement de la plaque d’outillage principale sous la forme d’une poutre en porte-à-faux rectangulaire donne le deuxième moment de surface, la contrainte de flexion maximale de la racine et la déflexion de l’extrémité libre :
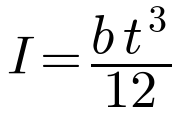 (7)
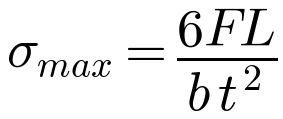 (8)
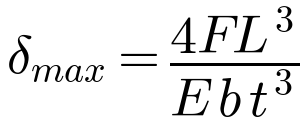 (9)
Sous l’approximation de poutre en porte-à-faux ci-dessus, les équations (8) et (9) montrent que la contrainte diminue avec t au carré et la déviation avec t au cube. Lorsque le parallélisme de préhension, la précision du positionnement et la stabilité en rotation sont essentiels, dimensionnez d’abord l’épaisseur de la plaque pour en déterminer la rigidité, puis vérifiez sa résistance. Les éléments de compression minces et les supports à parois minces nécessitent également des contrôles de flambage Euler. Les arbres tournants, les manchons à bride et les axes peuvent utiliser la relation de torsion de Saint-Venant
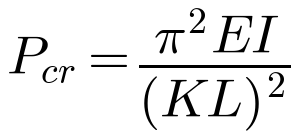 (10)
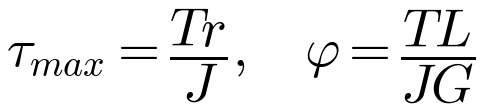 (11)
Étant donné que le module élastique de la plupart des aciers est 190–210 GPa, la différence de E entre les aciers de construction et les aciers à haute résistance est bien inférieure à la différence de limite d’élasticité. En conséquence, l’augmentation de la qualité de l’acier réduit généralement beaucoup moins la déflexion que l’augmentation de l’épaisseur de la plaque ou le raccourcissement du porte-à-faux. En revanche, 6061-T6 a un E d’environ seulement 68.9 GPa ; à géométrie inchangée, la déflexion des outils en aluminium est de l’ordre de 3 fois celle de l’acier [6].
2.5 Modèle de préhension par le vide
La force de maintien normale de la préhension par le vide provient de la différence de pression
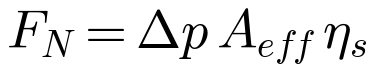 (12)
Ici, Δp est la différence de pression effective, Aeff est la surface d’aspiration effective et ηs est l’efficacité d’étanchéité. Le pourcentage de vide est mesuré par rapport à la pression ambiante. À une pression atmosphérique d’environ 101.3 kPa au niveau de la mer, un vide 60% correspond à Δp≈60.8 kPa [14]. Les équations suivantes couvrent le levage vertical avec des ventouses horizontales, le transfert horizontal avec des ventouses horizontales et le cas défavorable de ventouses verticales supportant une charge verticale.
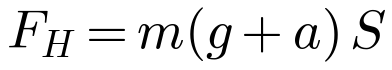 (13)
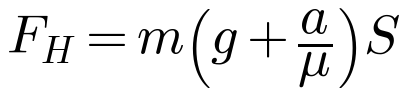 (14)
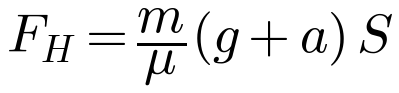 (15)
Si n ventouses sont utilisées, la force de maintien théorique requise pour une seule ventouse est
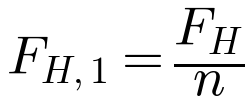 (16)
Évaluer le cas de charge le plus défavorable dans la séquence de manutention complète. Utilisez un facteur de sécurité d’au moins 1.5 pour les surfaces lisses et non poreuses et de 2.0 ou plus pour les surfaces poreuses, rugueuses, huileuses ou hétérogènes. Pour les matériaux poreux, fournissez un débit de compensation des fuites dans la plage de vide de 30% à 55% ; les surfaces non poreuses peuvent utiliser 55% à 80% pour une force de maintien plus élevée [13,15].
Un autre exemple illustre l’effet d’orientation : avec 6 ventouses de 60 mm de diamètre, 60% de vide et ηs=0.85, la force normale théorique par ventouse est d’environ :
L’exemple supplémentaire donne une force normale totale d’environ 876 N et un rapport de charge statique d’environ 3.57 pour un panneau non poreux de 25 kg. Considérer uniquement le levage vertical peut donc surestimer l’adéquation. Dans la pire orientation, avec les ventouses verticales et la charge agissant tangentiellement le long du panneau, μ=0.25, a=1 m/s² et S=2 donnent une force de maintien totale requise d’environ 2 162 N ; Les ventouses 6 ϕ60 sont insuffisantes. L’outillage à vide doit donc être vérifié tout au long de la séquence de mouvement, et pas seulement au décollage.
2.6 Vérifications de connexion
Les contrôles de connexion doivent aborder ensemble la capacité nominale, le desserrage, la défaillance des roulements, la fatigue et la variation de l’assemblage. Les formules suivantes pour la contrainte de cisaillement moyenne des boulons, la contrainte des paliers de trou et la contrainte de cisaillement moyenne des broches en double cisaillement prennent en charge le criblage de premier ordre :
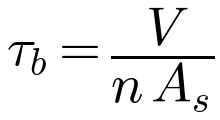 (17)
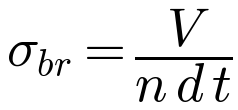 (18)
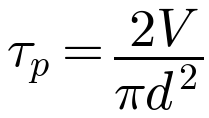 (19)
L’épaisseur de gorge effective, la surface effective et la contrainte de cisaillement nominale de la soudure d’angle sont
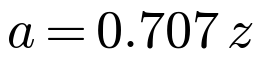 (20)
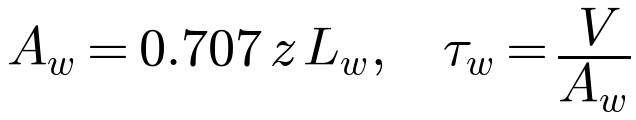 (21)
Les directives publiées sur la conception des soudures se rapprochent généralement du col effectif d’une soudure d’angle à 0.707z [17]. Pour les joints boulonnés antidérapants, obtenez le coefficient de glissement à partir de tests d’état de surface représentatifs [16].
03Exemples concrets et analyse par éléments finis
Les trois exemples utilisent une fenêtre d’alimentation 0.5–0.8 MPa avec 0.5 MPa comme référence de conception conservatrice. La conception préliminaire de préhension par friction utilise μ≤0.2 et S≥2 [3,11]. La géométrie, l’efficacité du mécanisme et l’excentricité sont des exemples d’ingénierie choisis pour expliquer la méthode, et non les paramètres finalisés du projet.
3.1 Exemple 1 : 50 kg préhension à frottement des deux côtés
Pour une pièce de 50 kg maintenue par une pince à friction double face, utilisez a=1.0 m/s², μ=0.20, S=2.0, i=3.0 et ηm=0.85. Le calcul se déroule comme suit.
La comparaison des diamètres d’alésage candidats est présentée dans le tableau 4.
Tableau 4 Exemple 1 : comparaison de l’alésage et de la pression du cylindre
| Diamètre d’alésage | Pression/MPa | Fcyl/N | i ηm Fcyl/N | Force disponible / nécessaire NΣ |
|---|---|---|---|---|
| ϕ63 | 0.5 | 1 559 | 3 974 | 0.74 |
| ϕ63 | 0.6 | 1 870 | 4 769 | 0.88 |
| ϕ63 | 0.7 | 2 182 | 5 564 | 1.03 |
| ϕ63 | 0.8 | 2 494 | 6 359 | 1.18 |
| ϕ80 | 0.5 | 2 513 | 6 409 | 1.19 |
| ϕ80 | 0.6 | 3 016 | 7 691 | 1.42 |
| ϕ80 | 0.7 | 3 519 | 8 972 | 1.66 |
| ϕ80 | 0.8 | 4 021 | 10 254 | 1.90 |
À la ligne de base 0.5 MPa, ϕ63 est insuffisant et ϕ80 fournit une marge utilisable. Même avec une alimentation stable de 0.8 MPa, ϕ63 a une marge d’environ seulement 1.18 et ne convient pas à une conception conservatrice. Cet exemple montre que la pression minimale garantie doit être établie avant de sélectionner l’alésage du cylindre ; la pression la plus élevée possible ne peut pas remplacer la référence de conception.
3.2 Exemple 2 : retournement d’une pièce 80 kg à travers 90 °
Une pièce de 80 kg tourne de 90° avec un décalage du centre de gravité e=0.30 m. La tête tournante et les composants associés ont une masse mg=15 kg et un décalage par exemple=0.15 m. Utilisez le facteur de conception de retournement combiné κM=2.2, le bras de levier effectif r=0.12 m et l’efficacité mécanique ηm=0.85.
La comparaison des diamètres d’alésage candidats est présentée dans le tableau 5.
Tableau 5 Exemple 2 : comparaison de l’alésage et de la pression du cylindre
| Diamètre d’alésage | Pression/MPa | Fcyl/N | Couple disponible/(N·m) | Couple disponible / Md requis |
|---|---|---|---|---|
| ϕ100 | 0.5 | 3 927 | 400.6 | 0.71 |
| ϕ100 | 0.6 | 4 712 | 480.7 | 0.85 |
| ϕ100 | 0.7 | 5 498 | 560.8 | 0.99 |
| ϕ100 | 0.8 | 6 283 | 640.9 | 1.13 |
| ϕ125 | 0.5 | 6 136 | 625.9 | 1.10 |
| ϕ125 | 0.6 | 7 363 | 751.0 | 1.33 |
| ϕ125 | 0.7 | 8 590 | 876.2 | 1.55 |
| ϕ125 | 0.8 | 9 817 | 1 001.4 | 1.77 |
Dans cet exemple de retournement 90°, la réduction de l’excentricité réduit directement le couple de charge. La réduction de l’excentricité de 0.30 m à 0.20 m avec toutes les autres conditions inchangées réduit le couple gravitationnel statique d’environ 30%. Ce changement géométrique réduit la charge de retournement plus directement que la mise à niveau de la plaque du T235 au T355.
3.3 Exemple 3 : 6 / 8 / 10 mm Comparaison de plaque
Comparez les épaisseurs 6/8/10 mm pour la même plaque principale, modélisée comme une poutre en porte-à-faux rectangulaire. Utilisez la largeur effective b=160 mm, la longueur en porte-à-faux L=150 mm, la charge d’extrémité équivalente F=1 000 N et E=210 GPa. Le tableau 6 donne les résultats des équations (7) à (9).
Tableau 6 Exemple 3 : comparaison d’épaisseur de plaque
| Épaisseur de plaque/mm | I/mm4 | σmax/MPa | δmax/mm | Rigidité relative |
|---|---|---|---|---|
| 6 | 2 880 | 156.3 | 1.86 | 1.00 |
| 8 | 6 827 | 87.9 | 0.785 | 2.37 |
| 10 | 13 333 | 56.3 | 0.402 | 4.63 |
Avec une limite de processus de déflexion d’extrémité de 0.50 mm, la plaque 10 mm répond à l’exigence, tandis que les plaques 8 mm et 6 mm dépassent la limite. La contrainte de flexion maximale dans la plaque 6 mm est de 156 MPa, en dessous de la limite d’élasticité typique Q235 de 235 MPa, mais la déflexion dépasse déjà la limite. La réussite du contrôle de résistance ne remplace pas la réussite du contrôle de rigidité.
3.4 Plan de modélisation par éléments finis
Utiliser des modèles analytiques pour examiner les épaisseurs de plaques, les alésages de cylindre et les dimensions, puis développer un modèle d’éléments finis détaillé conformément au tableau 7. Des calculs rapides ne peuvent pas remplacer la simulation de la structure réelle.
Tableau 7 Modèle d’éléments finis recommandé
| Article | Paramètres recommandés |
|---|---|
| Modèle | Modèle solide tridimensionnel de la platine principale, de la bride, des pattes, du support de liaison et du support de mâchoires |
| Matériau | Pour l’acier de construction, utilisez les valeurs représentatives E=206 GPa, ν=0.30 et ρ=7 850 kg·m⁻³ dans les plages publiées ; utilisez les valeurs du tableau 3 pour 304 ou 6061-T6 |
| Éléments | Éléments tétraédriques ou hexaédriques du second ordre ; Maillage global 4–5 mm, affiné à 1–1.5 mm au niveau des bords des trous, des congés et des racines des pattes |
| Contact | Contact friction mors/pièce ; fusionner initialement les régions soudées, puis utiliser des sous-modèles locaux de bouts de soudure |
| Contraintes | Contraindre complètement le cercle des trous de boulons de la bride d’extrémité ; utiliser des contraintes de goupille ou d’accouplement au niveau de l’axe de rotation réel |
| Charges | Gravité, force normale de préhension équivalente, moment excentrique et inertie de rotation ; inclure une amplification d’impact latéral, le cas échéant |
| Sorties | Déplacement total, contrainte de von Mises, contrainte principale maximale, pression de contact, contrainte de bord de trou/fond de cosse et charges de connexion |
| Indépendance du maillage | Affiner le maillage local d’environ 30% ; accepter lorsque les résultats de contrainte et de déplacement clés changent de <5% |
Les simulations préliminaires utilisent les valeurs E et ν de l’acier de construction dans les plages typiques de l’annexe sur les matériaux : module d’élasticité 190–210 GPa et coefficient de Poisson 0.27–0.30 [6]. Ces valeurs soutiennent les premières comparaisons et n’impliquent pas que des mesures spécifiques à une classe ont été obtenues. La figure 2 montre l’approche de modélisation proposée et l’emplacement des points chauds de contrainte.
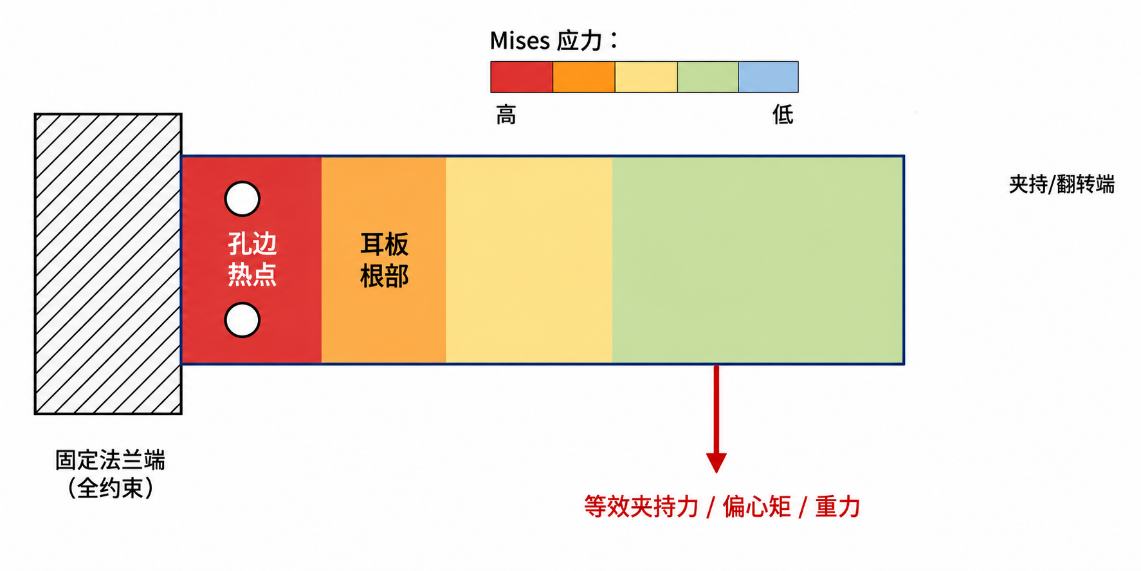
Les valeurs d’éléments finis ci-dessous illustrent les méthodes de modélisation et de comparaison. Les projets réels nécessitent une vérification par rapport à leur géométrie CAO, leurs matériaux, leurs connexions et leurs charges ; les résultats illustratifs ne peuvent pas remplacer l’analyse ou les tests d’acceptation. Les exemples comparent des plaques 6/8/10 mm, avec les résultats du tableau 8.
Tableau 8 Résultats illustratifs par éléments finis
| Épaisseur de plaque/mm | Contrainte de von Mises maximale illustrative/MPa | Déplacement maximal illustratif/mm | Rapport de contrainte à Q235 | Principaux points chauds |
|---|---|---|---|---|
| 6 | ≈170 | ≈1.93 | 0.72 | Bord du trou de bride et pied de patte de cylindre |
| 8 | ≈96 | ≈0.81 | 0.41 | Congé de transition de bord de trou |
| 10 | ≈61 | ≈0.42 | 0.26 | Région de connexion à bride locale |
Les valeurs illustratives des éléments finis sont du même ordre que les résultats analytiques : le déplacement diminue avec t au cube et la contrainte avec t au carré. Les discontinuités géométriques au niveau des bords des trous et des racines des cosses créent des concentrations de contraintes locales avec des pics légèrement supérieurs aux valeurs du modèle de poutre. L’analyse du projet doit au moins affiner les pinces de soudure et les coins découpés et recalculer la précharge des boulons et le contact non linéaire. Les applications à haute température nécessitent également des charges thermiques et un déclassement thermique des interfaces de contact.
04Analyse de sensibilité, tests et FMEA
4.1 Analyse de sensibilité
Les modèles donnent les relations de premier ordre suivantes pour la marge de sécurité de préhension, la flèche de la plaque et le moment de rotation :
Le tableau 9 résume les sensibilités correspondantes.
Tableau 9 Sensibilité de premier ordre des principales variables
| Variable | Réponse principale | Sensibilité mathématique | Réponse à un changement de variable de +10% |
|---|---|---|---|
| Pression d’alimentation en air P | Marge de sécurité de serrage | +1 | +10% |
| Diamètre d’alésage D | Marge de sécurité de serrage | +2 | +21% |
| Coefficient de frottement µ | Marge de sécurité de serrage | +1 | +10% |
| Rapport de force du mécanisme i | Marge de sécurité de serrage | +1 | +10% |
| Rendement mécanique ηₘ | Marge de sécurité de serrage | +1 | +10% |
| Masse de la pièce m | Marge de sécurité de serrage | −1 | −9.1% |
| Épaisseur de plaque t | Déflexion | −3 | −24.9% |
| Longueur en porte-à-faux L | Déflexion | +3 | +33.1% |
| Module d’élasticité E | Déflexion | −1 | −9.1% |
| Excentricité e | Moment tournant | +1 | +10% |
Le tableau 9 permet de prioriser les changements de concept. L’alésage du cylindre affecte la poussée de manière quadratique et constitue un élément géométrique clé pour la sécurité de préhension. L’épaisseur des plaques et la longueur du porte-à-faux affectent la déflexion cubique et sont au cœur des contrôles de rigidité. L’excentricité affecte directement le couple de rotation, contrôlez donc le centre de gravité pendant l’implantation plutôt que de compenser une géométrie défavorable en augmentant la pression au point final.
4.2 Plan de test
T/SZRA 001-2024 spécifie des conditions de test de pince de 20±2 °C, 20% – 80% relatif humidité et pression ambiante 86–106 kPa, avec un échauffement adéquat et des statistiques de 50 cycles pour le contrôle de la force, le positionnement répété et le couple maximal [11]. GB/T 34878-2017 fournit une référence pour les tests de fuite sous vide [18]. Les essais de fatigue axiale à amplitude constante ASTM E466 peuvent compléter l’évaluation des matériaux ou des composants représentatifs [19]. Le tableau 10 présente la séquence de tests proposée.
Tableau 10 Séquence de test recommandée
| Scène | Objectif | Principaux équipements/instruments | Sorties |
|---|---|---|---|
| Vérification des matières entrantes | Vérifier l’épaisseur de la plaque, le matériau et l’état du traitement thermique. | Pieds à coulisse, jauges d’épaisseur à ultrasons, testeurs de dureté, certificats de matériaux | Épaisseur mesurée t et état du matériau |
| Calibrage de la force de serrage | Etablir la courbe pression-force de serrage | Transducteur de pression, cellule de charge de tension/compression et système d’acquisition de données | Courbe P-Nside |
| Test de résistance au glissement | Calculer le coefficient de frottement équivalent μeq à partir du test | Outillage de chargement vertical, poids/servochargeur, capteur de déplacement | Charge de glissement et μeq |
| Test de flèche | Vérifier la sélection de l’épaisseur de la plaque | Déplacement laser, bloc de charge standard | Courbe F-δ |
| Essai de retournement | Vérifier 0 °/ 45 °/ 90 ° pose moment | Capteur de couple, bloc de simulation d’inertie, codeur angulaire | Courbe M-θ et dépassement |
| Test de répétabilité | Mesurer la variation de préhension et de positionnement | Plate-forme de cyclage automatique et caméra/capteur de déplacement | Erreur de positionnement sur 50 répétitions |
| Test de préhension par le vide | Vérifier la rétention du vide et les fuites | Vacuomètres, débitmètres, équipements de détection de fuites | Courbe de chute de pression, différence de pression effective |
| Durabilité et fatigue | Évaluer le risque lié à la durée de vie | Banc de test cyclique ; complété par un test de fatigue des coupons si nécessaire | Courbe de durée de vie et seuil de desserrage |
Calibrer la force de préhension statique à 0.5, 0.6, 0.7 et 0.8 MPa, en utilisant ≥5 en régime permanent points à chaque pression. Appliquez des charges de test de glissement à des pièces réelles ou à des échantillons représentatifs et calculez μeq séparément pour des conditions sèches à température ambiante, légèrement huileuses, avec poussière de meulage et haute température. Utilisez des tests de déflexion et de retournement pour comparer les tendances analytiques et de simulation, avec ≥50 cycles de répétabilité. Testez la rétention de vide et les fuites à différents niveaux de vide et déduisez la décroissance efficace de la différence de pression à partir de la pente pression/temps. Introduisez les valeurs mesurées μ, ηm et κM dans le modèle analytique [11].
4.3 Analyse des modes de défaillance et de leurs effets (AMDEC)
Le tableau 11 donne les recommandations FMEA pour l’outillage des effecteurs finaux. S, O et D vont de 1 à 10, et le numéro de priorité du risque RPN = S × O × D.
Tableau 11 AMDEC d’outillage d’effecteur final
| Mode de défaillance | Principales causes/conséquences | S | O | D | IPA | Actions recommandées |
|---|---|---|---|---|---|---|
| Glissement par friction | µ réduit, contamination par l’huile ou basse pression / chute de pièce | 10 | 4 | 4 | 160 | Mesurez µ sur la pièce réelle ; utilisez une référence de 0.5 MPa ; ajouter des dents ou des revêtements antidérapants |
| Déflexion excessive de la plaque | Épaisseur insuffisante ou longueur de porte-à-faux excessive / erreur d’alignement | 8 | 5 | 4 | 160 | Privilégier l’épaississement ou le raccourcissement du porte-à-faux ; ajouter des nervures au lieu de simplement améliorer la qualité de l’acier |
| Couple de rotation insuffisant | Excentricité sous-estimée ou charges dynamiques omises/retournement bloqué | 9 | 3 | 5 | 135 | Mesurez d’abord le centre de gravité ; introduire κM ; laisser une marge suffisante |
| Fissures de fatigue des soudures | Concentration des contraintes en pointe de soudure, contrainte résiduelle/fracture | 9 | 3 | 6 | 162 | Enduit de soudure, congés lisses et réévaluation de la fatigue par points chauds |
| Perte de précharge du boulon | Vibration, tassement, cyclage thermique/relâchement | 7 | 5 | 5 | 175 | Contrôler le couple de serrage ; prévoir des mesures anti-desserrage et une inspection/resserrage périodique |
| Usure des broches et jeu accru | Retournements fréquents, lubrification insuffisante/détérioration de la précision | 7 | 4 | 5 | 140 | Douille remplaçable ; améliorer la dureté de la surface |
| Fuite de vide | Ventouses vieillies ou surfaces inégales / pièce tombée | 10 | 3 | 4 | 120 | Test de rétention sous vide, zones de vide séparées et remplacement programmé |
| Déclassement du joint haute température | Isolation thermique/dérive de la force de serrage insuffisante | 8 | 3 | 6 | 144 | Blindage thermique, circuits d’air de refroidissement, matériaux résistants à la chaleur et déclassement en température |
Les résultats RPN dans ce tableau donnent la priorité à la perte de précharge des boulons, aux fissures de fatigue des soudures, à la déflexion excessive des plaques et au glissement par friction. Ces emplacements ne présentent peut-être pas les contraintes moyennes les plus élevées, mais les effets cumulés des cycles, de la température, de la contamination et des variations de l’assemblage peuvent augmenter le risque de défaillance. Faites correspondre les mesures d’inspection et de validation aux causes spécifiques.
05 Discussion
Ce cadre prend en charge l’analyse technique préliminaire et ne remplace pas les calculs complets pour le produit tridimensionnel réel. La plupart des entrées E, ρ, ν et α dans la table des matériaux sont des valeurs typiques. Une analyse formelle doit les confirmer auprès des fournisseurs de matériaux à la lumière des processus de fabrication, des défauts, de la température et de l’historique des charges. Les données 304 et 6061-T6 s’appliquent aux conditions matérielles spécifiées. Les régions de soudure en alliage d’aluminium peuvent se ramollir, de sorte que les propriétés du métal de base ne peuvent pas représenter la région après soudure [6][7-8].
Les modèles de friction et de vide utilisent une approximation du premier ordre de la friction coulombienne plus la différence de pression effective. Les directives du fabricant exigent que le coefficient de frottement soit établi en testant les pièces d’origine et le niveau de vide pour tenir compte de la perméabilité de la surface [13-15]. Les modèles comparent des sensibilités variables, mais un étalonnage dans des conditions réelles de surface, de température et de contamination reste nécessaire. Pour les pièces moulées à chaud, évaluez d’abord l’isolation, le refroidissement et le déclassement du joint ; l’augmentation seule de la force de serrage est insuffisante [10][3].
Des résultats illustratifs par éléments finis identifient les conditions aux limites et les points chauds ; ce ne sont pas des rapports d’acceptation. La conception du projet doit en outre aborder quatre domaines : la géométrie des soudures et les contraintes résiduelles ; précharge des boulons et glissement de contact ; viscoélasticité ou fluage des coussinets flexibles ; et charges thermiques et cycliques combinées. Examinez-les ainsi que les tests sur site avant d’établir la base de conception.
06 Conclusions
(1) Vérifiez ensemble l’épaisseur de la plaque, la force de serrage et la marge de sécurité. Dans le modèle utilisé ici, la déflexion dépend de la puissance trois de l’épaisseur de la plaque. Lorsque le parallélisme et de faibles vibrations sont requis, vérifiez d’abord les conditions de rigidité.
( 2 ) La mise à niveau de l’outillage en acier de Q235 à Q355 augmente principalement la limite d’élasticité et a un effet limité sur la rigidité à géométrie inchangée. Pour réduire la déviation, comparez d’abord les mesures géométriques telles que des plaques plus épaisses, des encorbellements plus courts et une excentricité réduite.
(3) Dans l’exemple de préhension par friction 50 kg à 0.5 MPa et μ=0.20, un ϕ80 l’alésage du cylindre répond aux exigences tandis que ϕ63 est insuffisant. Comparez les alésages en utilisant la pression d’alimentation minimale garantie, et non la pression la plus élevée possible.
(4) L’exemple de retournement 90° pour une pièce 80 kg montre que la masse, l’excentricité et le facteur de charge dynamique combiné déterminent conjointement les charges de retournement. L’excentricité doit faire l’objet d’une attention particulière lors de l’aménagement.
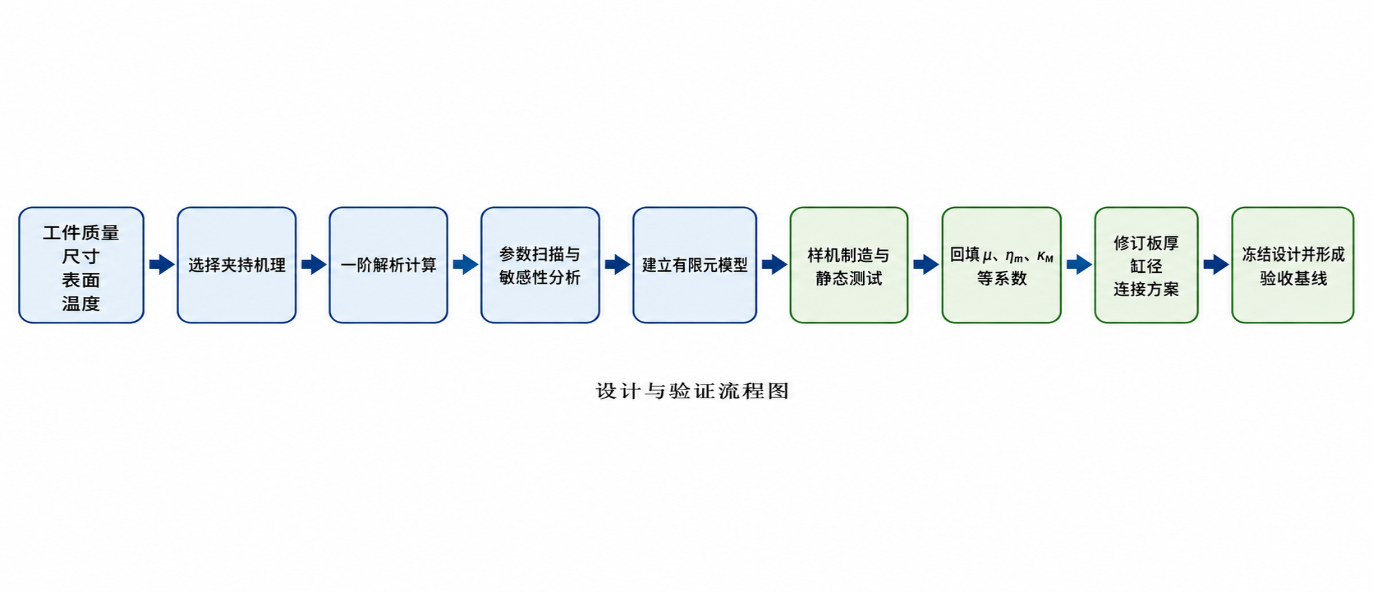
(5) La préhension par le vide doit être vérifiée tout au long de la séquence de mouvement complète, avec une attention particulière à la résistance au glissement tangentiel plutôt qu’au levage vertical seul. Les coefficients de friction et les facteurs de sécurité doivent être calibrés par des tests sur pièces réelles. Définissez d’abord les conditions de fonctionnement réelles, puis utilisez l’analyse, la simulation et les tests pour déterminer l’épaisseur de la plaque, l’alésage du cylindre, les connexions et les paramètres de surface [6]. La figure 3 montre le processus.
Références
[1] BELTER J T, DOLLAR A M. Acquisition de préhension sous-actionnée et stabilité à l’aide de mécanismes de couplage basés sur la friction[C]//2011 Conférence internationale de l’IEEE sur la robotique et l’automatisation. Shanghai : IEEE, 2011 : 5895-5900.
[2] Xipeng, Cong Qian, Ye Shaobo, et al. Conception bionique et analyse des performances de préhension sous vide des ventouses sous vide [J]. Journal de l’Université de Jilin (Engineering Edition), 2025, 55(1) : 382-391.
[3] Jiangsu Aurek Intelligent Technology Co., Ltd. Informations techniques publiques sur les manipulateurs industriels pneumatiques, les outils personnalisés, les palonniers à vide et les cas d’application typiques [EB/OL]. [2025-06-01]. https://www.aurek.cn/.
[4] Comité technique national de normalisation de l’acier. Acier de construction au carbone : GB/T 700 – 2006[S]. Pékin : China Standards Press, 2006.
[5] Comité technique national de normalisation de l’acier. Acier de construction à haute résistance faiblement allié : GB/T 1591-2018[S]. Pékin : China Standards Press, 2018.
[6] Centre expérimental d’ingénierie des structures et des ponts de l’Université du Sud-Est. Paramètres de propriétés des matériaux couramment utilisés [Z]. Nanjing : Université du Sud-Est, 2020.
[ 7 ] MatWeb. 304 Fiche technique du matériau en acier inoxydable [EB / OL]. [ 2025-06 - 01 ]. https://www.matweb.com/.
[ 8 ASM International. Aluminium 6061 - T6 / 6061 - T651 fiche technique du matériau [EB/OL]. [ 2025-06 - 01 ]. https://www.matweb.com/.
[ 9 BASF. Elastollan C 95 A (TPU) fiche technique [EB/OL]. [ 2025-06 - 01 ]. https://www.materialdatacenter.com/.
[10] NIST. Propriétés thermophysiques des matériaux[R/OL]. Gaithersburg : Institut national des normes et de la technologie, [2025-06-01]. https://materialsdata.nist.gov/.
[11] Association de l’industrie des robots de Suzhou. Spécifications de performances et méthodes de test des pinces électriques rotatives : T/SZRA 001—2024[S]. Suzhou : Association de l’industrie des robots de Suzhou, 2024.
[12] SMC Corporation. Meilleures données techniques pneumatiques : débit théorique des vérins pneumatiques [EB/OL]. [2025-06-01]. https://www.smcworld.com/.
[13] Schmalz. Force de maintien théorique d’une ventouse[EB/OL]. [2025-06-01]. https://www.schmalz.com/.
[14] Festo. Principes de base de la technologie du vide[EB/OL]. [2025-06-01]. https://www.festo.com/.
[15] COVAL. Performances de la ventouse [EB/OL]. [2025-06-01]. https://www.coval.com/.
[16] KULAK G L, FISHER J W, STRUIK J H A. Guide des critères de conception pour les joints boulonnés et rivetés [M]. 2e éd. Chicago : AISC/RCSC, 2001.
[17] Université Purdue. Résistance des soudures et gorge efficace : notes de cours du CE 470[Z]. West Lafayette : Université Purdue, 2013.
[18] Comité technique national pour la normalisation de la technologie du vide. Test du taux de fuite des vannes de technologie de vide : GB/T 34878—2017[S]. Pékin : China Standards Press, 2017.
[19] ASTM International. Pratique standard pour les essais de fatigue axiale à amplitude constante contrôlée par force conductrice de matériaux métalliques : ASTM E466[S]. Conshohocken Ouest : ASTM International, 2021.