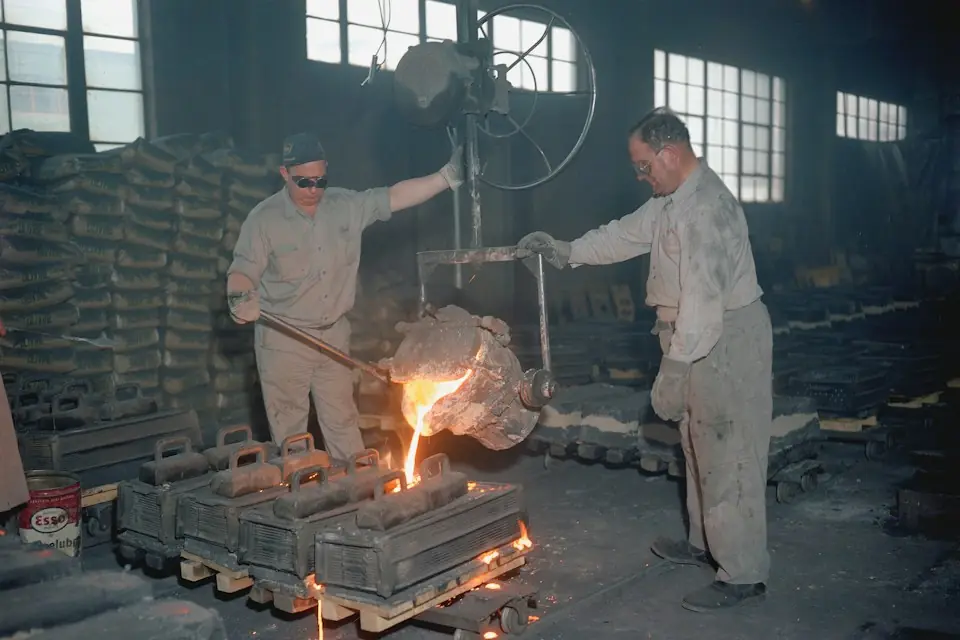
- Keine unbeabsichtigte Freisetzung bei Luftverlust; Die kontrollierte Freigabe danach ist das Freigabeprinzip für industrielle Handhabungswerkzeuge. Halten Sie die Last während eines Fehlers aufrecht und geben Sie sie dann bei niedriger Geschwindigkeit mit Diagnose- und Reset-Funktion frei, sobald die Verriegelungen dies zulassen. Luftverlust darf nicht als Öffnungsbefehl gewertet werden.
- Luftverlustschutz erfordert koordinierte mechanische Selbsthemmung, geometrische Unterstützung, Druckhaltung, Leckerkennung, Druckabfallüberwachung, Freigabeverriegelungen, Betriebsabläufe und Wartungsrückstellung. Ein Luftbehälter oder Druckschalter bietet nur einen Teil dieses Schutzes.
- Überprüfen Sie die Greifkraft mithilfe der Äquivalentlastmethode, einschließlich Beschleunigung, Not-Aus-Aufprall, minimaler Reibung und Backenverschleiß. Für das angegebene 300 kg heiße Werkstückbeispiel beträgt die angestrebte Gesamtnormalkraft mindestens ungefähr 36.7 kN.
- Verwenden Sie mehrere Signale für die Luftverlustdiagnose: P1/P2/P3-Druck, Druckabfallrate, Backenverschiebung, Verriegelungseingriff und Unterstützungsbestätigung. Die empfohlene Gesamtreaktion bei Luftverlustverriegelung beträgt ≤150 ms.
Organisation: Jiangsu AUREK Intelligent Technology Co., Ltd. (AUREK Intelligent Technology Research Group, Lianyungang, Jiangsu) · Validierungszeitraum: 2023.05 – 2026.04 · Dokumenttyp: Industrie Ingenieursmethoden. Parameter werden als berechnete, in Testaufzeichnungen oder von der Technik empfohlene Werte identifiziert und müssen für jedes Projekt überprüft werden. Dieses Dokument ist keine Zertifizierung Dritter, kein Typprüfbericht, keine Kundenabnahmeaufzeichnung oder kein Qualitätszertifikat. Das vollständige PDF steht zum Download bereit.
00 Abstract
Pneumatische Industriemanipulatoren, pneumatische Handhabungssysteme, Roboter-Endeffektoren, Vakuumheber und spezielle Ladewerkzeuge erfordern eine Bewertung der Lasthaltung nach plötzlichem Druckverlust, Schlauchbruch, Ventilfehlern und Steuersignalausfall. Nachlassender Halt oder unbeabsichtigtes Loslassen kann zu herabfallenden Werkstücken, Gerätekollisionen, Verbrennungen und Produktionsausfällen führen. Diese Studie organisiert Methoden zum Schutz vor Luftverlust, zur sicheren Freisetzung und zur technischen Validierung im Hinblick auf diese Risiken.
Keine unbeabsichtigte Freisetzung bei Luftverlust; Die anschließende kontrollierte Freisetzung bedeutet, dass der Beibehaltung des Griffs Vorrang eingeräumt wird, die Handhabung gestoppt wird und die verzögerte Freisetzung bei Luftverlust verboten wird. Die Freigabe bei niedriger Geschwindigkeit mit Diagnose- und Rücksetzfunktion ist nur zulässig, wenn das Werkstück abgestützt ist, sich das Werkzeug in einer sicheren Position befindet, der Manipulator oder Roboter sich in einer autorisierten Freigabeposition befindet, sich das Personal in einem sicheren Bereich befindet und die Steuersperren erfüllt sind.
Die folgenden Abschnitte behandeln Greifkraftprüfungen, Selbsthemmung, geometrische Unterstützung, Druckhaltung und Lecküberwachung, Freigabesperren, Wartungsrückstellung und Validierung für pneumatische Klemmung, Backe, Vakuum, interne Ausdehnung, Haken-, Wende- und Heißbearbeitungswerkzeuge. Druck-, Zeit-, Greifkraft-, Schlupf- und Reaktionszeitwerte sind technische Referenzen oder zusammengestellte interne Testwerte und müssen anhand des Werkstücks, der Werkzeugstruktur, der Luftversorgung, des Bewegungsprofils und der Sicherheitsanforderungen vor Ort überprüft werden.
01 Einleitung
Handhabungswerkzeuge werden an pneumatischen Industriemanipulatoren, pneumatischen Balancern, Portalmanipulatoren, Industrierobotern, Schwenkkranen und speziellen Ladesystemen angebracht, um Werkstücke zu greifen, zu stützen, auszurichten, zu übertragen und freizugeben. Das Design muss Nennbedingungen und vorhersehbare Fehler wie Ausfälle der Luftversorgung, Steuerungsfehler, Backenverschleiß, exzentrische Belastung, Strahlungswärme und Wartungsfehler abdecken, um eine Risikoeskalation nach einem Ausfall zu begrenzen.
Luftdruck erzeugt üblicherweise Griff, treibt Backen an und betätigt die Freigabe. Wenn das Halten vollständig von einer kontinuierlichen Versorgung abhängt, können Versorgungsunterbrechungen, Schlauchbrüche, gelöste Kupplungen, klemmende Spulen, unbeabsichtigte Betätigung des Ablassventils oder Undichtigkeiten in der Klemmkammer die Griffigkeit schnell beeinträchtigen und zu Ausrutschen, Stürzen oder Stößen führen. Warmgussteile, Schmiedeteile und wärmebehandelte Teile weisen außerdem Zunder, variable Reibung und eingeschränkten Zugang für das Eingreifen des Personals auf; Diese Bedingungen müssen in die Schutzgestaltung einbezogen werden.
02Forschungsobjekte und Randbedingungen
2.1 Forschungsobjekte
Die Studie umfasst pneumatische Rundumklemmen, Backengreifer, Vakuumwerkzeuge, Innendehnungsgreifer, Haken, Wendewerkzeuge und Werkzeuge zur Handhabung heißer Werkstücke sowie andere kundenspezifische Industriewerkzeuge. Der Schwerpunkt liegt auf sicherer Freigabe, Luftverlustschutz und technischer Validierung für pneumatische Industriemanipulatoren, pneumatische Balancer, Portalmanipulatoren, Roboter-Endeffektoren, Spezialladesysteme, Auslegerkrane und Vakuumheber.
2.2 Randbedingungen
Diese Methode befasst sich mit pneumatischen und kombinierten Werkzeugen unter Luftverlust, Leckage, unbeabsichtigter Freigabe und Wartungsrücksetzung. Jedes Projekt muss noch eine Risikobewertung, mechanische Festigkeitsberechnungen, Sicherheitsvalidierung des Steuerungssystems, Inbetriebnahme vor Ort und Kundenabnahme abschließen. Die Designeingaben müssen Werkstückmasse, Abmessungen, Oberfläche, Temperatur, Schwerpunkt, Greifmethode, Bewegungsprofil, Zykluszeit, Arbeitsmethoden des Personals und Versorgungsbedingungen angeben, gefolgt von projektspezifischem Design, Prüfungen und Validierung.
03Luftverlustrisiken und typische Fehlerarten
Die Fehleranalyse sollte Werkstückgewicht, Beschleunigung, Not-Aus-Aufprall, Orientierungsänderungen, Backenverschleiß, verringerte Reibung, Strahlungswärme, Schwerpunktverschiebungen und Bedienerfehler umfassen. Obwohl Wickel-, Backen-, interne Expansions-, Vakuum-, Haken- und Wendewerkzeuge über unterschiedliche Mechanismen verfügen, ist bei allen eine Beurteilung der reduzierten Retention, unbeabsichtigten Freigabe, unbeabsichtigten Bewegung und der Unfähigkeit, sicher zurückzusetzen, erforderlich.
| Nein. | Fehlermodus | Beschreibung der Hauptrisiken |
|---|---|---|
| 1 | Die Hauptdruckluftversorgung wird plötzlich unterbrochen | Wenn die Druckversorgung des Spannzylinders wegfällt, kann es ohne mechanische Verriegelung oder druckhaltende Maßnahmen zu einem schnellen Abfall der Spannkraft kommen. |
| 2 | Der Druck der Hauptdruckluftversorgung fällt langsam ab | Der Grip nimmt allmählich ab; Ohne Unterdruckwarnung kann die Handhabung mit unzureichender Kraft fortgesetzt werden. |
| 3 | Luftschlauchbruch | Der Zweigdruck fällt schnell ab, was zu einem Druckverlust in der Klemmkammer oder zu Fehlfunktionen des Aktuators führen kann. |
| 4 | Schnellkupplung trennen | Es manifestiert sich häufig als plötzliche Leckage und muss anhand der Druckabfallrate und des Druckschwellenwerts identifiziert werden. |
| 5 | Ventilspule klemmt | Kann zu unvollständigem Greifen, unvollständiger Freigabe oder unbeabsichtigtem Entlüften führen. |
| 6 | Fehlfunktion des Freigabeventils | Wenn die Freigabesperre nicht ausreicht, kann es beim Aufhängen des Werkstücks zu einer unbeabsichtigten Freigabe kommen. |
| 7 | Spannkammerleckage | Die Spannkraft lässt langsam nach, was möglicherweise zum Verrutschen des Werkstücks führt. |
| 8 | Luftbehälter- oder Rückschlagventilfehler | Die lokale Druckhaltekapazität wird reduziert und die Luftverlust-Haltezeit wird verkürzt. |
| 9 | Falsches Drucksensorsignal | Das Steuersystem kann den Klemm- oder Luftverluststatus falsch einschätzen. |
| 10 | Greifbackenverschleiß | Die Kontaktfläche, der Reibungskoeffizient und die geometrische Begrenzungsfähigkeit werden reduziert. |
| 11 | Hohe Temperaturen beschädigen Luftleitungen, Dichtungen und Sensoren | Dies kann zu Luftlecks, Signaldrift oder abnormalem Betrieb führen. |
| 12 | Der Bediener drückt versehentlich die Entriegelungstaste | Ohne doppelte Bestätigung und eine Stützverriegelung könnte die Last unbeabsichtigt freigegeben werden, während sie angehängt ist. |
| 13 | Unbeabsichtigter Start während der Wartung | Wenn sich Wartungspersonal in einem gefährlichen Bereich aufhält, kann eine Fehlfunktion der Klemme zu Verletzungen führen. |
| 14 | Werkstück löst sich unbeabsichtigt, bevor es sicher sitzt | Das Werkstück kann direkt herunterfallen und ist das wichtigste Präventions- und Kontrollziel der Freigabesperre. |
| 15 | Die Schwerpunktverlagerung führt zu exzentrischem Lastschlupf | Exzentrische Belastungen erhöhen die Kraft auf einer Seite des Greifers, was zu Drehung, Umkippen oder Abrutschen führen kann. |
Tabelle 1. Luftverlustrisiken und typische Fehlermodi
Designprüfungen sollten sich individuell mit mechanischer Selbsthemmung, geometrischer Unterstützung, Druckhaltung, Leckerkennung, Druckabfallüberwachung, Freigabeverriegelungen, Betriebsabläufen und Wartungsrückstellung befassen und jede Funktion nach Luftverlust überprüfen. Das Hinzufügen nur eines Luftbehälters oder Druckschalters bietet keinen vollständigen Schutz.
04Konstruktionsprinzipien für sichere Freisetzung und Schutz vor Luftverlust
Koordinieren Sie Risikobewertung, inhärent sichere Geometrie, mechanische Redundanz, Druckhaltung, Überwachung, Verriegelungen, kontrollierte Freigabe, Wartungsrücksetzung und Prüfung. Halten Sie die Last nach einem Fehler aufrecht. Lassen Sie die Freigabe bei niedriger Geschwindigkeit erst zu, nachdem Unterstützung, Personensicherheit, Position und alle Steuerbedingungen bestätigt wurden.
Die Eigensicherheit sollte die Abhängigkeit vom pneumatischen Halten allein durch V-Nuten, konturierte Stützen, Unterstützen, Seitenanschläge, Endanschläge und hitzebeständige Backen minimieren; Die mechanische Redundanz sollte selbsthemmende Keile, federbelastete Sicherungsstifte, Sperrklinkenmechanismen, geometrische Stützen und Endanschläge kombinieren, um eine passive Rückhaltung nach Luftverlust zu gewährleisten. Steuerverriegelungen sollten eine Freigabe nur nach Bestätigung der Werkstückunterstützung, Bestätigung der Werkzeugposition, Bestätigung der Manipulator- oder Roboterposition, Bestätigung der Personensicherheitszone, Bestätigung des Druckstatus und Bestätigung der Konsistenz des Sensorsignals ermöglichen.
| Vergleich | Standard-Pneumatikwerkzeuge | Werkzeuge mit Luftverlustschutz |
|---|---|---|
| Spann- und Halteverfahren | Es beruht hauptsächlich auf der kontinuierlichen Druckversorgung durch den Zylinder. | Kombinierte Druckhaltung, mechanische Verriegelung, geometrische Unterstützung, Überwachung und Freigabeverriegelungen |
| Reaktion der Luftzufuhrabschaltung | Die Klemmkraft kann mit abnehmendem Druck abnehmen. | Handhabung stoppen, mechanisch verriegeln, den Griff beibehalten und suspendiertes Lösen verhindern |
| Freigabebedingungen | Wird oft durch einen einzelnen Knopf oder eine gewöhnliche Ventilsteuerung ausgelöst. | Zu den Verriegelungsbedingungen gehören die Bestätigung des Sitzes des Werkstücks, die Bestätigung der Position, die Bestätigung der Stellung, die Sicherheit des Personals und der Druckstatus. |
| Verfahren zur Leckerkennung | Verlassen Sie sich mehr auf Manometer oder manuelle Beobachtung. | P1-, P2-, P3-Drucküberwachung, Beurteilung der Druckabfallrate und Signalkonsistenzdiagnose. |
| Wartungssicherheit | Der Wartungsstatus kann von den Betriebsabläufen abhängen. | Kontrollierte Druckentlastung, manuelles Zurücksetzen, Wartungsbestätigung und Wiederanlaufsperre |
| Geeignete Anwendungen | Geeignet für risikoarme, leichte und stabile Druckluftversorgungsszenarien. | Geeignet für hohe Temperaturen, schwere Lasten, hängende Handhabung, Haltungsänderungen und nicht standardmäßige Handhabungsszenarien. |
| Abhängigkeit von Personal/Druckluftversorgung | höher. | Reduzierte Abhängigkeit von der Versorgungskontinuität durch Druckhaltung und mechanisches Halten mit Freigabeverriegelungen |
Tabelle 2. Pneumatische Werkzeuge und Werkzeuge mit Luftverlustschutz
05Klemmkraftberechnungsmethode und repräsentative technische Verifizierungsberechnung
5.1 Grundlegende Berechnungslogik
Reibungsbasierte Werkzeuge sollten eine äquivalente Lastmethode verwenden, anstatt allein anhand des statischen Gewichts zu schätzen. Zu den Eingaben gehören Gewicht, Handhabungsbeschleunigung, Notstopp-Aufprall, Orientierungsänderungen, minimaler Reibungskoeffizient, Hochtemperaturskala, Backenverschleiß und exzentrische Belastung:
Fe ist die äquivalente Last (N), einschließlich Bewegung und Stoß. m ist die Werkstückmasse (kg), g = 9.81 m/s², a ist die maximale Handhabungsbeschleunigung (m/s²) und φ ist der Notstopp-Aufprallfaktor, ausgewählt aus dem Bewegungsprofil und dem Bremsverhalten. Die angestrebte Gesamtnormalkraft beträgt:
Ntotal ist die angestrebte Gesamtnormalkraft (N), Ks der Sicherheitsfaktor und μmin der minimale Reibungskoeffizient unter Berücksichtigung von Hitze, Zunder, Öl, Verschleiß und Oberflächenschwankungen. Die effektive Zylinderleistung beträgt:
wobei Fc die effektive Ausgangskraft des Zylinders (N) ist; P ist der Arbeitsdruck (Pa); A ist die effektive Fläche des Kolbens (m²); η ist die Übertragungseffizienz; Fr sind der Dichtungswiderstand, der Federwiderstand und der Reibungswiderstand des Mechanismus (N). Wird die Spannkraft durch krafterhöhende Mechanismen wie Keile, Kniehebel und Exzentermechanismen verstärkt, sind auch Übersetzungsverhältnis, Wirkungsgrad, Verschleiß, Verklemmung, Wärmeausdehnung, Lösewiderstand, Bolzenscherung, elastische Verformung der Spannbacke und Belastbarkeit bei Luftverlust-Verriegelung zu prüfen.
5.2 Repräsentative Berechnungs- und Validierungseingaben
Die folgenden Eingaben sind mit den technischen Validierungsdatensätzen von AUREK für 2023.05–2026.04 verknüpft. Sie gelten für die angegebenen Berechnungs- und Prüfbedingungen. Überprüfen Sie die Projektnutzung anhand von Rohdaten, Entwurfsdokumenten und Sicherheitsanforderungen vor Ort.
| Projekt | Aufgezeichnete Testeingabe |
|---|---|
| Werkstücktyp | Hochtemperatur-Eisenguss- oder Schmiedestücke |
| Werkstückmasse | 300 kg |
| Gesamtreferenzmaße | 900 mm × 450 mm × 250 mm |
| Werkstückoberflächentemperatur/Umgebungstemperatur | 250 °C / 25 °C |
| Werkstückschwerpunktversatz | ≤ 80 mm |
| Maximale Beschleunigung des Handlings | 0.3 g |
| Notstopp-Aufprall-Korrekturkoeffizient φ | 1.2 |
| Minimaler Reibungskoeffizient μ unter Hochtemperatur-Oxidablagerungsbedingungenmin | 0.25 |
| Klemmkraft-Sicherheitsfaktor Ks | ≥2.0 |
Tabelle 3. Repräsentative Testeingaben für heiße Werkstücke und schwere Lasten (2023.05–2026.04)
Ersetzen Sie in Gleichung (1) und Gleichung (2):
In diesem Beispiel beträgt die Gesamtnormalkraft mindestens 36.7 kN. Bei zwei Backen liegt das berechnete Ziel bei etwa 18.4 kN pro Backe. Ein Zielwert von 20–22 kN pro Backe berücksichtigt die angegebenen Verschleiß-, Druck-, Wärme-, Exzentrizitäts- und Montageaspekte. Kombinieren Sie gegebenenfalls Reibungsgreifen mit V-Nuten, Stützstufen, konturierten oder unteren Stützen.
06Mechanischer Selbsthemmungs- und Sicherheitsfreigabemechanismus
Die mechanische Selbsthemmung bietet passiven Schutz nach Luftverlust, hält die Last aufrecht, wenn Versorgungs- oder Steuersignale ausfallen, und verhindert ein sofortiges Öffnen der Backen, wenn der Druck nachlässt. Zustandserkennung, Verriegelungen und Freigabesequenzierung bleiben Funktionen des Steuerungssystems; keines ersetzt das andere. Bei heißen, schweren oder schwebenden Lasten sollten Sie eine mechanische Redundanz in Betracht ziehen, die selbstsichernde Keile, Federsicherungsstifte, Sperrklinken, geometrische Stützen und Anschläge kombiniert.
Verwenden Sie zwei Stufen: entriegeln Sie die mechanische Sicherung und öffnen Sie dann die Backen kontrolliert. Entsperren Sie erst, nachdem Werkstückunterstützung, Werkzeugposition, Manipulator-/Roboterhaltung, Personensicherheit, Druck und Diagnosesperrstatus bestätigt wurden. Verwenden Sie zum langsamen Öffnen eine gedrosselte Entlüftung, eine Proportionalsteuerung oder eine mechanische Geschwindigkeitsbegrenzung. Die manuelle Notentriegelung erfordert außerdem eine Lastunterstützung und eine Schutzvorrichtung, eine Doppelfunktion, einen speziellen Schlüssel oder eine mechanische Bestätigung, um eine unbeabsichtigte Betätigung zu verhindern.
| Parameterelemente | Technische Referenzwerte/empfohlene Verifizierungsindikatoren | Designbeschreibung |
|---|---|---|
| Keilwinkel | 5°~7° | Unter Berücksichtigung sowohl der Selbsthemmungsfähigkeit als auch des Lösewiderstands muss der Zustand der Reibungsoberfläche berücksichtigt werden. |
| Sperrstift-Eintrittszeit | ≤ 100 ms | Wird zur schnellen mechanischen Verriegelung nach Luft- oder Stromausfall verwendet. |
| Gesamtreaktionszeit der Luftverlustsperre | ≤ 150 ms | Verifizierungsziel von der Fehlererkennung bis zur abgeschlossenen Verriegelung |
| Normale kontrollierte Release-Zeit | 0.8~1.5 s | Vermeiden Sie Stöße oder Rückschläge, die durch die sofortige Freigabe verursacht werden. |
| Normale Auslöse- und Klauenöffnungsgeschwindigkeit | ≤ 80 mm /s | Wird verwendet, um Stöße während der kontrollierten Freigabe zu reduzieren, nachdem der Sitz des Werkstücks bestätigt wurde. |
| Öffnungsgeschwindigkeit der Not-Hand-Entriegelungsklaue | ≤ 50 mm /s | Die manuelle Freigabe sollte langsam, abbrechbar und bestätigbar sein. |
| Maximale elastische Verformung des Backenendes | ≤ 0.2 mm | Es muss anhand der Länge, des Materials und des Spannungszustands der Spannbacke überprüft werden. |
| Schersicherheitsfaktor des Sicherungsstifts | ≥3.0 | Überprüft die kritische Tragfähigkeit, während es nach einem Luftverlust gehalten wird |
| Sicherheitsfaktor der Keilkontaktfläche | ≥1.5 | Kontaktbeanspruchung, Verschleiß und Schmierbedingungen müssen berücksichtigt werden. |
| Maximale Vergleichsspannung der Haupttragteile | ≤60% der zulässigen Spannung des Materials | Als Referenzgrenze für die strukturelle Festigkeitsauslegung. |
Tabelle 4 Referenzindikatoren für die mechanische Strukturtechnik
Bewerten Sie bei Werkzeugen für heiße Werkstücke auch Isolierpads, hitzebeständige Backen, Metallschläuche, strahlungsgeschützte Leitungen und Sensorabschirmung. Platzieren Sie Schläuche, Dichtungen und Sensoren nach Möglichkeit auf der Seite mit geringerer Strahlungsbelastung und verwenden Sie Metallschläuche, Isolierhülsen oder Hitzeschilde, um thermische Schäden zu reduzieren.
07Pneumatische Druckhaltung und Leckerkennung
Organisieren Sie das pneumatische Design um Versorgungsfiltration, lokale Druckhaltung, Fehlerisolierung, Drucküberwachung, kontrollierte Entlüftung und Wartungsdruckentlastung. Typische Komponenten sind Filterregler, Rückschlagventile, Druckhalteventile, Luftbehälter, Sicherheitsabsperrventile, gedrosselte Auslassventile und Sicherheitsauslassventile. Die Überwachung umfasst den Hauptdrucksensor P1, den Zweigdrucksensor P2 und den Klemmkammer-Drucksensor P3 sowie die Druckabfallrate, die Leckklassifizierung und den Schlauchschutz in heißen Bereichen.
| Parameterelemente | Technische Referenz/Testaufzeichnungswert | Beschreibung |
|---|---|---|
| Nennluftversorgungsdruck | 0.5 ~ 0.8 MPa | Es ist für übliche industrielle Druckluftbedingungen geeignet und muss entsprechend der Druckluftversorgung vor Ort kalibriert werden. |
| Testen Sie den anfänglichen Luftversorgungsdruck | 0.60 MPa | Ausgangsbedingung für die genannten Tests |
| Warnschwelle für niedrigen Druck | P1 < 0.45 MPa Dauer ≥ 200 ms | Erkennt eine unzureichende Luftzufuhr und verhindert den Beginn eines neuen Zyklus. |
| Auslösedruck für den Luftverlustschutz | P1 < 0.35 MPa oder P2 < 0.35 MPa | Löst einen Handhabungsstopp, eine mechanische Verriegelung und ein Freigabeverbot aus. |
| Bedingungen für die Auslösung eines schnellen Lecks | Druckabfallrate ≥0.08 MPa/s | Identifizieren Sie plötzliche Lecks wie Luftleitungsbrüche und gelöste Verbindungen. |
| Vorspanndruck | 0.18 MPa (ungefähr 30% der Bewertung) | Zur Verwendung in Soft-Contact-Stufen. |
| Normaler Spanndruck | 0.60 MPa | Wird zur Simulation normaler Klemmbedingungen verwendet. |
| Zulässige Druckschwankung | ±5%(ca. ±0.03 MPa) | Empfohlene Verifizierungsindikatoren für die Druckstabilität. |
| Druckabtastzeitraum/Aufzeichnungsfrequenz | ≤ 20 ms / ≥ 50 Hz | Zum Druckabfall und zur schnellen Leckerkennung. |
| Haupt-Druckluftversorgung – Beurteilung der Abnormalität des Zweigs | | P1 − P2 | > 0.08 MPa Dauer ≥ 300 ms | Identifizieren Sie Anomalien in der Hauptdruckluftversorgung und den Nebenluftwegen. |
| Beurteilung der Klemmhohlraumanomalie | | P2 − P3 | > 0.10 MPa Dauer ≥ 300 ms | Identifizieren Sie Lecks in der Klemmkammer oder Anomalien im Ventilblock. |
Tabelle 5: Referenzwerte für die Pneumatiksystemtechnik und zusammengestellte interne Testwerte
Die Druckabfallrate wird durch die folgende Formel bestimmt:
Rp ist die Druckabfallrate (MPa/s), ΔP die Druckänderung und Δt das Abtastintervall. Der angegebene Prüfschwellenwert 0.08 MPa/s löst einen Schnellleckschutz aus. Legen Sie Alarmstufen für langsame Lecks für das Kreislaufvolumen, die Versiegelung und die erforderliche Haltezeit fest. Anhaltende abnormale P1/P2/P3-Unterschiede deuten auf Sensor-, Ventil- oder Schaltkreisfehler hin und erfordern eine konservative, sichere Reaktion.
08Steuerlogik und Freigabeverriegelungsbedingungen
Die Freigabe erfordert Werkstückunterstützung, Werkzeugposition, Manipulator-/Roboterhaltung, Griffstatus, Verriegelungsstatus, Personensicherheit, einen Freigabebefehl, Druckstatus und konsistente Sensorsignale. Bevor der Support bestätigt wird, lehnen Sie die Freigabe ab. Widersprüchliche Signale erfordern einen konservativen Sicherheitszustand: Beenden Sie die Handhabung, behalten Sie den Griff bei und verhindern Sie die Freigabe.
| Antwortebene | Triggerbedingung | Systemreaktion |
|---|---|---|
| Warnung der ersten Ebene | P1 < 0.45 MPa Dauer ≥ 200 ms | Unterdruckwarnung; hemmen neue Zyklen |
| Sekundärschutz | P1 < 0.35 MPa oder P2 < 0.35 MPa | Beenden Sie die Handhabung, aktivieren Sie die mechanische Verriegelung und verhindern Sie die Freigabe |
| Stufe 3 Not-Aus | Druckabfallrate ≥0.08 MPa/s oder abnormale Greifbackenverschiebung | Halten Sie sofort an, rasten Sie den Verriegelungsstift ein, behalten Sie den Griff bei und verhindern Sie die Freigabe, während Sie schweben. |
| Reset-Bedingung | Druck wiederhergestellt, Leckage beseitigt, Werkstück sicher sitzen, manuelle Bestätigung abgeschlossen, Sperre zurückgesetzt, Sensorsignale konsistent und Arbeitsbereich sicher | Ermöglicht den Zugriff auf kontrollierte Löse-, Umspann- oder manuelle Handhabungsprozesse. |
Tabelle 6. Reaktionslogik bei Luftverlust
Wenden Sie das Prinzip an, die Last nach einem Fehler beizubehalten; Freigabe erst nach Bestätigung. Eine Versorgungsunterbrechung darf nicht als Freigabebefehl wirken, auch nicht bei heißen oder schweren Werkstücken.
09Risikoanalyse und FMEA
FMEA identifiziert kritische Fehler, priorisiert Risiken und verknüpft sie mit Korrekturmaßnahmen. In dieser Studie werden Schweregrad S, Vorkommen O, Entdeckung D und Risikoprioritätsnummer RPN verwendet, mit RPN = S × O × D. Die Werte in der Tabelle sind Beispiele aus einem internen technischen Bewertungsmodell; Projektvergleiche und Risikorankings erfordern eine Neubewertung.
| Fehlermodus | S | O | D | Anfängliche RPN | Verbesserungsmaßnahmen | Nach Verbesserung |
|---|---|---|---|---|---|---|
| Die Hauptdruckluftversorgung wird plötzlich unterbrochen | 5 | 4 | 4 | 80 | Rückschlagventil, Druckhalteventil, mechanische Verriegelung und Luftverlust-Ablasssperre | 20 |
| Die Hauptdruckluftversorgung nimmt langsam ab | 4 | 3 | 4 | 48 | Niederdruckwarnung, Verbot neuer Zyklen, Drucktrendüberwachung | 16 |
| Luftschlauchbruch | 5 | 3 | 4 | 60 | Druckabfallerkennung, Metallschlauch, Schlauchhalterungen und mechanische Verriegelung | 15 |
| Schnellkupplung trennen | 5 | 3 | 4 | 60 | Verriegelungskopplung, P2-Überwachung und Kopplungserhaltungsmaßnahmen | 15 |
| Fehlfunktion des Freigabeventils | 5 | 3 | 4 | 60 | Unterstützt Verriegelung, doppelte Bestätigungsfreigabe und Sicherheitsausgangsüberwachung | 12 |
| Greifbackenverschleiß | 4 | 4 | 3 | 48 | Austauschbare verschleißfeste Blöcke, Verschleißskalen und regelmäßige Inspektionen | 18 |
| Der Sicherungsstift ist nicht vorhanden | 5 | 3 | 3 | 45 | Doppelte Positionserkennung, geschützter Verriegelungsstift und Handhabungssperre bei Fehler | 15 |
| Falsches Drucksensorsignal | 4 | 3 | 4 | 48 | P1/P2/P3-Gegenprüfung, regelmäßige Kalibrierung | 16 |
| Strahlungswärmeschäden an Schläuchen | 5 | 3 | 3 | 45 | Metallschlauch, Isoliermantel, Temperaturaufzeichnung | 15 |
| Unbeabsichtigtes manuelles Auslösen | 5 | 3 | 4 | 60 | Schutzhülle, Double Action, Spezialschlüssel, Support-Bestätigung | 12 |
| Unbeabsichtigter Start während der Wartung | 5 | 3 | 3 | 45 | Wartungsmodus, Sperrung und Tagout, manuelle Reset-Bestätigung | 15 |
| Freigabebefehl empfangen, während das Werkstück nicht abgestützt ist | 5 | 3 | 4 | 60 | Unterstützungssensor, Positionsverriegelung, Ablehnung des Freigabebefehls | 10 |
| Spannkammerleckage | 4 | 4 | 3 | 48 | P3-Überwachung, Beurteilung der Druckabfallrate, Leckageklassifizierungsalarm | 16 |
| Luftbehälter- oder Rückschlagventilfehler | 4 | 3 | 4 | 48 | Druckhaltetest, regelmäßige Überprüfung des Rückschlagventils und Luftverlust-Haltetest | 16 |
Tabelle 7: Beispiel einer FMEA für den Luftverlustschutz von industriellen Handhabungsvorrichtungen (RPN ist ein internes Bewertungsmodell des Unternehmens und wird nicht als Zertifizierungsschlussfolgerung durch Dritte verwendet)
In diesem Bewertungsmodell steht S=5 für eine mögliche schwere Verletzung, einen großen Geräteschaden oder ein heruntergefallenes heißes Werkstück. RPN ≥50 erfordert Korrekturmaßnahmen und erneute Tests oder eine spezielle Überprüfung; 30 ≤ RPN <50 erfordert Projektüberprüfung, zugewiesene Verantwortung und Restrisikobewertung; RPN <30 unterliegt weiterhin der Prüfung und Aufbewahrung von Aufzeichnungen.
10 Test Verifikationsplan
Führen Sie vor der Lieferung eine vollständige Designvalidierung, Parameteranpassung und Risikobewertung anhand der folgenden Tabelle durch. Bewahren Sie Rohtestaufzeichnungen und Kalibrierungsinformationen auf, um die entsprechenden Schlussfolgerungen zu untermauern.
| Testgegenstände | Testzweck | Akzeptanzbedenken |
|---|---|---|
| Bewerteter Klemmtest | Überprüfen Sie die Spannkapazität unter Nennarbeitsbedingungen | Es kommt zu keinem anormalen Schlupf und die Verformung der Spannbacke liegt im zulässigen Bereich. |
| Dynamischer Handlingtest | Haltefähigkeit bei Beschleunigung und Notstopp-Aufprall überprüfen | Das Werkstück weist keinen offensichtlichen Schlupf auf und der Verriegelungszustand ist stabil. |
| Luftverlusttest | Überprüfen Sie die Logik zum Schutz vor Unterbrechung der Hauptluftzufuhr | Handhabung stoppen, mechanisch verriegeln und Freigabe verhindern |
| Langsamer Lecktest | Überprüfen Sie die Niederdruckwarnung und die Leckerkennung | Es kann in verschiedenen Stufen alarmieren und neue Zyklen verhindern. |
| Schneller Lecktest | Überprüfen Sie die Reaktion auf einen Bruch des Luftschlauchs oder eine Trennung des Steckers | Lösen Sie die geplante Notfallreaktion aus, behalten Sie den Griff bei und verhindern Sie die suspendierte Freigabe |
| Unterstützt den Verriegelungstest | Überprüfen Sie die Ablehnung der Freigabe, bevor der Werkstücksitz bestätigt wird | Das System verweigert die Freigabe. |
| Test zur kontrollierten Freisetzung | Überprüfen Sie die Freigabe bei niedriger Geschwindigkeit, nachdem der Sitz des Werkstücks bestätigt wurde | Die Freigabe erfolgt sanft, ohne nennenswerte Stöße oder Sprünge. |
| Hochtemperatur-Strahlungstest | Überprüfen Sie den Komponentenstatus in Umgebungen mit hohen Temperaturen | Kein offensichtlicher thermischer Schaden oder ungewöhnlicher Alarm. |
| Lebenszyklustest | Überprüfen Sie die Haltbarkeit von Backen, Sicherungsstiften, Ventilblöcken und Dichtungen | Es gibt keinen ungewöhnlichen Verschleiß oder Funktionsausfall wichtiger Komponenten. |
| Wartungs-Reset-Test | Überprüfen Sie den manuellen Bestätigungs- und Reset-Prozess nach einem Fehler | Automatische Zyklen vor dem Zurücksetzen sperren; Überprüfen Sie anschließend konsistente Zustände |
Tabelle 8: Vom Unternehmen empfohlener Verifizierungsplan (empfohlen zur Aufzeichnung von P1/P2/P3, Druckabfallrate, Klemmbackenverschiebung, Schlupfbetrag, Reaktions-/Freigabezeit usw.)
11Technische Verifizierungspraktiken und repräsentative Aufzeichnungen
Zwischen 2023.05 und 2026.04 führte die AUREK Intelligent Technology Research Group eine technische Validierung von kundenspezifischen pneumatischen Industriemanipulatoren, pneumatischen Handhabungssystemen und Industriewerkzeugen durch und dokumentierte diese. Die Validierung umfasste die Beibehaltung des Griffs bei Abfall des Versorgungsdrucks, die Schutzauslösung bei schnellen Undichtigkeiten oder beim Trennen der Kupplung, die mechanische Verriegelung nach Luftverlust, die kontrollierte Freigabe und die Verhinderung einer unbeabsichtigten ausgesetzten Freigabe sowie Stütz-, Positions- und Personensicherheitsverriegelungen. Außerdem wurden sicheres Stoppen und kontrolliertes Lösen mit Luftbehälter-/Ventilkombinationen sowie die Betriebsbedingungen von Hochtemperaturkomponenten untersucht. Das Design- und Validierungsverfahren folgt:
Bei der repräsentativen Validierung wurden ein 300 kg heißes Werkstück und ein anfänglicher Versorgungsdruck von 0.60 MPa verwendet. Unterdruck, Luftverlust, schnelle Leckage, unbeabsichtigte Freigabe und kontrollierte Freigabe wurden getestet, um die Rückhaltung, die Reaktion der mechanischen Verriegelung und die Freigabesperren zu überprüfen. Die Tabelle fasst die entsprechenden technischen Aufzeichnungen zusammen:
| Nein. | Testbedingungen | Schlüsseleinstellungen | Aufgezeichnete Ergebnisse |
|---|---|---|---|
| 1 | Normale Luftzufuhrklemmung | P= 0.60 MPa , halten für 15 Minuten | 15 Min. Schlupf 0.28 mm ; P3 ≈ 0.594 MPa |
| 2 | Niederdruckwarnung | P1 < 0.45 MPa Dauer ≥ 200 ms | P1 = 0.446 MPa , Alarm nach 236 ms |
| 3 | Die Hauptdruckluftversorgung nimmt langsam ab | 0.60 → 0.35 MPa / 10 s | Schutzstufe 2 eingegeben und Sperrung abgeschlossen bei 10.2 s |
| 4 | Die Hauptdruckluftversorgung wird plötzlich unterbrochen | Tropfen auf 0 MPa innerhalb 0.5 s | Gesamtverriegelungsantwort 104 ms, 5 min. Schlupf 0.62 mm |
| 5 | Schnelle Leckage des abgeklemmten Abzweigstromkreises | P3 0.60 → 0.25 MPa / 3 s | Druckabfallrate ≈0.116–0.118 MPa/s; Stufe 3 Not-Aus |
| 6 | Schnellkupplung trennen | P2 gefallen auf 0.10 MPa innerhalb 1 s | P2 erreicht 0.35 MPa in etwa 496 ms; Sicherungsstift eingerastet |
| 7 | Fehlfunktion des Freigabeventils | Das Werkstück ist angehalten und die Unterstützungsbestätigung ist ungültig. | Freigabeausgang bleibt inaktiv; Werkzeug behält den Halt |
| 8 | Lösen, nachdem das Werkstück sicher sitzt | Freigabezeit 0.8 ~ 1.5 s | Kontrollierte Klauenöffnung 1.12 s, maximale Klauenöffnungsgeschwindigkeit 68 mm/s |
| 9 | Hochtemperatur-Strahlungstest | 250 °C Wärmequelle für 30 Minuten | Die Oberfläche der Luftschläuche hat eine Temperatur von 57 °C, das Sensorgehäuse hat eine Temperatur von 48 °C und es gibt keinen abnormalen Alarm. |
| 10 | Wartungs-Reset-Simulation | Druckwiederherstellung 0.60 MPa, manuelle Bestätigung | Automatische Zyklen vor dem Zurücksetzen gesperrt; Zustände danach konsistent |
Tabelle 9. Repräsentative technische Validierungsbedingungen und Datensatzzusammenfassung (2023.05–2026.04)
12Technische Anwendungsanalyse
Das Verfahren kann die Bewertung der Handhabung beim Warmschmieden, der Gussstückreinigung und -übertragung, der Wärmebehandlungsbelastung, großer Platten und Kästen sowie der Werkzeuge für Roboter, pneumatische Industriemanipulatoren, pneumatische Balancer und Vakuumhandhabung unterstützen. Automobilteile, Motorstatoren, Bleche, Reifen und Batteriefächer erfordern jeweils eine Designvalidierung hinsichtlich ihrer Kontaktbedingungen, ihres Schwerpunkts, ihrer Ausrichtung und ihrer Standortbedingungen.
Anwendungsüberprüfungen sollten Retention nach Luftverlust, Sperren bei unbeabsichtigter Freigabe, reibungslose kontrollierte Freigabe und sicheres Zurücksetzen nach Wartung untersuchen und bewerten, wie sich Hitze, Staub, Öl und Versorgungsschwankungen auf Designmargen auswirken.
Überprüfen Sie bei Vakuumwerkzeugen die Vakuumretention, die Saugnäpfealterung, die Oberflächenrauheit und die Lecküberwachung. Überprüfen Sie bei Haken die Halteriegel, den Schwerpunkt und die Ausrichtungsgrenzen. Überprüfen Sie bei Wendewerkzeugen die Trägheitslasten und die Sekundärverriegelung. Überprüfen Sie bei Innenexpansionswerkzeugen den Kontaktverschleiß, die nachlassende Expansionskraft und die Variation der Bohrungsgröße.
13 Fazit und Ausblick
Schlussfolgerungen: Behalten Sie den Halt nach Luftverlust bei. Kombinieren Sie mechanische Selbsthemmung, geometrische Unterstützung und Druckhaltung, um Schlauchbrüchen, Kupplungstrennungen, Ventilfehlern und Steuersignalausfällen vorzubeugen. Große Greifkraft für Dynamik, minimale Reibung, Hitze und Verschleiß. Diagnostizieren Sie Fehler anhand von P1/P2/P3-Druck, Abklingrate, Kieferverschiebung, Verriegelung und Unterstützungssignalen. Die Freigabe erfordert bestätigte Unterstützung, Personensicherheit und alle Verriegelungen. Die Validierung umfasst Luftverlust, Leckage, dynamische Handhabung, kontrollierte Freigabe und Wartungsrückstellung.
Weitere Forschung: Der Projektbedarf rechtfertigt möglicherweise Arbeiten zur Identifizierung von Hochtemperaturreibung, zur Überwachung des Backenverschleißes, zu Druckabfallmodellen, zu digitalen Testaufzeichnungen, zur vorausschauenden Wartung und zur Leistungsvalidierung von Sicherheitskontrollen. Komplexe Linien können Freigabeverriegelungen in die gesamte Sicherheitsarchitektur integrieren und so die Validierung von Werkzeugen, Manipulatoren, Halterungen, Personensicherheitszonen und Wartungsmodi koordinieren.
14Verwandte Standards und Compliance-Referenzen
Verwenden Sie relevante Standards, um Design, Überprüfung und Validierung zu organisieren. Bestimmen Sie die Anwendbarkeit anhand der Projektrisikobewertung, des Steuerungssystemdesigns, der Standortbedingungen und der Kundenanforderungen. Erfassen Sie Berechnungen, Tests und Unterschriften für die daraus resultierenden Projektschlussfolgerungen.
| Kategorie | Referenzstandards/Dokumente | Fokus |
|---|---|---|
| Risikobewertung der Maschinensicherheit | ISO 12100 / GB/T 15706 | Gefahrenerkennung, Risikoeinschätzung, Risikominderung und Restrisikobeschreibung. |
| Sicherheitsbezogene Steuerungssysteme | ISO 13849-1 、 IEC 62061 | Freigabeverriegelung, Verriegelung, Unterstützungsbestätigung, Not-Aus und Diagnoseabdeckung; PL/SIL wird vom Projekt bestimmt. |
| Sicherheit des pneumatischen Systems | ISO 4414 / GB/T bezogen | Druckluftversorgungsunterbrechung, Energiespeicherfreigabe, Druckhaltung, Entlüftung, Wartungsdruckentlastung und Störungsvermeidung. |
| Robotik und kollaborative Sicherheit | ISO 10218 ISO/TS 15066 | Roboterhaltung, Personensicherheitsbereich, Endeffektor-Freigabesperre. |
| Interne Regelungen des Unternehmens | Risikobewertungsformular, Prüfprotokolle, FMEA, Stichprobenkontrolle und Wartungsverfahren | Zugeordnete Verantwortlichkeiten, archivierte Tests, Wartungsrücksetzung und Restrisikoaufzeichnungen |
Tabelle 10: Verwandte Standards und Compliance-Referenzen
15 Referenzen
- ISO 12100:2010. Sicherheit von Maschinen – Allgemeine Gestaltungsleitsätze – Risikobewertung und Risikominderung[S].
- ISO 13849-1. Sicherheit von Maschinen – Sicherheitsbezogene Teile von Steuerungssystemen – Teil 1: Allgemeine Grundsätze für die Gestaltung[S].
- IEC 62061. Sicherheit von Maschinen – Funktionale Sicherheit sicherheitsbezogener Steuerungssysteme[S].
- ISO 4414. Pneumatische Fluidtechnik – Allgemeine Regeln und Sicherheitsanforderungen für Systeme und ihre Komponenten[S].
- ISO 10218 / ISO/TS 15066. Roboter und Robotergeräte – Sicherheitsanforderungen / Kollaborative Roboter[S].
- GB/T 15706. Allgemeine Grundsätze der Risikobewertung und Risikominderung beim Maschinensicherheitsdesign[S]. Peking: China Standards Press.
- Wen Bangchun. Handbuch für mechanisches Design[M]. Peking: Machinery Industry Press, 2018.
- SMC (China) Co., Ltd. Technische Informationen zu pneumatischen Komponenten und pneumatischen Systemanwendungen[Z].
- Jiangsu Aurek Intelligent Technology Co., Ltd. Aufzeichnungen zur technischen Validierung für kundenspezifische Handhabungswerkzeuge und pneumatische Industriemanipulatoren (2023.05–2026.04) [R]. Firmenunterlagen.
- aurek.cn. Informationen zu kundenspezifischen Werkzeugen und Automatisierungsgeräten von Jiangsu Aurek [EB/OL]. Zugriffsdatum: 2026-06-07.