本文要点
- 气管和接头异常可能引起压力损失及控制响应变化,应结合动作、夹持、真空和负载平衡状态排查。
- 检查前必须卸载工件、停机、关闭气源并释放残余压力,严禁带载或带压拆卸。
- 常见影响:气压下降、动作迟缓、夹持不稳掉件、真空吸附不稳、负载平衡异常、能耗增加。
- 安全阀、气控模块、负载平衡系统等关键部件不建议现场自行拆解,应联系厂家或专业人员。
气动助力机械臂、气动平衡吊、真空吸吊机及配套夹具发生漏气时,应同时观察设备动作和工件保持状态。涉及夹持、吸附或负载平衡的异常,应先安全卸载停机,再安排检查;关键控制部件由厂家或专业人员处理。
安全提醒:检查气管、接头、阀组、真空吸盘或非标夹具前,必须先确认现场处于安全状态——卸载工件、停机、关闭气源,并确认工件已落稳、周边人员离开危险区域。严禁在负载悬空、夹具夹持工件或设备仍有残余压力时拆卸气管、快插接头、阀体或夹具气路。涉及气控模块、安全阀、负载平衡系统、承重夹具、真空发生器核心部件等,应联系厂家或专业人员处理。
01气管漏气和接头松动的常见影响
- 供气压力下降:泄漏造成有效供气不足时,设备可能启动困难、动作无力或速度变慢。
- 动作响应变慢:执行元件响应和升降连续性受影响,可能使上下料、装配或转运节拍延长。
- 夹具夹持不稳,存在掉件风险:气压不足导致夹持力下降,重件、表面油污或重心偏移时易滑移、倾斜甚至掉件。
- 真空吸附不稳定:供气或真空管路泄漏可能造成吸附不足、保持压力下降、报警,严重时导致工件脱落。
- 负载平衡异常:平衡气路泄漏可能表现为工件上浮、下沉、悬停不稳或操作阻力增加。
- 安全保护误动作或失效风险:压力开关、真空检测、限位阀、安全阀信号异常,出现误报警、误停机或保护频繁动作。
- 能耗与维护负担增加:空压机持续补气可能增加能耗,系统持续异常运行也会增加阀件、密封件、气缸和真空发生器的维护负担。
02记录、卸载、检查与复测
- 第一步,记录异常状态:记录动作变慢、抖动、悬停不稳、夹持无力或吸附不足等现象,以及对应工位、动作和发生时间。
- 第二步,安全卸载停机:将工件放至稳定位置,确认夹具释放或载荷已获得安全支撑,再停机、关闭气源并释放残余压力。严禁带载或带压拆卸。
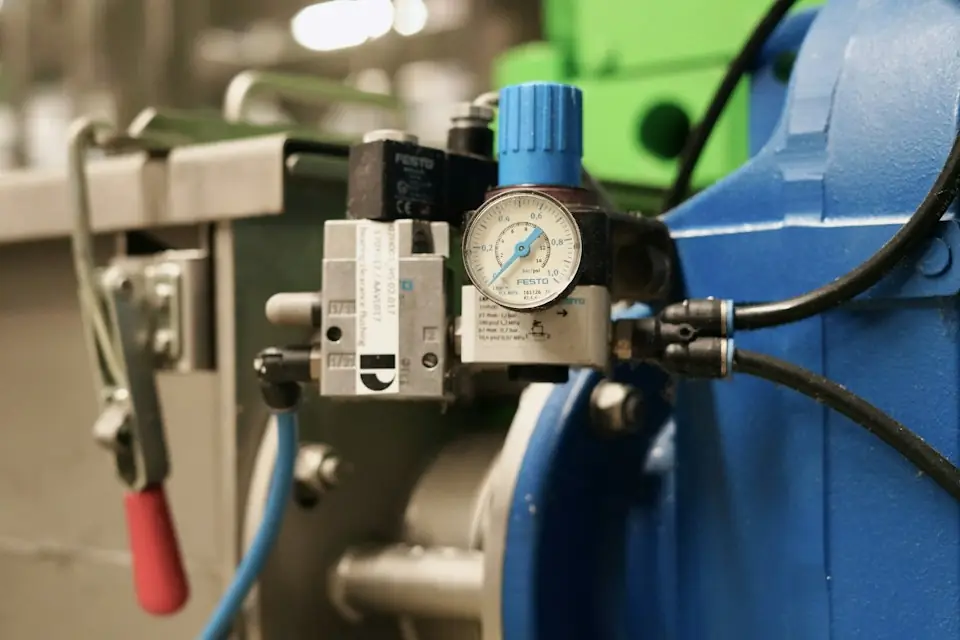
- 第三步,核对供气信息:将故障时记录的压力与设备铭牌、说明书或方案要求核对,排查总气源、过滤减压阀和分支管路。需要带压观察的项目由专业人员按设备程序实施,不在卸压检查中拆装带压部件。
- 第四步,检查管路和接头:在卸载、停机并释放残压后,沿气源入口、阀组、执行元件至夹具端检查老化、压扁、折弯、破裂,以及接头松动、脱出或密封不良。
- 第五步,检查夹具端:核查吸盘的老化、变形和裂口,以及工件表面的粗糙、孔洞、油污和粉尘;机械夹持结构还需检查夹爪、气缸、限位及连接件。
- 第六步,复位并试运行:普通漏气点处理完成后,按设备程序在无负载或低风险状态下复测。动作、压力、吸附和报警状态正常后,再逐步恢复生产。
03气路异常排查表
| 故障现象 | 可能原因 | 检查方法 | 处理建议 |
|---|---|---|---|
| 设备动作迟缓 | 气管漏气、气源压力不足、过滤器堵塞 | 观察压力表,听漏气声,检查管路 | 处理漏气点,清洁或更换过滤元件 |
| 机械臂悬停不稳 | 负载平衡异常、气压波动、阀组异常 | 空载和带载分别测试悬停状态 | 停机检查,涉及平衡系统应联系厂家 |
| 夹具夹持不稳 | 接头松动、夹紧气缸压力不足、夹爪磨损 | 检查夹具气路、夹持动作和机械连接 | 紧固接头,更换磨损件,必要时厂家处理 |
| 真空吸盘吸不牢 | 真空泄漏、吸盘老化、工件表面不适合吸附 | 检查真空表、吸盘边缘和工件表面 | 更换吸盘,清洁表面,复核吸附方案 |
| 频繁报警或误停机 | 压力开关异常、安全阀异常、气路波动 | 查看报警位置和压力变化 | 不建议自行拆安全件,应联系专业人员 |
| 气耗明显增加 | 管路长期漏气、接头密封不良 | 停机后,由专业人员按设备带压检查程序听声或用检漏液检查;带压状态不得拆装。 | 更换气管、接头或密封件 |
| 工件上浮或下沉 | 平衡气路泄漏、负载变化、调节异常 | 观察负载悬停和升降趋势 | 停止使用,联系厂家检查负载平衡系统 |
04日常点检与维护记录
日常点检应观察气管磨损、折弯、老化和受压情况,记录运行或保压时的异常漏气声,并核对压力表、真空表、过滤减压阀及报警记录。接头松动和管路拉扯的接触检查应在卸载、停机及卸压后进行。频繁运动或靠近锐边的管路应按设备要求固定并防磨;定期检查吸盘边缘、弹性和密封面,以及夹紧机构、限位、连接螺栓和气缸状态。将压力、漏气位置、接头或吸盘更换及异常报警纳入设备台账。
气路反复出问题?把设备型号、夹具结构与故障现象发给我们,安睿克可提供针对性的维护与气路排查建议。
查看气动系统故障处理