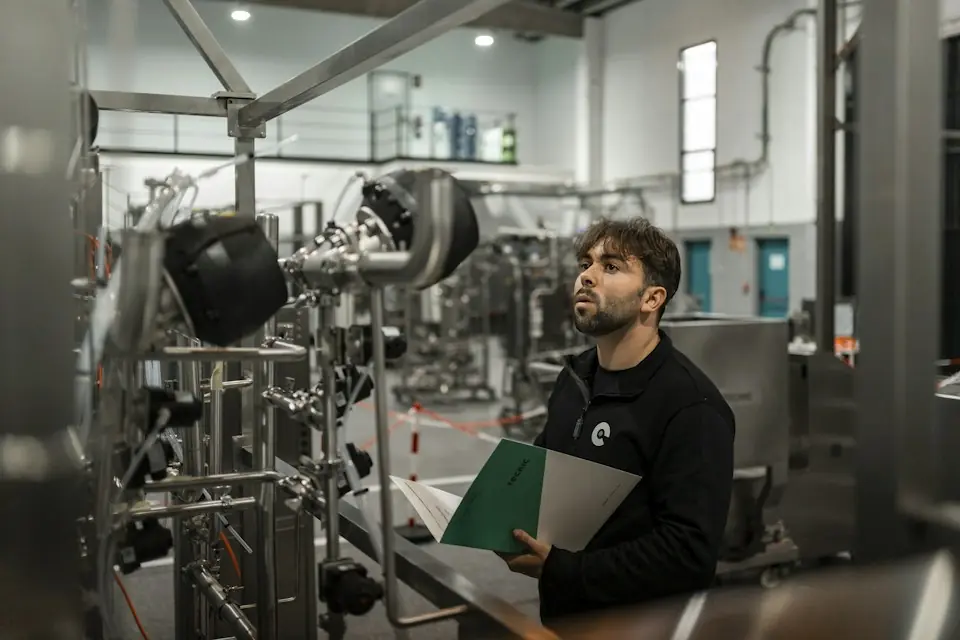
- 现场调试用于核对安装状态,并验证设备、夹具和安全功能对实际工件与工位的适配情况。
- 调试主线:安装复核 → 气源接入 → 空载测试 → 负载平衡 → 夹具/真空测试 → 安全保护。
- 负载平衡、气路、平衡阀、安全保护与承重结构应由厂家或专业人员调整,客户不要自行改动。
- 调试使用设备铭牌和技术方案规定的参数,并将设置值、测试结果及培训情况记入现场记录。
现场安装位置、气源状态、作业半径、工件重量、夹具姿态、人员站位和周边布局,会共同影响设备运行。出厂检查完成后,仍需结合现场条件开展调试,覆盖实际取放过程。
01现场调试的验证范围
调试应检查机械结构、气动系统、负载平衡、夹具动作、真空吸附和安全功能。带非标夹具、吸盘或翻转机构的设备,应在实际工作范围内验证抓取、提升、移动及放置,并按配置检查异常保护功能。
02调试前准备
调试前核查基础、立柱、臂体、回转结构、轨道或吊挂结构的固定状态,清理作业区域并排除无关人员。气动设备还需核对接口、供气状态、洁净度、连接及过滤减压配置。准备对应工件、夹具、布局尺寸、技术方案、装箱资料和验收记录。
03主要调试流程
安装复核
检查底座、立柱、连接法兰、臂体、回转部件、轨道或悬挂结构是否安装到位,紧固件是否锁紧,限位结构是否完整,设备与周边机床、输送线、料架、防护栏及人员通道是否干涉。立柱式重点复核安装基础、水平度、立柱垂直度和作业半径范围;倒挂式或轨道式重点复核顶部承载结构、吊挂点、轨道直线度和运行范围。
气源接入与气路检查
气源接入应由厂家或专业人员完成。接入后检查气管接头、阀组、过滤减压装置、控制手柄、气缸和相关气路是否连接正确,是否漏气、折管、接头松动或响应异常。客户不应自行改动气路、平衡阀、控制阀组和安全保护装置。
空载动作测试
在不带工件的情况下,检查上升、下降、回转、伸缩、移动、限位和复位动作是否顺畅,观察臂体是否卡滞、异响、回转不均、自然偏摆、过快或过慢。若发现异常,应先排查安装状态、气源压力、气路连接和机械干涉,不应直接进入负载测试。
负载平衡调节
由厂家或专业人员结合工件重量、夹具重量和作业半径调整平衡状态。测试应覆盖不同高度、伸出长度和角度,观察提升、悬停、移动及放置的稳定性,并记录设备允许范围内的实际设置。
非标夹具动作测试
先空夹检查夹爪开合、定位接触、气缸、锁紧机构、手柄按钮、释放逻辑和防掉落措施,再按低风险试夹要求配合工件测试。出现夹持不稳、定位偏差、干涉或释放异常时,由专业人员处理后复测。
真空吸附测试
使用实际工件检查吸盘贴合、真空建立与释放、吸附位置和提升状态。测试应考虑材质、粗糙度、平整度、透气性及油污粉尘;真空压力、吸附能力和安全余量按设备技术要求核对,并保留测试记录。
安全保护、回转与制动测试
检查限位、防坠、断气保护、误操作防护、急停或安全释放逻辑等;有回转功能的设备应确认回转范围、阻尼、制动或定位效果。回转区域应避开人员通道、叉车通道和其他设备运动区域,现场空间变化时应重新评估安全区域。
04调试流程表
| 步骤 | 调试内容 | 检查重点 | 注意事项 |
|---|---|---|---|
| 1 | 安装复核 | 底座、立柱、臂体、轨道、紧固件、限位件 | 未完成复核前不进入动作测试 |
| 2 | 气源接入 | 气源压力、气管接头、阀组、过滤减压装置 | 参数以设备铭牌、技术方案和现场调试记录为准 |
| 3 | 气路检查 | 是否漏气、接头是否松动、气管是否折弯 | 客户不要自行改动气路和阀组 |
| 4 | 空载动作测试 | 上升、下降、回转、伸缩、移动是否顺畅 | 发现卡滞或异响应先停机排查 |
| 5 | 负载平衡调节 | 工件与夹具重量匹配,悬停与移动状态稳定 | 不得私自调整平衡阀和承重结构 |
| 6 | 非标夹具测试 | 夹爪、定位、锁紧、释放、防掉落功能 | 先空夹测试,再带工件试夹 |
| 7 | 真空吸附测试 | 真空吸盘贴合、吸附、提升、释放状态 | 工件表面条件会影响吸附效果 |
| 8 | 安全保护检查 | 限位、防坠、断气保护、误操作防护 | 安全装置不得随意拆除或屏蔽 |
| 9 | 回转与制动测试 | 回转范围、制动效果、定位状态 | 避免与人员通道和周边设备干涉 |
| 10 | 操作培训与交付确认 | 操作方法、点检要求、异常处理流程 | 培训完成后进行交付记录确认 |
05操作培训与交付记录
厂家或专业人员应在调试后开展设备专项培训,说明结构、手柄、工件取放、平衡操作、夹具及吸盘使用、日常点检和异常停机方法。培训需明确日常检查部位,以及不得擅自调整的气路、平衡阀、安全装置、承重结构和夹具连接件。
使用实际工件演示取件、提升、移动、放置和复位,记录设备编号、工件信息、调试状态、培训人员及现场结果。工件重量、尺寸、材质或搬运路径变化后,应联系安睿克重新评估适配条件。