- 下沉、漂移、卡滞、回弹和操作变重均应进入故障排查流程,不能按正常磨合继续使用。
- 第一原则:先停用、先卸载、先确认安全,再按气源、真空、机械、夹具、安全功能逐项排查。
- 异常下沉多与气源/平衡/密封/负载有关;漂移多与阻尼/安装松动/气压有关;卡滞多与轴承/轨道/异物/夹具干涉有关。
- 带载持续下沉、夹具无法夹紧或释放、急停失灵、气管爆裂等必须立即停用挂牌。
搬运设备出现下沉、漂移、卡滞或动作不稳时,继续带故障运行可能造成工件滑落、夹具碰撞、人员受伤及设备损坏。处理时先控制现场风险,再按现象检查可能原因。文末对照表将故障现象、原因、检查方法与处理建议对应,便于开展初步排查。
01什么是异常下沉、漂移、卡滞
- 异常下沉:在空载或带载状态下未进行下降操作却自行向下移动,或停止后仍缓慢下落,常表现为工件被吸附或夹紧后逐渐下滑、机械臂悬停不住。
- 漂移:设备在无人推动或轻微触碰后,沿回转、平移或升降方向自行移动,无法稳定保持停止位置。
- 卡滞:设备在某一位置动作不顺畅,推动阻力明显增大,甚至卡住、顿挫、异响或无法复位。
- 回弹和冲击:设备动作停止时出现突然反弹、抖动、冲击或快速窜动。
- 操作变重:原本轻便的助力操作变得费力,升降、旋转、平移均不如以往顺畅。
出现上述现象,应记录发生位置、方向和工况,并按故障流程处理,不得简单视为正常磨合或偶发问题。
02发现异常时的第一原则:先控制风险
发现异常后立即停止当前搬运动作,在安全条件下将工件放回支撑面、工装或托盘,避免悬空停留。设备仍能受控时,可缓慢移至安全位置,不得快速拉拽或强行复位。工件安全放置后,通知维修人员或设备管理员检查。
气动设备异常时,应保持或稳定气源,避免突然断气造成失衡。若存在明显泄漏、失控动作、夹具无法释放或人员安全风险,应按企业安全规程采取急停、气源隔离和警戒措施。任何情况下均不宜带载反复试验故障。
03异常下沉:可能原因与排查方向
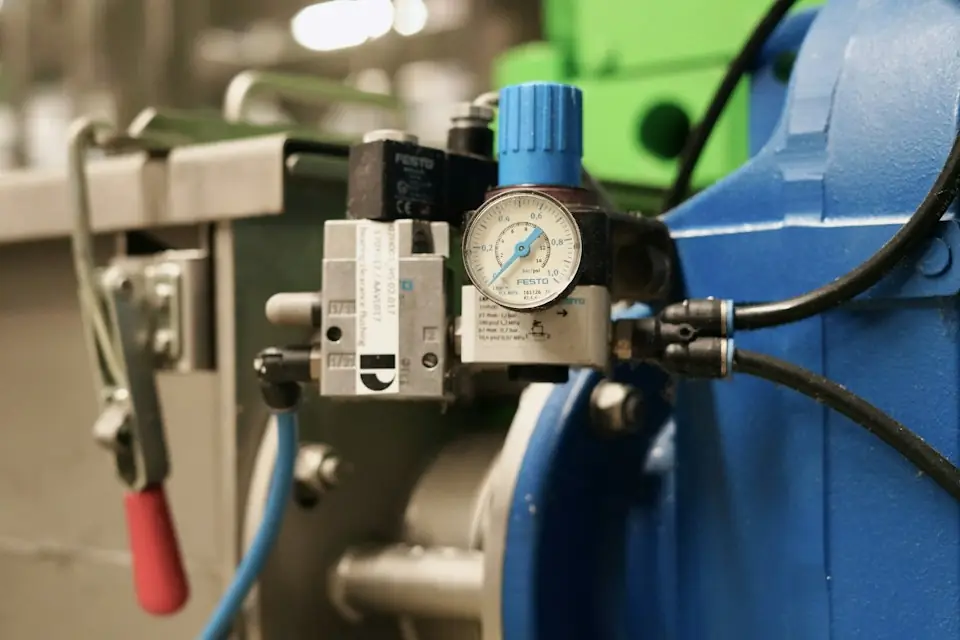
排查下沉先检查供气压力是否符合设备要求,再核对过滤减压阀设定值和压力表波动。供气不足会降低平衡力,带载状态下更易出现下沉;随后再检查平衡系统、密封及负载变化。
沿气管、接头和阀组检查压力保持情况,查找老化、折弯、磨破、接头松动及密封不良。气缸式平衡结构还应检查气缸密封磨损、内部泄漏和阀组故障。更换工件、夹具、吸盘框架或增加附件后,应重新核对实际负载是否超出原设定范围。
04漂移:可能原因与排查方向
漂移应先按运动方向分类。升降漂移重点检查平衡调节、负载变化及压力稳定性;水平回转或轨道平移漂移重点检查关节阻尼、制动磨损、轨道和地面水平状态,以及立柱、底座是否松动。
安装状态异常可能改变受力,引起偏摆或自动滑移。设备管理员应检查底座螺栓、连接法兰、悬臂关节、轨道吊挂点及端部限位,排查松动、变形和连接间隙增大,确认安装基础可靠。
05卡滞和操作变重:可能原因与排查方向
卡滞排查先区分局部与全行程异常。固定位置卡滞时,检查异物、变形、碰撞痕迹及限位干涉;整个行程变重时,检查气源、平衡、关节润滑、轴承阻力和轨道清洁。相关原因还包括销轴轴套缺油或磨损、滚轮损坏、机械变形、润滑不当及夹具结构干涉。
夹爪、连杆、销轴、弹簧或限位块磨损、松动后,可能出现动作不同步、复位不完全及工件干涉。应检查相应机构,不能靠加大操作力克服卡滞,以免造成夹具变形或工件损伤。
06回弹、冲击和动作不稳的原因
回弹、冲击和动作忽快忽慢,应结合速度、供气、节流及负载重心检查。压力波动会影响升降和夹具动作,节流阀设置不当可能使气缸速度过快,操作推拉过快也会引起惯性摆动。
即使工件重量不变,夹持点变化、工件偏心或吸盘布置不均也可能引起移动、停止时的冲击和回弹。伴随明显异响、抖动,或急停后仍不能稳定停止时,应立即停用,由维修人员检查制动、阀组、气缸、关节及限位机构。
07真空吸附场景下的特殊问题
真空异常可从建立、保持和释放状态识别,包括吸附时间延长、真空表读数不足、工件下滑、释放不完整及局部漏气。排查吸盘泄漏或硬化开裂、工件粗糙或油污、发生器供气不足、过滤器堵塞及真空管路泄漏。
先清洁吸附面的粉尘和碎屑,并检查吸盘硬化、卷边或开裂;清洁后仍无法恢复时应更换。对粗糙、透气或变形工件,应重新检查原夹具适用性,不能通过提高操作速度弥补吸附不足。泄漏还应沿吸盘座、真空管、快插接头、分配块和阀组密封排查,可结合漏气声、真空表变化及分段封堵测试定位。
08故障现象 — 原因 — 检查 — 处理对照表
| 故障现象 | 可能原因 | 现场检查方法 | 处理建议 |
|---|---|---|---|
| 带载后缓慢下沉 | 气压不足、气管漏气、气缸密封磨损、负载超设定 | 查看压力表,听漏气声,核对工件重量 | 稳定气源,修复漏气点,重新确认负载和平衡 |
| 空载也下沉 | 平衡参数变化、阀组异常、气缸内漏 | 空载悬停测试,观察压力保持 | 停用并由维修人员检查阀组和气缸密封 |
| 水平方向漂移 | 关节阻尼不足、轨道不水平、安装松动 | 检查关节、轨道、地脚螺栓和水平 | 调整阻尼,紧固安装点,复核轨道和基础 |
| 某一位置卡滞 | 异物干涉、限位异常、结构变形 | 观察卡滞位置,检查碰撞痕迹和限位 | 清除异物,修复限位,必要时校正结构 |
| 全行程操作变重 | 润滑不足、轴承磨损、轨道污染、气压异常 | 检查润滑、滚轮、轴承、气源压力 | 清洁润滑,更换磨损件,恢复气源参数 |
| 停止时回弹或冲击 | 气压波动、节流阀设置不当、操作过快、重心偏移 | 观察动作速度,检查节流阀和负载姿态 | 调整节流,规范操作,优化夹持位置 |
| 真空吸附不稳 | 吸盘漏气、工件粗糙、过滤器堵塞、真空不足 | 看真空表,检查吸盘和过滤器 | 更换吸盘,清洁过滤器,排查真空管路 |
| 夹具释放不顺畅 | 气路堵塞、弹簧疲劳、机构干涉、阀组异常 | 空载测试夹具开合和复位 | 清洁气路,更换弹簧,检查阀组和干涉 |
| 急停后仍有异常动作 | 制动或安全回路异常、气路残压影响 | 低风险条件下验证急停功能 | 立即停用,由专业人员检修安全系统 |
09哪些情况必须立即停用
出现以下情况时,应立即停止使用设备,不得继续带载作业:设备带载持续下沉,操作人员无法稳定控制;夹具无法可靠夹紧或释放;真空吸附不足且工件有滑落趋势;关节明显松动、晃动或有异常异响;急停按钮无效或制动失灵;气管爆裂、严重漏气或压力表剧烈波动;限位失效、防掉落装置失效;夹具结构变形、焊缝开裂或连接螺栓松动。
10操作人员能做什么,哪些要交给维修人员或厂家
操作人员可以做的工作:停止使用并安全放下工件,记录异常发生的位置、方向和工况;观察气源压力表、吸盘污染或破损情况,核对工件超重、偏载及摆放异常。向维修人员说明发生时间、负载和操作过程,为进一步排查提供信息。
应由维修人员或设备厂家处理的工作:平衡参数调整,阀组和气缸拆检,气缸密封维修,关键气路元件更换,节流阀及制动调整,关节轴承拆装,轨道和结构校正,安全回路检修及夹具承载能力复核。非标夹具和定制气路不宜凭现场经验改管路、改阀组或取消安全联锁。