- 매니퓰레이터 파라미터는 하중 용량, 반경 및 스트로크를 설정합니다. 지그 선택은 그립핑, 표면 보호, 변형 한계 및 피스톤 위치를 확인합니다.
- 측면 클램핑, 훅, 진공 컵, 폼 그립퍼, 내부 확장, 지원 및 선삭 공구 의 7 가지 유형은 명확한 접촉 및 움직임 조건을 가지고 있습니다. 이러한 형태의 변화는 단순한 변화만을 의미하는 것이 아니다.
- 작업물 자체를 기록 , 공정 움직임을 분해 , 그리고 사이트 조건을 검증 , 3 단계로 솔루션을 비교합니다.
- 거친, 천공된, 투과성, 기름진 또는 변형된 작업물 및 접촉면적이 너무 작은 작업물은 종종 기존 진공 그립핑에 적합하지 않습니다.
공압식 매니퓰레이터, 공압식 밸런서 및 진공 리프터는 하중 용량 및 움직임 범위를 제공하며, 공구는 작업물에 이러한 기능을 적용합니다. 공구 선택은 마니폴더 하중 용량, 반지름 또는 스트로크에만 의존하지 않고 접촉, 지지, 표면 보호, 변형 한계 및 위치를 확인해야 합니다.
01 지그가 자체 선택 평가를 필요로 하는 이유
작업물과 장비 간의 힘 관계는 공구 유형에 따라 변화합니다. 상자, 하우징 및 다이캐스트 부품의 측면 클램핑, 신뢰할 수 있는 리프팅 홀 또는 러그가 있는 작업물의 훅, 시트, 카톤 및 평면 부품의 진공 그립, 보어, 링형 및 원통형 부품의 내부 팽창을 평가합니다. 구조물을 선택하기 전에 허용된 접촉 및 하중 지지 위치를 정의합니다.
02 일반적인 지그 유형
- 사이드 클램핑 지그 : 자동차 부품, 상자, 하우징 및 다이 캐스팅과 같은 양면에 신뢰할 수있는 그립핑 면이있는 일반 부품을위한. 허용되는 클램핑 힘, 삽입 및 스크래치 한계, 변형 위험을 확인합니다.
- 훅 지그 : 리프팅 홀, 러그, 부착점 또는 하중을 운반하기 위해 설계된 홀을 위해 일반적으로 직접 픽업 및 배치 경로가 있습니다. 리프팅 포인트 강도, 중력 중심 및 분리 방지 조치를 확인합니다. 일반적인 구멍은 하중을 지지하는 지점으로 취급되어서는 안됩니다.
- 진공 컵 지그 : 진공 리프터와 함께 사용되는 상대적으로 평평하고 밀폐된 시트, 상자, 유리, 금속 시트 및 플라스틱 패널용. 구멍, 기름, 먼지, 질감 및 변형이 홀딩에 미치는 영향을 확인합니다.
- 폼 그립퍼 공구 : 약간 불균일 한 표면, 약간의 질감 또는 모양 변화가있는 판지, 패키지 및 일부 패널에 대해 평가 될 수 있습니다. 투과성, 먼지 및 홀딩 안정성은 여전히 검증이 필요합니다.
- 내부 확장 지그 : 보어, 링 모양, 원통형 또는 고정자 형 부품을 위해 외부 표면과의 접촉을 줄입니다. 내벽 강도, 팽창 스트로크, 릴리스 간격 및 위치 정확도를 확인합니다.
- 지원 공구 : 아래에서 지지할 수 있지만 클램핑 또는 진공 그립핑에 적합하지 않은 표면의 작업물을 위한 지원 공구. 바닥 지지대는 접촉 손상 위험을 줄이지만 미끄러짐과 뒤집기를 방지하고 탈출 간격을 제공해야 합니다.
- 선삭 공구 : 측면 클램핑, 내부 확장, 지지 또는 진공 구조와 결합된 반전, 재방향화, 기울어진 조립 및 각도 조정을 위해. 방향 변경 전반에 걸쳐 중력 중심, 이동 한계 및 작동 로직을 확인합니다.
03 클램핑, 훅, 진공 및 내부 확장 지그 비교
작업물 무게, 치수, 모양, 재료 및 표면을 먼저 기록합니다. 무게는 하중 용량을 가이드하며, 치수는 프레임과 간격을 정의하며, 모양과 허용 접촉 영역은 클램핑, 내부 확장, 서스펜션, 진공 또는 지지의 선택을 가이드합니다.
그런 다음 프로세스 움직임을 분해합니다. 선삭, 포지셔닝, 조립 또는 기계에 도달하는 것은 메커니즘, 가이드, 버튼 로직 및 간섭의 조정된 검사를 필요로 합니다. 정밀, 코팅 및 전자 부품에 대한 압출, 스크래치, 정전기 및 변형 한계를 지정합니다.
마지막으로 안정적인 공기 공급, 진공 소스, 감지, 인터록 및 제어 인터페이스를 확인합니다. 작업물 샘플 및 현장 조건을 사용하여 기술 제안서에서 적용 범위 및 구성을 정의합니다.
04 기존 진공 그립핑에 적합하지 않은 작업물
기존의 진공 그립핑은 적절한 표면과 씰링이 필요합니다. 거칠고, 천공되거나, 투과성이 있거나, 먼지나 기름이 많거나, 크게 변형되거나, 접촉면적이 너무 작은 작업물에 직접 적용해서는 안 됩니다. 뜨거운 작업물은 또한 컵 재료, 접촉 시간 및 현장 안전을 확인해야 합니다.
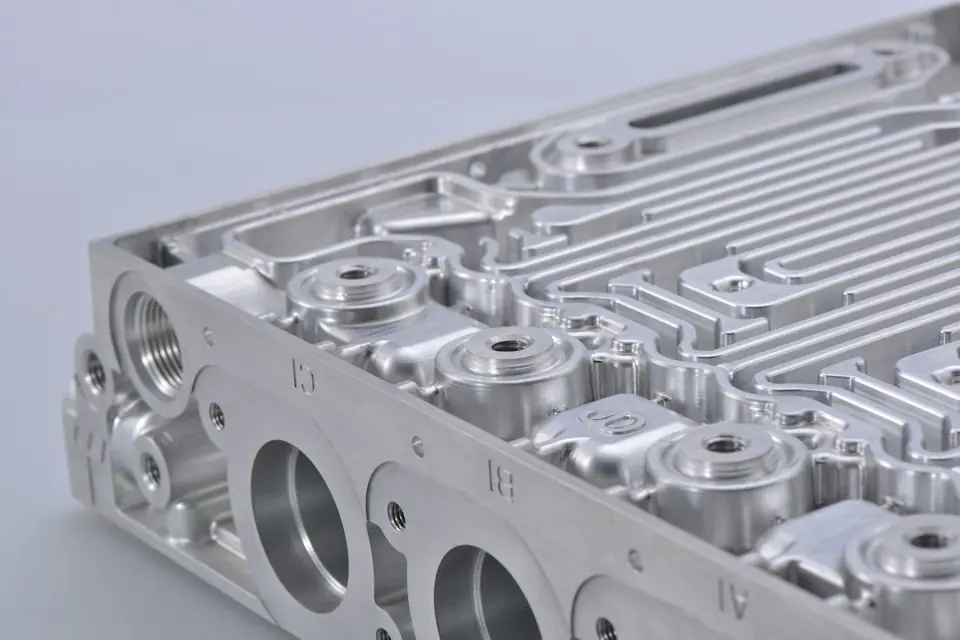
판지의 경우 보드 강도, 투과성 및 붕괴 위험을 확인합니다. 불균일한 다이캐스트 부품, 블랭크 또는 주조물의 경우 기존 진공 패드에만 의존하는 대신 클램핑, 내부 확장, 지지 또는 결합 지그를 평가하십시오.
05 지그 비교
| 지그 유형 | 적합한 작업물 | 주요 장점 | 주의사항 | 일반적인 어플리케이션 |
|---|---|---|---|---|
| 사이드 클램핑 지그 | 상자, 하우징, 다이 캐스팅 및 정형 부품 | 광범위한 적용 분야를 위한 직접 클램핑 | 작업물이 압력에 민감한지, 스크래치에 민감한지, 변형에 민감한지 확인 | 자동차 부품 핸들링 및 하우징 로딩/언로딩 |
| 후크 그리퍼 | 리프팅 구멍, 리프팅 러그 또는 신뢰할 수 있는 매달림 지점이 있는 작업물 | 상대적으로 간단한 구조와 편리한 픽업 및 배치 | 리프팅 포인트 강도, 중력 중심 및 분리 방지 조치 확인 | 모터 부품 및 가공 부품의 리프팅 및 운반 |
| 진공 컵 지그 | 평평하고 충분히 밀폐된 표면을 가진 시트 또는 상자 | 부드러운 접촉, 평면 핸들링에 적합 | 명백한 공기 누출, 오일 얼룩 및 거친 표면에 적합하지 않음 | 시트, 카톤 및 평면 부품 핸들링 |
| 폼 그리퍼 지그 | 약간 불균일하거나 질감이 있는 표면 및 포장 작업물 | 일부 표면 변화를 수용 | 투과성, 먼지 및 홀딩 안정성 검사 | 판지, 패키지 및 일부 보드 핸들링 |
| 내부 확장 그리퍼 | 관형, 링형, 내부 홀이 있는 작업물 | 외부 표면과의 접촉 감소 및 더 나은 위치 지정 | 내벽 강도 및 릴리스 클리어런스 확인 | 모터 고정자 핸들링 및 슬리브 작업물 |
| 지원 지그 | 아래에서 지지할 수 있고 클램핑 또는 진공 그립핑에 적합하지 않은 작업물 | 표면 손상 위험 감소 | 미끄러짐 및 틸팅 방지; 추출 경로 확인 | 조립 지원, 특수형태 부품 이동 |
| 틸팅 그리퍼 | 반전, 재방향 또는 기울어진 조립이 필요한 작업물 | 방향 조정 가능 | 중력 중심, 이동 한계 및 버튼 로직 평가 | 로딩 및 언로딩, 선삭 조립, 생산 라인 핸들링 |
06 공구 선택 정보 체크리스트
| 아이템 | 제공하는 정보 | 공구 설계에 미치는 영향 |
|---|---|---|
| 작업물 중량 | 단일 부품 중량 및 중량 변동 범위 | 피스톤 하중, 매니퓰레이터 하중 및 안전 마진에 영향을 미칩니다. |
| 작업물 치수 | 길이, 너비 및 높이, 외관 도면, 물리적 사진 | 공구 구조, 개방 치수 및 간격 |
| 작업물 모양 | 규칙적이든, 구멍이 있든, 매달리는 지점이나 클램핑 표면이 있는지 여부 | 클램핑, 훅, 내부 확장, 지원 또는 진공 지그의 선택 |
| 작업물 재질 | 금속, 플라스틱, 판지, 플레이트, 주조 등 | 접촉 재료, 클램핑 힘 및 보호 방법에 영향을 미칩니다. |
| 표면 조건 | 평평함, 거칠기, 기름, 먼지 및 구멍 | 진공 컵 또는 폼 그립퍼에 적합 |
| 작업물 특성 | 압력 또는 스크래치, 변형성 및 고온에 대한 민감성 | 지그 접촉 방법 및 보호 구조에 영향을 미칩니다. |
| 프로세스 움직임 | 선회, 위치, 조립 및 로딩/언로딩 요구사항 | 회전 메커니즘, 위치 기능 및 버튼 로직 |
| 사이트 조건 | 공급 압력, 진공 소스, 장비 엔벨로프 및 접근 경로 | 공압 회로 제어, 설치 방법 및 안전 논리에 영향 |
| 작동 모드 | 작업자 위치, 핸들 방향 및 버튼 사용 환경설정 | 핸들 배치, 인체공학 및 사용 편의성 |